Обслуживание YOTOP 150/D: узлы, расходники и регламент
YOTOP 150/D · Сращивание и склейка · Редакция Промсделки · чтение 5 мин · обновлено 26.09.2026
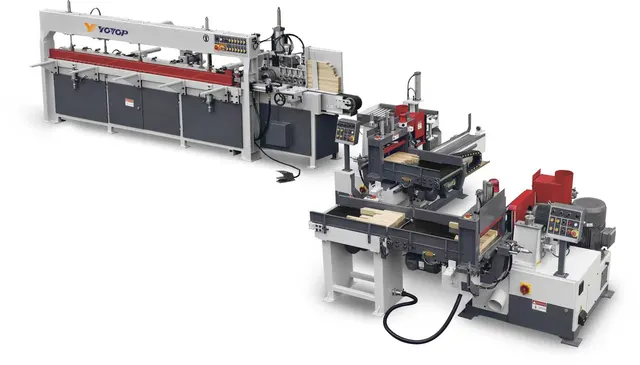
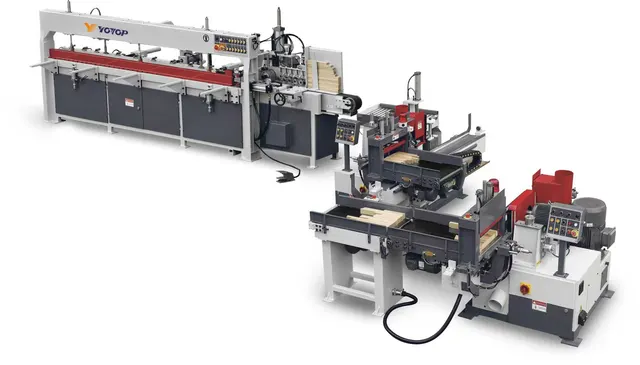
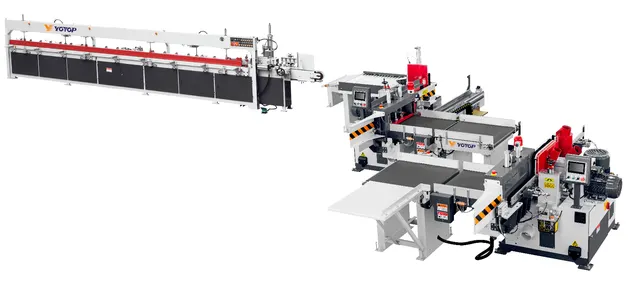
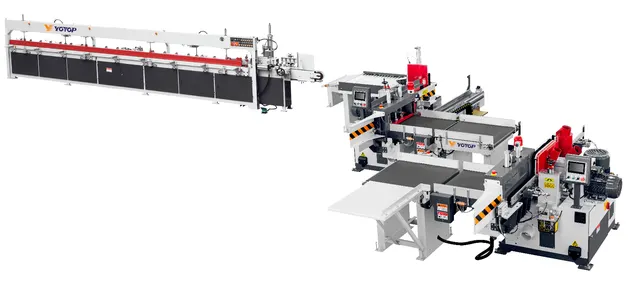
Полуавтоматическая линия сращивания по длине YOTOP 150/D Profi Standart предназначена для склейки ламелей шириной до 150 мм и толщиной до 80 мм. Её конструкция включает два шипореза (один с клеенамазом), пресс с усилием до 6500 кг, подающие столы, конвейеры и аспирационную систему производительностью 9000 м³/ч. Узлы работают в условиях высоких нагрузок и циклических операций (2–3 цикла в минуту), поэтому своевременное обслуживание напрямую влияет на стабильность линии.
Чтобы разобрать это на реальном примере, возьмём один из YOTOP 150/D, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: YOTOP 150/D Profi Standart (6000).
Ключевые узлы, требующие внимания
На основе паспортных данных линии можно выделить пять групп узлов, от состояния которых зависит качество сращивания и ресурс оборудования.
Шипорезные шпиндели
Два шпинделя мощностью по 11 кВт с частотой вращения 5600 об/мин — наиболее нагруженный элемент. Посадочный диаметр валов 50 мм, режущий инструмент — фрезы для формирования шипа. Износ режущих кромок ведёт к перегрузке привода и ухудшению качества шипа. В паспорте указано, что максимальная толщина заготовки в прессе 80 мм, что определяет нагрузку на шпиндель при обработке толстых ламелей. Рекомендуется проверять состояние ножей ежесменно, замену производить по мере затупления. Для замены необходимы фрезы с посадочным отверстием 50 мм.
Пневмосистема пресса
В линии используется пневматика с рабочим давлением 6–8 бар. Снижение давления ниже 6 бар приводит к недожатию пакета ламелей и браку склейки. Манометры и фильтры-влагоотделители — точки ежесменного контроля. Загрязнение фильтров вызывает перепады давления и повышенный износ пневмоцилиндров. Производительность компрессора должна обеспечивать стабильные 6–8 бар при пиковом расходе; в документации линии этот параметр не указан, поэтому для точного подбора обращаются к паспорту компрессора.
Гидромотор пресса
Гидромотор мощностью 3.75 кВт создаёт усилие прессования до 6500 кг. Типичная причина неисправностей — утечки масла через уплотнения и падение давления в гидросистеме. Контроль уровня масла в гидробаке и состояния шлангов — еженедельная процедура. Владельцы отмечают, что игнорирование подтеканий ведёт к попаданию воздуха в систему и нестабильной работе пресса. Замена фильтров гидравлики производится по регламенту, но не реже одного раза в полгода.
Подающие столы и конвейеры
Четыре конвейера шипорезной группы (по 0.75 кВт) и конвейер пресса (2.2 кВт) обеспечивают синхронную подачу заготовок. Износ цепей или ремней вызывает смещение ламелей и заклинивание. Ежемесячно проверяют натяжение и смазывают направляющие. Натяжение конвейеров регулируется натяжными роликами; оператор может сделать это сам, используя штатный инструмент.
Аспирационная система
Производительность 9000 м³/ч — высокая, что предполагает наличие циклонного фильтра или рукавного фильтра. Забитые рукава или бункер снижают эффективность удаления стружки, приводят к перегреву шпинделей из-за плохой теплоотдачи. Чистка аспирации проводится не реже одного раза в смену, особенно при работе с мягкими породами (сосна, берёза), дающими много мелкой пыли.
Расходники и материалы
Паспортные данные линии позволяют определить следующие группы расходных материалов:
- Клей для шипов — термостойкий полиуретановый или эмульсионный. Тип клея подбирается под породу древесины; в документации линии конкретный состав не указан, но обычно производители рекомендуют клеи с вязкостью 800–1500 мПа·с для нанесения через клеенамаз.
- Ножи для шпинделей — фрезы с посадочным диаметром 50 мм (торцовочные и подрезные валы — 30 мм). При заказе указывают частоту вращения 5600 об/мин для шипорезных шпинделей и 2840 об/мин для торцовочных.
- Фильтры пневматики — для линии с расходом воздуха до 400 л/мин (ориентировочно, так как точный расход в паспорте не приведён). Сменные картриджи фильтров-регуляторов.
- Масло гидравлическое — класс вязкости ISO 46 или 68, объём гидробака 10–15 л (уточняется по инструкции).
- Смазка для подшипников шпинделей — литиевые консистентные смазки для частоты вращения до 6000 об/мин (например, Shell Gadus S2 A1).
Периодичность обслуживания
Регламент ТО для YOTOP 150/D в открытых источниках не опубликован, однако исходя из типовой практики для линий сращивания и параметров модели, можно выделить следующие интервалы:
- Ежесменно: проверка давления в пневмосистеме (6–8 бар), уровня клея в клеенамазе, состояния ножей, очистка аспирации, контроль утечек масла.
- Еженедельно: смазка направляющих конвейеров, проверка натяжения цепей, уровня гидравлического масла, работы манометров.
- Ежемесячно: замена фильтров пневматики, проверка зазоров в подшипниковых узлах шпинделей, очистка гидравлического фильтра.
- Раз в полгода: полная замена гидравлического масла, проверка уплотнений гидромотора, балансировка шпинделей.
- Ежегодно: диагностика пневмоцилиндров, ревизия конвейерных лент, калибровка датчиков положения.
Что можно сделать своими силами, а что требует сервиса
Оператор линии (обслуживается тремя операторами) способен выполнить:
- Замену ножей на шпинделях (при наличии оснастки и навыка).
- Чистку аспирации и замену рукавов.
- Регулировку натяжения конвейеров.
- Доливку масла в гидробак.
- Замену фильтров пневматики.
Для сложных операций привлекают сервисную службу:
- Ремонт гидромотора (замена уплотнений, поршневых колец).
- Ремонт или замена пневмоцилиндров пресса.
- Балансировка шпиндельных головок (нарушение балансировки приводит к биению и отрыву фрез).
- Настройка синхронизации конвейеров и программирование контроллера.
Типичные ошибки обслуживания, приводящие к поломкам
По опыту эксплуатации аналогичных линий сращивания и на основании указанных в паспорте параметров можно выделить наиболее частые недочёты:
- Работа с затупленными ножами. Повышенная нагрузка на шпиндель (11 кВт) при затуплении приводит к перегреву подшипников и выходу из строя электродвигателя. Признак — понижение частоты вращения шпинделя ниже 5600 об/мин.
- Использование неподходящего клея. Если клей не успевает полимеризоваться за цикл (2–3 цикла/мин), ламели смещаются в прессе. Это вызывает перекос прессового стола и повреждение гидравлических цилиндров.
- Игнорирование утечек в пневмосистеме. Даже небольшое падение давления на 0.5 бара снижает усилие прессования на 10–12%, что даёт брак и риск заклинивания конвейера.
- Загрязнение аспирации. При производительности 9000 м³/ч скопление стружки в рукавах увеличивает температуру в зоне шпинделей на 15–20°C, что ускоряет износ подшипников.
- Пропуск смазки подшипников шпинделей. При частоте вращения 5600 об/мин перегрев подшипника происходит за 10–15 минут работы без смазки; результат — заклинивание и замена шпиндельного узла.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге