Как выбрать VMC1270 б/у: что проверить перед покупкой — чек-лист механика
VMC1270 · Обрабатывающие центры · Редакция Промсделки · чтение 7 мин · обновлено 12.11.2026
Вертикальный обрабатывающий центр VMC1270 — одна из популярных моделей китайского производства, которая при должном обслуживании способна работать 8–10 лет без капитального ремонта. Станок с рабочим столом 1300×700 мм, ходами X/Y/Z 1300/700/600 мм и шпинделем BT40 на 8000 об/мин рассчитан на комплексную обработку деталей средней серии. При покупке б/у важно не гнаться за низкой ценой, а системно проверить несколько критических узлов. Ниже — что смотреть, как проверять и когда отказываться от сделки.
Что проверить в первую очередь (на холодном станке)
1. Линейные направляющие и ШВП
Износ направляющих и шарико-винтовых пар — одна из самых дорогих неисправностей у станков этой серии. При осмотре без включения выполните:
- Проверка люфтов: закрепите индикатор на шпиндельной бабке, установите щуп на стол или патрон. Вручную поочерёдно нагружайте оси в обе стороны. Люфт более 0,02 мм на новых ШВП недопустим; для станка возрастом 3–5 лет допускается до 0,05 мм.
- Осмотр направляющих: снимите защитные гармошки (при возможности). На поверхностях не должно быть задиров, коррозии, выкрашивания роликовых дорожек. Для станков этой модели часто стоят направляющие HIWIN/PMI — они допускают износ до 0,1 мм на длине 300 мм, но если видны ступеньки или канавки — направляющие меняют.
- Качение кареток: покачайте каретку из стороны в сторону — люфт в каретке более 0,01–0,02 мм говорит о выработке сепаратора или подшипников.
Если обнаружен люфт >0,1 мм по оси, ремонт ШВП обойдётся в 40–60 тыс. руб. за ось, замена направляющих — от 80 тыс. руб. на ось.
2. Шпиндель
Шпиндель — сердце станка, его ремонт самый затратный. На холодном станке проверьте:
- Биение в патроне (конус BT40): установите оправку или эталонную фрезу, прижмите индикатор. Допускается биение не более 0,005–0,01 мм. Если больше 0,03 мм — ускоренный износ фрез и плохое качество поверхности. При биении свыше 0,1 мм, скорее всего, надо менять подшипники (цена ремонта от 30 тыс. руб.) или сам шпиндель (от 200 тыс. руб.).
- Шум подшипников при проворачивании вручную: крутите шпиндель рукой — он должен вращаться плавно, без заеданий и хруста. Хруст — признак разрушения подшипников.
- Царапины на конусе: осмотрите конус BT40 внутри патрона: глубокие риски, задиры от цанг или зажимов — такой шпиндель будет бить.
Владельцы этих станков отмечают, что износ подшипников шпинделя — типичная неисправность на пробеге 4000–5000 часов.
Как проверять в работе (после прогрева и под нагрузкой)
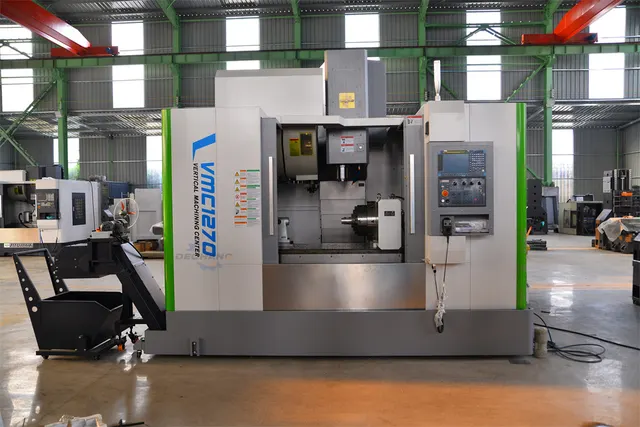
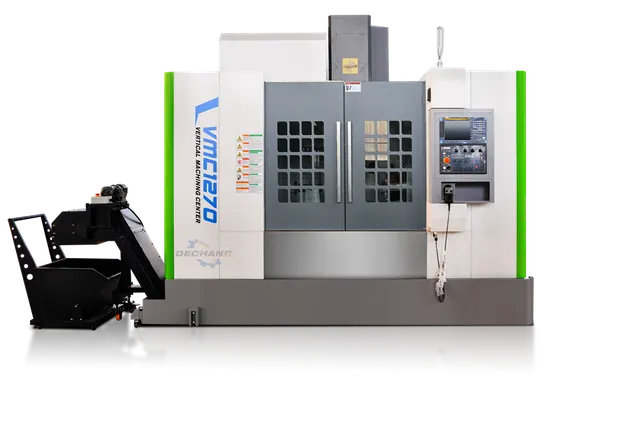
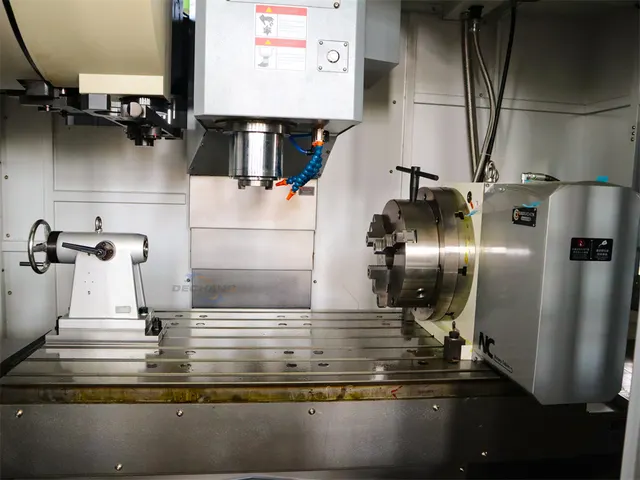
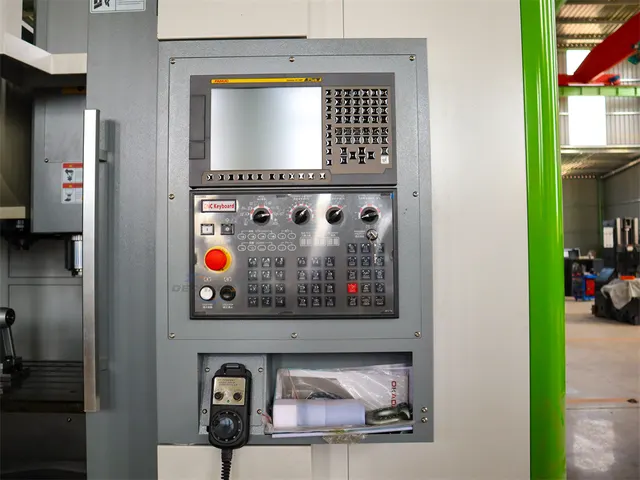
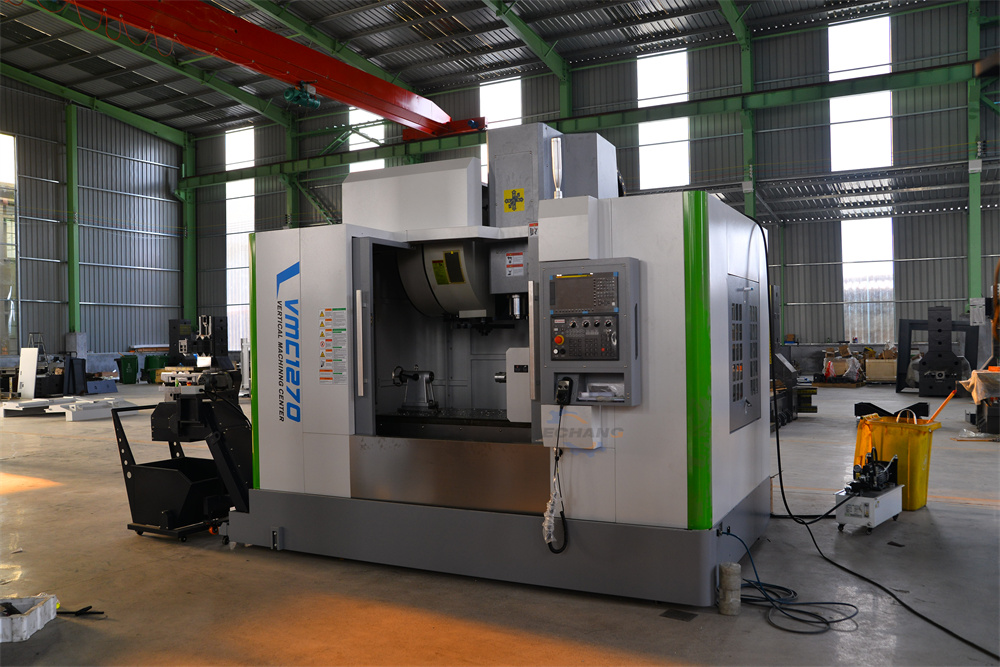
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Вертикальный обрабатывающий центр VMC1270. Дальше - фотографии этого экземпляра.
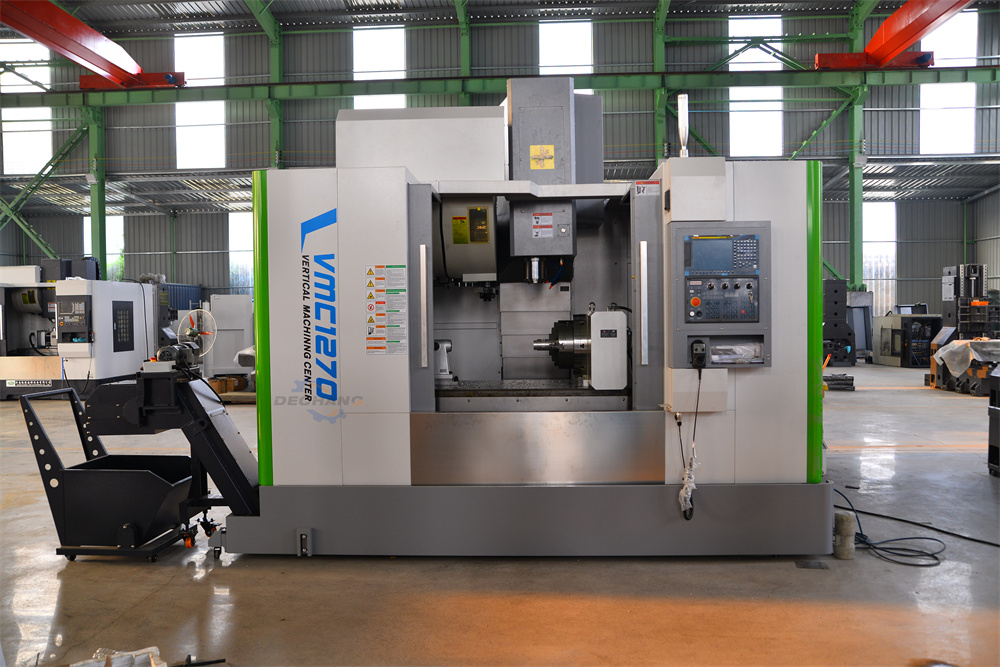
Вертикальный обрабатывающий центр VMC1270 - фото 1 из 4 в карточке продавца
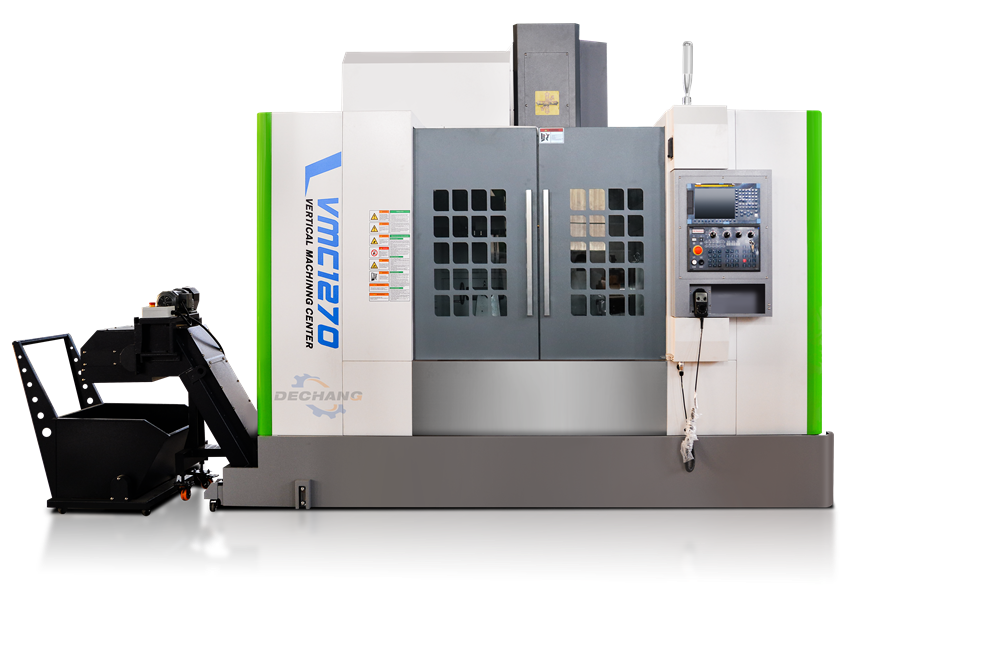
Фото 2 из 4 в карточке продавца
Прогрейте станок 20–30 минут на холостых оборотах, затем проверьте:
3. Геометрия и точность
- Проверка плоскостности стола: установите уровень 200 мм в центре стола — отклонение не должно быть более 0,02 мм на 300 мм. Если больше 0,1 мм — вероятна деформация или износ направляющих.
- Параллельность осей: перемещая стол по оси Y с закреплённым индикатором, проверьте параллельность относительно оси шпинделя. Отклонение >0,03 мм на 300 мм требует регулировки.
4. Работа шпинделя под нагрузкой
Включите шпиндель на максимальные обороты (8000 об/мин) и послушайте: при достижении частоты не должно быть вибраций корпуса, резонансных пиков, гула. По методике из отраслевых рекомендаций, вибрация на корпусе шпинделя не должна превышать 1–2 мм/с. Если нет виброметра — приложите ладонь к корпусу: ощутимая дрожь — признак проблем с подшипниками или балансировкой.
Затем попробуйте фрезеровать тестовую деталь (например, алюминиевый брусок 100×100×50 мм) со средними режимами: глубина реза 2 мм, подача 200 мм/мин, обороты 4000 об/мин. Оцените:
- Шум резания — не должно быть «воя» или дребезга.
- Волны на поверхности — если видны волнистость (от частоты зубьев или резонанса), причина может быть в люфтах ШВП или износе подшипников шпинделя.
- Прижоги или наплывы на вязких материалах (алюминий) — могут говорить о недостатке охлаждения или затуплении фрезы, но также о слабом моторе.
Если станок не может выйти на максимальные обороты под нагрузкой или съём металла меньше паспортных 200 см³/мин (для стали), – возможна неисправность главного двигателя или привода шпинделя.
5. Работа магазина инструментов и смена инструмента
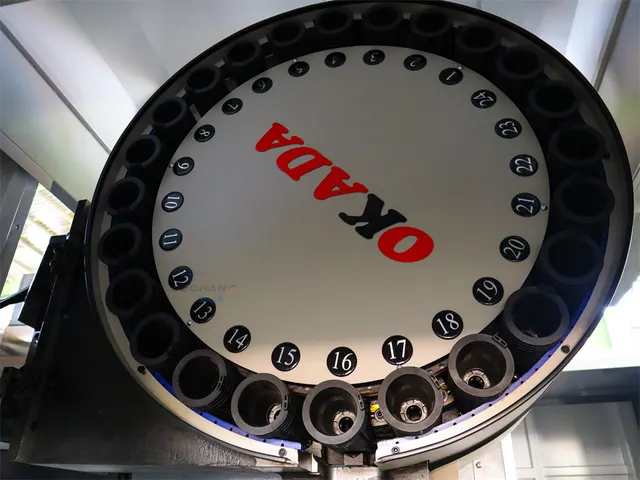
У VMC1270 магазин на 24 инструмента арм-тип. Запустите цикл смены несколько раз:
- Фиксация инструмента в шпинделе должна быть чёткой, без заеданий.
- Рука магазина не должна задевать детали и двигаться с рывками.
- Зазор между оправкой и конусом при зажиме — до 0,5 мм.
- Если смена сопровождается ударом или вибрацией — изношен механизм поворота или ослабли крепления.
Какие узлы дорого обходятся в ремонте
| Узел | Типичная неисправность | Стоимость ремонта/замены (ориентир) |
|---|---|---|
| Шпиндель с подшипниками | Износ подшипников, биение | 30–70 тыс. руб. (подшипники), 200–400 тыс. руб. (новый шпиндель) |
| ШВП оси Y (700 мм ход) | Люфт, износ гайки | 50–80 тыс. руб. |
| Линейные направляющие (комплект на 3 оси) | Износ, задиры | 150–300 тыс. руб. |
| Главный двигатель (11/15 кВт) | Потеря мощности, перегрев | 100–150 тыс. руб. (б/у), 300 тыс. руб. (новый) |
| Система ЧПУ (GSK25i, Fanuc, Siemens) | Сбои, выход плат контроллера | 50–200 тыс. руб. в зависимости от модели |
| Магазин инструментов (арм-тип) | Износ пальцев, заклинивание | 30–80 тыс. руб. |
При покупке б/у стоит закладывать до 15–20% от цены станка на возможный ремонт в первый год.
Комплектность и допустимые недостатки
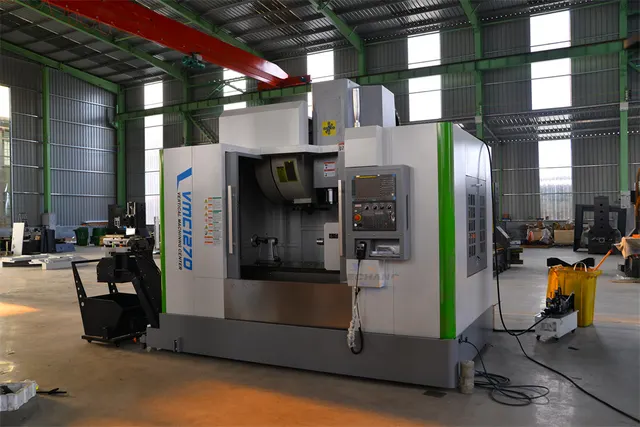
Вертикальный обрабатывающий центр VMC1270 - фото 3 из 4 в карточке продавца
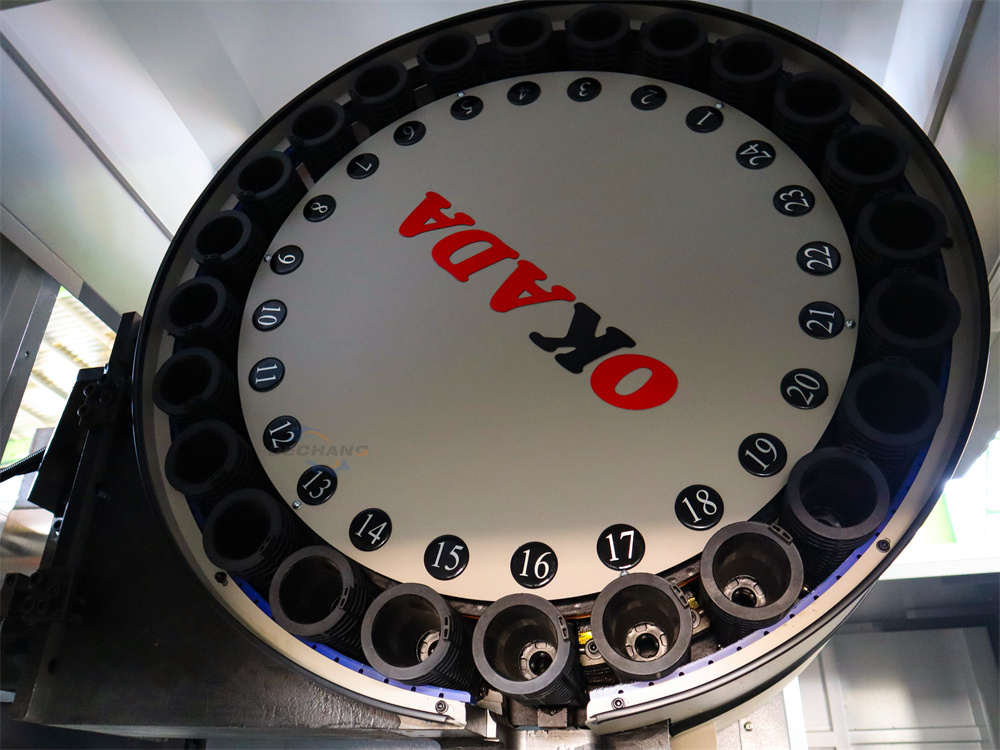
Фото 4 из 4 в карточке продавца
Станок VMC1270 в базе поставляется со следующими элементами (согласно описанию модели): система ЧПУ GSK25i, отливка HТ300, 24-позиционный магазин, направляющие HIWIN/PMI, шпиндель BT40 8000 об/мин, двигатель 11 кВт, полное ограждение, система охлаждения (СОЖ), автоматическая смазка, теплообменник, машинные тиски 160 мм, набор зажимов и цанговый патрон.
Что обязательно должно быть в комплекте б/у:
- Ограждение (хотя бы одна створка, лучше все)
- Насос СОЖ и система подачи — рабочая
- Теплообменник шкафа ЧПУ (без него электроника перегревается)
- Инструментальная стойка или хотя бы одна цанга
- Документация (паспорт, схема электрическая, руководство оператора) — очень желательно, иначе трудно найти коды ошибок
Допустимые недостатки, не влияющие на работоспособность:
- Царапины на краске, мелкие сколы ограждения (не нарушающие защиту)
- Износ резиновых уплотнителей гармошек (замена 1–2 тыс. руб.)
- Небольшой шум насоса СОЖ (меняется за 5–8 тыс. руб.)
- Отсутствие оригинальной упаковки (при самовывозе)
Чего не должно быть ни в коем случае:
- Следов ремонта направляющих или ШВП кустарным методом (наплавы, подкладки)
- Трещин в станине или стойке (особенно в зоне консоли шпинделя)
- Сильной коррозии в гидравлике или масляной системе
- Нарушения целостности электрической проводки (оголённые жилы, переломы в кабельных лотках)
Тревожные признаки, когда лучше отказаться
- Продавец не даёт провести пробную обработку или отказывается гнать на максимальные обороты — скрывает проблемы.
- Станок сильно загрязнён стружкой и маслом — отсутствовало регулярное обслуживание (это ведёт к забиванию фильтров, перегреву, раннему износу).
- Отсутствует индикация на панели ЧПУ или не работают все клавиши — могут быть проблемы с контроллером.
- При осмотре выявлен люфт по всем трём осям (>0,2 мм) — скорее всего, изношены и направляющие, и ШВП.
- Шпиндель нагревается выше 60 °C после 15 мин работы (на холостых) — подшипники перетянуты или изношены, возможен перегрев и клин.
Короткий чек-лист осмотра (для распечатки)
| Этап | Что проверить | Норма | Действие при отклонении |
|---|---|---|---|
| Холодный | Биение шпинделя (оправка) | <0,01 мм | Если >0,05 мм — торгуйтесь на ремонт >30 тыс. |
| Холодный | Люфт по осям (индикатор) | <0,05 мм | Люфт >0,1 мм — ремонт ШВП 50–80 тыс. |
| Холодный | Состояние конуса BT40 | Без рисок, царапин | Задиры — смена шпинделя |
| Прогрев | Вибрация корпуса шпинделя | До 1–2 мм/с | Дрожь — подшипники под замену |
| Под нагрузкой | Чистота поверхности тестовой детали | Без волн, Rz<6,3 | Волны — люфты или резонанс |
| Под нагрузкой | Температура шпинделя | <60°C | Перегрев — замена подшипников |
| Общее | Смена инструмента (10 раз) | Чёткая, без ударов | Рывки — ремонт магазина |
| Общее | Работа системы смазки (визуально) | Масло поступает на все каретки | Отсутствие смазки — износ направляющих |
| Документы | Паспорт, электрическая схема | Есть | Усложнит обслуживание, снизьте цену на 5-10% |
При выборе б/у VMC1270 основной ориентир — состояние направляющих и шпинделя. Если удаётся провести полный цикл проверки, включая пробную обработку, риска взять «кота в мешке» почти нет. В остаточной стоимости 2,5–3 млн руб. (ориентир на новый станок) разумно торговаться на сумму до 300–400 тыс., если обнаружены дефекты из списка выше.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Видео по теме
Пятиосевые станки
Самодельный станок скручивает металлическую трубу в спираль для декоративных или технических целей.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.