Как обслуживать VMC1270: регламент по узлам
VMC1270 · Обрабатывающие центры · Редакция Промсделки · чтение 5 мин · обновлено 24.10.2026
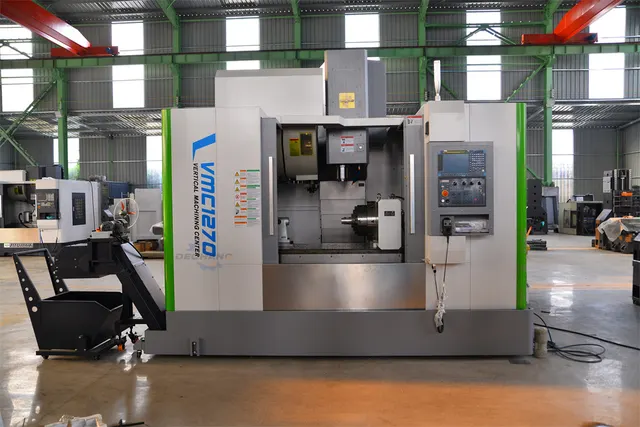
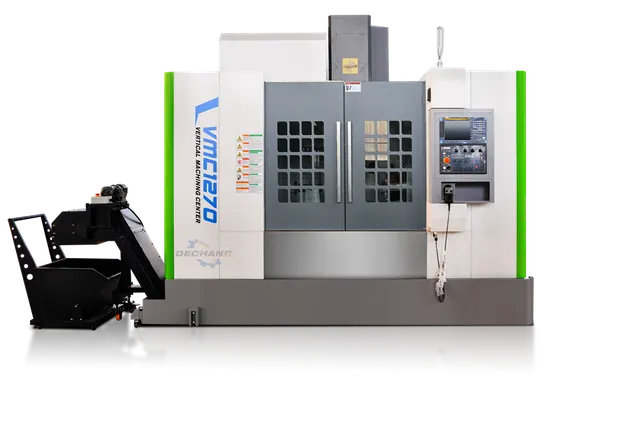
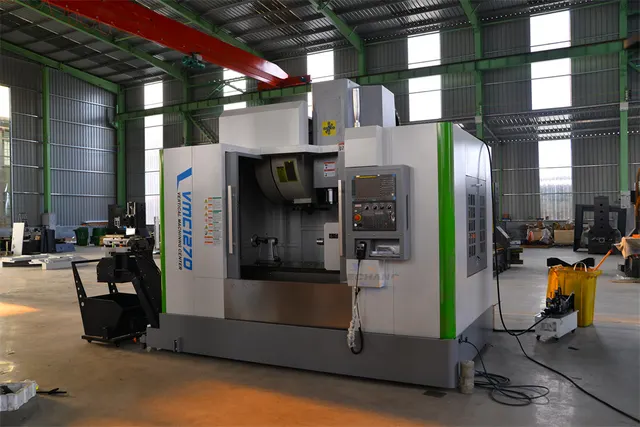
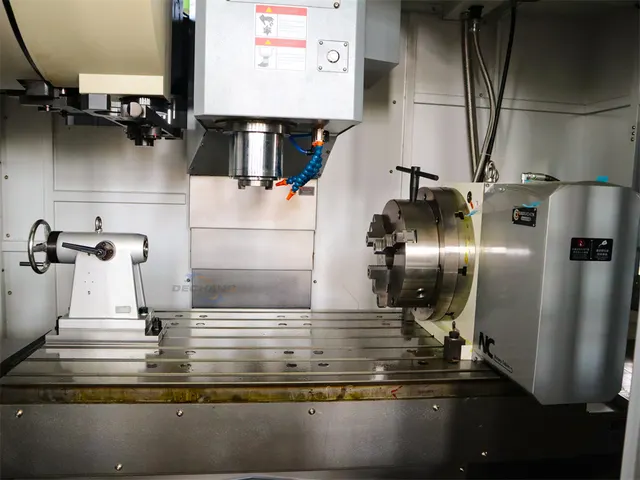
Вертикальный обрабатывающий центр VMC1270 с рабочим столом 1300×700 мм, ходами X/Y/Z 1300/700/600 мм и шпинделем BT40 на 8000 об/мин (опционально до 12000 об/мин) рассчитан на интенсивную эксплуатацию. При нагрузке на стол до 900 кг и массе станка 8500 кг надёжность конструкции гарантируется только при своевременном обслуживании. Ниже – что, когда и как проверять, менять и настраивать, опираясь на практику эксплуатации фрезерных центров аналогичного класса.
Основные узлы, требующие внимания
Шпиндельный узел
Подшипники шпинделя – наиболее нагруженный элемент. Износ подшипников – подтверждённая типовая неисправность. При плановом обслуживании контролируют биение шпинделя: владельцы отмечают, что допустимое значение – не более 0,03–0,05 мм. Превышение ведёт к ускоренному износу фрезы и снижению качества поверхности. Для шпинделя BT40 с максимальной частотой 8000 об/мин рекомендуется следить за температурой корпуса – перегрев указывает на недостаток смазки или износ.
Направляющие и шарико-винтовые пары (ШВП)
На VMC1270 установлены линейные направляющие HIWIN/PMI. Типичная проблема – появление люфтов. Проверка зазоров проводится щупом или индикатором не реже одного раза в месяц. ШВП также требуют контроля: люфты снижают точность позиционирования (±0,005 мм по паспорту) и могут привести к браку. Автоматическая смазка, входящая в стандартную комплектацию, продлевает ресурс, но её работу нужно проверять ежесменно.
Магазин инструментов
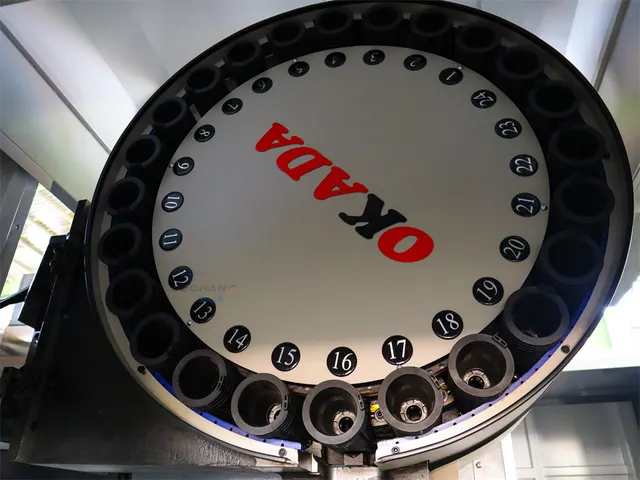
24-позиционный арм-тип ATC – гидравлический или пневматический привод. Сбои срабатывания, заклинивание или неточная смена инструмента часто связаны с загрязнением направляющих и недостатком смазки. При еженедельном осмотре очищают пазы и проверяют фиксацию каждого гнезда.
Система охлаждения (СОЖ) и электроника
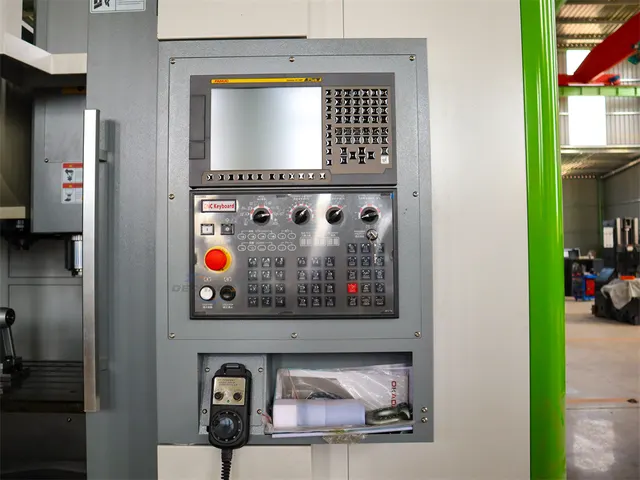
Фильтры СОЖ забиваются стружкой – их чистят еженедельно. Система ЧПУ (базовая GSK25i, опционально Fanuc, Siemens или Mitsubishi) может давать сбои из-за перегрева. Теплообменник в стандартной комплектации предотвращает перегрев шкафа управления, но его фильтры также требуют очистки раз в месяц. Владельцы отмечают, что неисправности электроники (контроллеры, инверторы, драйверы) чаще возникают при несоблюдении условий эксплуатации: температура в цехе, запылённость.
Расходные материалы и периодичность замены
Перечень основных расходников и рекомендуемая периодичность – в таблице. Конкретные сроки корректируются по фактическому износу, но ориентир – данные из инструкций по эксплуатации для станков с аналогичной конструкцией.
| Узел / расходник | Периодичность | Примечания |
|---|---|---|
| Фрезы (PVD/CVD-покрытия для жаропрочных сплавов) | По мере износа, не реже чем 2–3 смены | Для вязких материалов (алюминий, нержавейка) – фрезы с полированными канавками |
| Смазка для направляющих и ШВП | Ежедневно (автоматическая станция) | Применять масло или консистентную смазку по спецификации производителя направляющих HIWIN/PMI |
| Смазка подшипников шпинделя | Каждые 2000 часов или ежегодно | Строго по рекомендации изготовителя шпиндельного узла |
| Охлаждающая жидкость (СОЖ) | Ежемесячно (долив), полная замена – раз в 3–6 месяцев | Зависит от интенсивности работы; необходим контроль концентрации |
| Фильтры СОЖ | Еженедельная чистка (промывка), замена – раз в 3 месяца | При сильной загрязнённости – чаще |
| Фильтры теплообменника | Ежемесячно | Запылённые фильтры – причина перегрева электроники |
| Подшипники шпинделя (замена) | При биении более 0,05 мм или шуме | Работу выполняет сервисная служба с последующей балансировкой |
| Ремни привода (если есть) | Осмотр раз в 6 месяцев, замена при трещинах или растяжении | В VMC1270 шпиндель может быть как ременным, так и мотор-шпинделем – уточнять по конкретной поставке |
Регламент обслуживания: периодичность и контроль
Ежесменно
- Визуальный осмотр: уровень СОЖ, масла в системе смазки, отсутствие протечек.
- Очистка стола и рабочей зоны от стружки.
- Проверка работы автоматической смазки (дозаторы на направляющих).
- Прокрутка шпинделя на холостом ходу – оценить шум, вибрации.
Еженедельно
- Контроль биения шпинделя с помощью индикатора (норма – до 0,03–0,05 мм).
- Осмотр целостности подводящих шлангов, фильтров СОЖ.
- Проверка срабатывания магазина инструментов (все гнёзда).
- Очистка фильтра гидростанции (если установлена).
Ежемесячно
- Проверка затяжки всех болтовых соединений (стола, корпуса, крепления направляющих).
- Замер люфтов в ШВП – допустимо не более 0,01 мм (по паспорту точность ±0,005 мм).
- Чистка фильтров теплообменника, вентиляционных решёток.
- Калибровка датчиков референтных точек (если предусмотрено ЧПУ).
Ежегодно / по наработке
- Замена смазки подшипников шпинделя.
- Полная проверка геометрической точности станка (плоскостность стола, параллельность осей).
- Профилактика электроники: продувка шкафа управления сжатым воздухом, протяжка клемм.
- Замена ремней привода (если есть), проверка состояния муфт.
Типичные ошибки обслуживания и их последствия
- Игнорирование вибраций – вибрация при резании сигнализирует о перегрузке, износе инструмента или шпинделя. Продолжение работы без устранения ускоряет износ подшипников, снижает точность.
- Несвоевременная замена смазки – особенно критично для ШВП. Пропуск смазки приводит к задирам, заклиниванию.
- Превышение частоты вращения шпинделя относительно рекомендованной – при обработке твёрдых материалов это ведёт к падению стойкости инструмента на 50% и более (данные из эксплуатационных документов).
- Большой вылет фрезы из цанги – по наблюдениям технологов, сокращение вылета на 20% повышает жесткость вдвое. На VMC1270 с конусом BT40 рекомендуется вылет не более 100 мм для фрез диаметром 20–25 мм.
- Неправильный выбор режимов резания – слишком низкая подача на зуб вызывает нагрев, прижоги (на алюминии, нержавейке). Излишне высокая скорость резания – наплывы и сколы.
- Пренебрежение чисткой фильтров – приводит к перегреву системы охлаждения, отказу теплообменника, сбоям ЧПУ.
Когда нужен сервис
Самостоятельно выполняются: замена СОЖ, очистка, осмотр, настройка смазочной системы. Для операций, требующих разборки силовых узлов или калибровки, привлекают сервисную службу:
- Замена подшипников шпинделя (необходима последующая балансировка).
- Ремонт ШВП (шлифовка или замена гаек).
- Ремонт контроллеров, инверторов, драйверов.
- Восстановление точности позиционирования (измерение и коррекция люфтов).
- Сложные неисправности магазина (гидравлика, пневматика).
Если станок на гарантии – любые вмешательства, кроме предусмотренных в руководстве оператором, должны выполняться представителем поставщика.
Чтобы разобрать это на реальном примере, возьмём один из VMC1270, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/vertikalnyy-obrabatyvayuschiy-tsentr-vmc1270/. Данный экземпляр – новый станок, поставляемый из Китая. Стандартная комплектация включает систему ЧПУ GSK25i, шпиндель BT40 8000 об/мин, линейные направляющие HIWIN/PMI, 24-позиционный инструментальный магазин, теплообменник и автоматическую смазку. При эксплуатации этого центра регламент, описанный выше, обеспечит сохранение точности и ресурса в течение многих лет.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.