Запчасти и расходники для VMC1270: что понадобится после покупки
VMC1270 · Обрабатывающие центры · Редакция Промсделки · чтение 5 мин · обновлено 24.10.2026
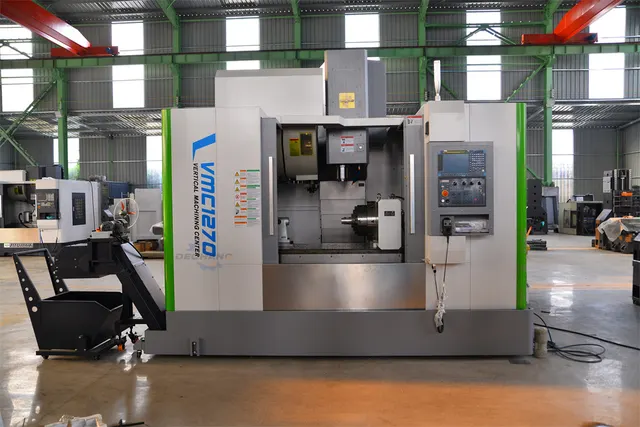
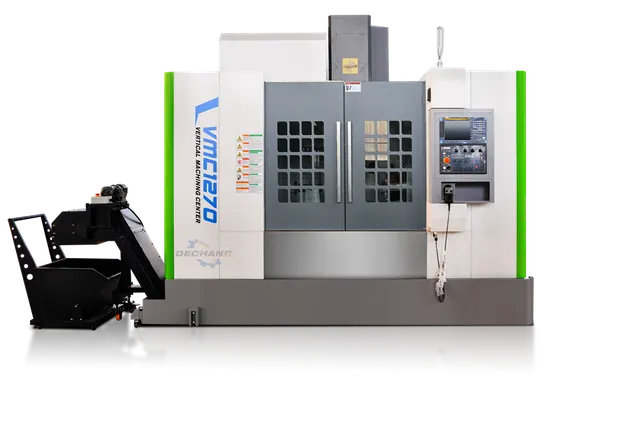
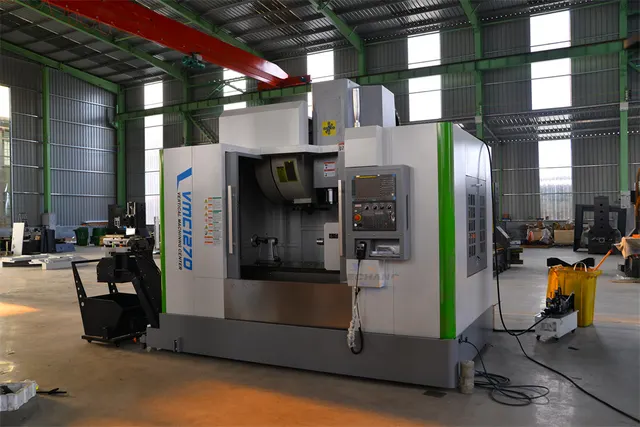
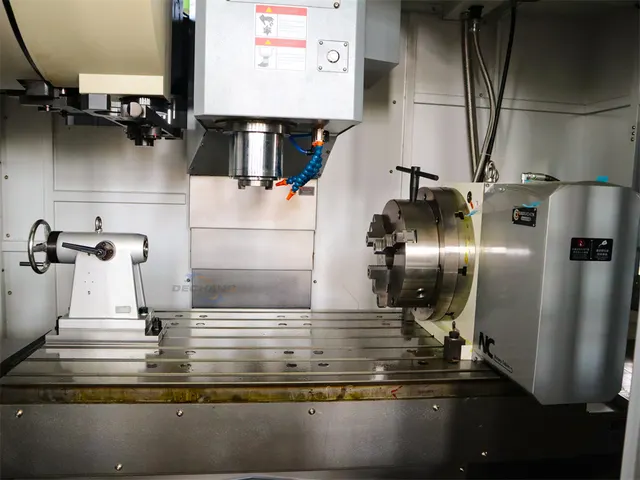
Вертикальный обрабатывающий центр VMC1270 — станок для комплексной механической обработки металлических заготовок. С размерами стола 1300×700 мм, ходом 1300/700/600 мм и мощностью шпинделя 11/15 кВт он рассчитан на интенсивную эксплуатацию. Как и любое сложное оборудование, он требует своевременного обслуживания и замены расходных материалов. Покупка станка — это только половина инвестиций. Вторая половина — обеспечение его бесперебойной работы в течение срока службы.
Поскольку модель VMC1270 только начинает появляться на рынке, а статистика по её эксплуатации ещё накапливается, в этом материале мы обобщим практику для фрезерных обрабатывающих центров аналогичного класса, опираясь на типовые неисправности и отраслевой опыт. Это поможет спланировать бюджет на расходники и запчасти, а также избежать простоев.
Чтобы разобрать это на реальном примере, возьмём один из VMC1270, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление.
Расходные материалы для VMC1270
Фрезы
Основной расходник для любого обрабатывающего центра — режущий инструмент. Для VMC1270, работающего с металлом, критичен правильный выбор фрезы. Владельцы станков этого класса отмечают, что для жаропрочных сплавов стоит применять фрезы с PVD- или CVD-покрытиями. Качественная фреза с покрытием стоит заметных денег, но экономит время и нервы — экономия на инструменте при обработке металла почти всегда оборачивается браком.
Типичная ошибка — слишком большой вылет фрезы из цанги: сокращение вылета на 20% увеличивает жёсткость закрепления вдвое. Для подавления вибраций, которые ведут к дефектам, хорошо зарекомендовали себя фрезы с переменным шагом зубьев. Важно соблюдать режимы резания. Превышение скорости резания более чем на 15–20% от рекомендованной снижает стойкость инструмента на 50%. Слишком низкая подача на зуб вызывает нагрев и ухудшает качество поверхности.
Смазка и СОЖ
Станок оснащён автоматической системой смазки и системой охлаждения. В стандартной комплектации идёт теплообменник. Потребуется регулярно закупать охлаждающую жидкость (СОЖ), желательно с подачей через инструмент. Фильтры системы охлаждения нужно очищать по регламенту, иначе возможен перегрев шпинделя. Для линейных направляющих (в спецификации указаны HIWIN/PMI) и шарико-винтовых пар (ШВП) требуется специальная консистентная смазка, её состав лучше уточнить у поставщика станка. Использование неподходящей смазки может привести к преждевременному износу и люфтам.
Запасные части: что ломается и сколько ждать
Подшипники шпинделя
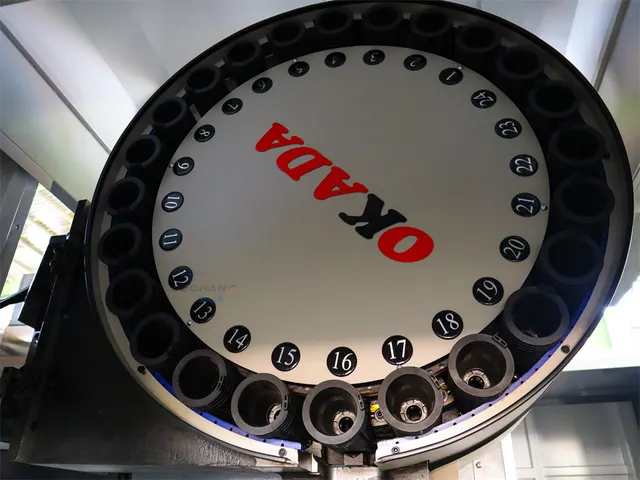
Износ подшипников шпинделя — одна из самых частых неисправностей у станков данного типа. В VMC1270 установлен шпиндель BT40 с максимальной частотой 8000 об/мин (опционально — до 12000 об/мин). Биение шпинделя не должно превышать 0,03–0,05 мм. Если оно увеличилось, износ фрезы резко ускоряется, а на поверхности детали появляется волнистость. Мониторинг вибраций — обязательная процедура, так как вибрации сигнализируют о перегрузке и вызывают дефекты. Рекомендуется иметь комплект подшипников в запасе, особенно если станок работает в две смены. Срок поставки оригинальных подшипников из Китая может составить от 2 до 4 недель.
Направляющие и ШВП
Люфты в направляющих и шарико-винтовых парах — вторая по частоте проблема. Регулярный контроль и подтяжка — обязательная процедура. При появлении люфта точность позиционирования (заявленная ±0.005 мм) падает, появляются дефекты обработки. Замена направляющих — трудоёмкая операция, требующая квалифицированного сервиса.
Электроника и ЧПУ
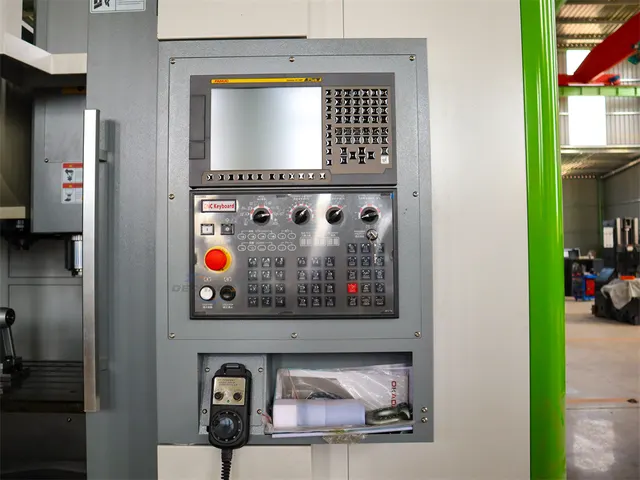
В стандарте VMC1270 поставляется с системой ЧПУ GSK25i. Опционально доступны Siemens 828D, Fanuc 0i MF5, Mitsubishi M80A/B. Неисправности электроники (контроллеры, инверторы, драйверы, сбои ПО) встречаются реже, но их устранение сложнее. При заказе станка стоит сразу уточнить у поставщика наличие контактов сервисного инженера по конкретной системе ЧПУ. Если вы выбрали опциональную Siemens или Fanuc, сервис по ним найти проще, чем по базовой GSK25i. Время диагностики и ремонта электроники может сильно варьироваться.
Сравнение опций VMC1270: влияние на обслуживание
Выбор опций при заказе станка напрямую определяет, какие запчасти и расходники вам понадобятся в будущем. Ниже — таблица сравнения основных узлов.
| Узел / Опция | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Система ЧПУ GSK25i (базовая) | Базовые задачи, ограниченный бюджет. Простота замены. | Меньше распространена вне Китая, сложнее найти запчасти и сервис локально. | Наличие русскоязычной документации и поддержки у поставщика. |
| Система ЧПУ Siemens 828D / Fanuc / Mitsubishi | Сложные детали, высокая точность, интеграция в существующий парк. | Высокая стоимость опции. Дорогой ремонт электроники. | Совместимость с вашими постпроцессорами. Наличие сервисного договора. |
| Шпиндель BT40 (8000 об/мин) | Стандартные операции фрезерования стали, чугуна, алюминия. | Ограничен по скорости для твёрдых сплавов и финишной обработки. | Состояние подшипников, биение. |
| Шпиндель (12000 об/мин) | Высокоскоростная обработка, работа с твёрдыми материалами, чистовые проходы. | Более высокие требования к балансировке и качеству СОЖ. Цена. | Необходимость в дополнительном охлаждении шпинделя. |
| Система измерения Renishaw OMP60 | Контроль деталей прямо на станке, сокращение времени на перестановки. | Сложность калибровки, чувствительность к вибрациям и загрязнениям. | Условия эксплуатации (температура, чистота в цехе). |
Что закупить сразу вместе со станком VMC1270
Чтобы не останавливать производство в первый же месяц, имеет смысл включить в контракт на поставку или сразу заказать отдельно:
- Комплект фрез: минимум 3–5 штук основных типоразмеров для вашего материала. Сразу уточните тип хвостовика (цанговый патрон входит в комплектацию).
- Запасные подшипники шпинделя: если поставщик может их предоставить, это сэкономит недели простоя в будущем.
- Фильтры для СОЖ и смазки: они дёшевы, а их отсутствие ведёт к дорогому ремонту.
- Канистра СОЖ: для первой заправки и долива.
- Смазка для направляющих: уточните марку, рекомендованную для HIWIN/PMI.
- Контакты сервиса: по механике и по электронике (отдельно для ЧПУ).
Станок поставляется из Китая под заказ, срок изготовления — 35 дней. Логистика занимает ещё 4–6 недель. Заказ запчастей лучше делать параллельно, чтобы они пришли если не одновременно, то вскоре после станка.
Вывод
VMC1270 — производительный станок, но его бесперебойная работа напрямую зависит от своевременного обслуживания и наличия расходников. Главные статьи расходов — фрезы, СОЖ и подшипники шпинделя. Планируя бюджет на эксплуатацию, закладывайте стоимость сменного инструмента и регламентного обслуживания направляющих. Выбор опций ЧПУ и шпинделя должен учитывать не только текущие задачи, но и доступность сервиса в вашем регионе. Резюмируя: при заказе VMC1270 сразу согласуйте с поставщиком перечень ЗИП на первый год эксплуатации. Это убережёт от простоев, пока логистика из Китая не будет полностью отлажена.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.