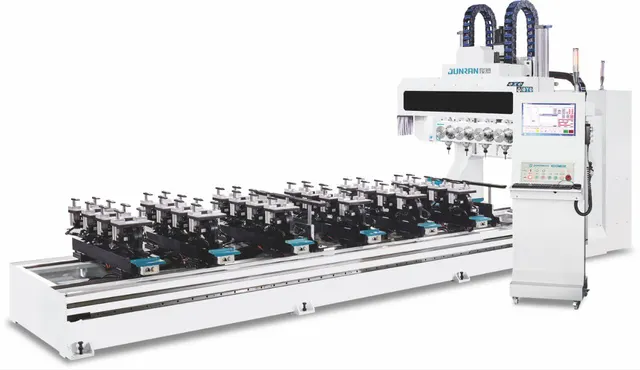
Как выбрать JUNRAN JR-5013A б/у: что проверить перед покупкой
JUNRAN JR-5013A · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 06.10.2026
Пятиосевой обрабатывающий центр JUNRAN JR-5013A относится к длинномерным станкам с продольным перемещением Y до 5000 мм, что делает его востребованным для обработки профилей, фасадов и длинномерных деталей из алюминия, пластика и древесины. Диапазон X — 300 мм, Z — 500 мм, скорость позиционирования — 50 м/мин, общая мощность 52 кВт. Наличие восьми пневмозахватов с шагом 260 мм позволяет фиксировать заготовки разной длины, а воздушное охлаждение шпинделей снижает требования к обслуживанию. При покупке такого станка б/у важно грамотно оценить состояние узлов, от которых зависит ресурс и точность. Ниже — что и как проверять.
Что проверить в первую очередь
Осмотр начинают с внешнего состояния и базовых узлов, не требующих прогрева и запуска. Это позволит выявить очевидные дефекты, которые делают дальнейшую проверку бессмысленной.
Направляющие и передачи по оси Y
Y — самая длинная ось (5 м). Типичная конструкция — рельсовые направляющие и реечная передача. Что проверять: визуальный износ рельсов — царапины, задиры, неравномерный блеск. Как проверять — провести рукой по рельсу в перчатке, протереть ветошью, осмотреть на наличие выкрашивания металла. Норма: гладкая поверхность без ступенек и забоин. Настораживает: следы коррозии, вмятины, неравномерный износ по длине. Это грозит потерей точности позиционирования, вибрациями и ускоренным износом кареток. Люфт в реечной передаче проверяют, качая стол вручную в продольном направлении — допустимый зазор не более 0,05 мм. Люфт более 0,1 мм — потребуется замена рейки или редуктора, что дорого.
Пневмозахваты
Восемь поворотных пневмозахватов — ключевой элемент для фиксации. Проверяют каждый: подают давление, смотрят срабатывание и удержание. Как проверять — подключить станок к пневмосети (давление 6-8 атм), поочерёдно открывать/закрывать захваты с пульта. Норма: чёткое срабатывание без заеданий, фиксация заготовки без проскальзывания. Настораживает: медленное движение, утечки воздуха, негерметичность шлангов. Это грозит выпадением заготовки при обработке, что приводит к поломке инструмента и травмам. Замена уплотнений — недорого, но если изношены цилиндры — потребуется замена модулей.
Шпиндель
Воздушное охлаждение — плюс, но вентилятор и радиатор должны быть чистыми. Проверяют на холодную: вращение вручную — должно быть плавным, без заеданий. Установить индикатор для проверки биения конуса — норма до 0,01 мм. Настораживает: шум при провороте, люфт в опорах, следы масла (воздушное охлаждение не подразумевает смазки — масло говорит о повреждении подшипников). Это грозит заклиниванием шпинделя на высоких оборотах.
Как проверять в работе
Только после холодного осмотра переходят к запуску. Важно проверить станок на холостом ходу, после прогрева и под нагрузкой.
Холостой ход
Запускают все оси на максимальной скорости. Прислушиваются к шумам, смотрят плавность разгона/торможения. Норма: отсутствие посторонних стуков, вибраций, срабатывание концевых выключателей. Настораживает: рывки, дребезг по оси Y (указывает на износ рейки или каретки). Проверьте работу поворотных осей (A/C) — люфт при реверсе.
После прогрева (30–40 минут)
Термическое расширение может выявить скрытые дефекты: износ подшипников шпинделя при нагреве начинает «выть», увеличивается биение. Измерьте температуру шпинделя (норма до 60 °C), корпусов направляющих — не должно быть горячих точек. Запишите показания энкодеров — дрейф нуля указывает на проблемы с сервоприводами.
Под нагрузкой
Выполните пробную обработку — фрезерование паза или контура на типичном материале (алюминий, MDF). Оцените вибрацию на корпусе, качество обработанной поверхности. Если на детали видны следы тряски или биения — проверьте балансировку шпинделя или затяжку зажимной цанги. Пневмозахваты должны удерживать заготовку без смещения при боковой нагрузке.
Какие узлы дорого обходятся в ремонте
Сложность и стоимость ремонта станка JR-5013A определяют пять групп.
- Шпиндель воздушного охлаждения — замена подшипников или перемотка обмоток может стоить 15–25% от цены нового шпинделя (порядка 200–400 тыс. руб.). Причина выхода — перегрузки, попадание СОЖ (несмотря на воздушное охлаждение, сальники могут пропускать).
- Реечная передача и рельсовые направляющие по Y — замена рейки длиной 5 м + кареток по цене сопоставима с небольшой капремонтом. Износ зубьев рейки приводит к люфту, устранение которого требует замены модуля.
- Сервоприводы и энкодеры — при отказе заменяются в сборе. Оригинальные компоненты для китайских станков могут поставляться 4–8 недель.
- Пневматическая система — восемь захватов с поворотными механизмами: ремонт цилиндров и клапанов относительно недорог, но замена всего блока захватов (при коррозии или поломке) — значительная статья расходов.
- Стойка ЧПУ и электроника — типичная проблема: отказ блока питания, потеря прошивки. Восстановление требует сервисного инженера.
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-5013A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/pyatiosevoy-obrabatyvayuschiy-tsentr-s-chpu-junran-jr-5013a/. Данный экземпляр находится в Москве, цена 8 975 400 руб., состояние продавцом не указано. На единственном фото станок выглядит без явных повреждений, но без детального осмотра судить рано.
Комплектность, допустимые недостатки, тревожные признаки
Комплектность
При покупке проверяют наличие: пульта управления (обычно стойка ЧПУ в отдельном шкафу); комплекта пневмошлангов и фитингов; запасных цанг под инструмент; документации (инструкция, электрические схемы); ключей для зажима инструмента. Отсутствие схемы делает поиск неисправностей сложным. Желательно получить файл постпроцессора для работы с CAM-системами.
Допустимые недостатки
Для станка с пробегом нормальны: следы краски на станине, мелкие царапины на направляющих (не влияющие на гладкость), загрязнение смазкой, потёртости на пневмоцилиндрах. Износ уплотнений — замена недорога. Небольшой люфт (до 0,03 мм) на оси Y может быть скорректирован натягом рейки.
Тревожные признаки
- Коррозия на рельсах по всей длине — глубокая коррозия не устраняется шлифовкой, требует замены.
- Люфт более 0,15 мм в передаче Y — ремонт обойдётся дороже потенциальной экономии.
- Неисправность хотя бы одного пневмозахвата — если не работает поворот, это не просто уплотнение, а износ червячной передачи.
- Шум шпинделя, который меняется с ростом оборотов — почти 100% износ подшипников.
- Ошибки ЧПУ при инициализации осей — риск потери энкодеров или неисправности сервоусилителей.
- Трещины на станине — особенно в зоне крепления направляющих. Брак литья или последствие удара.
Короткий чек-лист осмотра
- Визуально — станина, направляющие, пневмозахваты, патрубок аспирации.
- Холодный — ручное вращение шпинделя, проворачивание осей, проверка люфтов.
- На холостом ходу — шум, вибрации, работа поворотных осей.
- После прогрева — температура шпинделя, биение, люфты.
- Под нагрузкой — качество обработки, поведение захватов.
- Электрика — проверка концевиков, аварийных остановок, работоспособность ЧПУ.
- Документация и ЗИП — наличие схем, паспорта, инструмента.
Перед покупкой стоит запросить у продавца видео работы станка под нагрузкой и протокол проверки точности (если есть). Отказ предоставить тестовую обработку — повод для торга или отказа.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге