Слабые места JUNRAN JR-5013A: что проверить перед покупкой
JUNRAN JR-5013A · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 06.10.2026
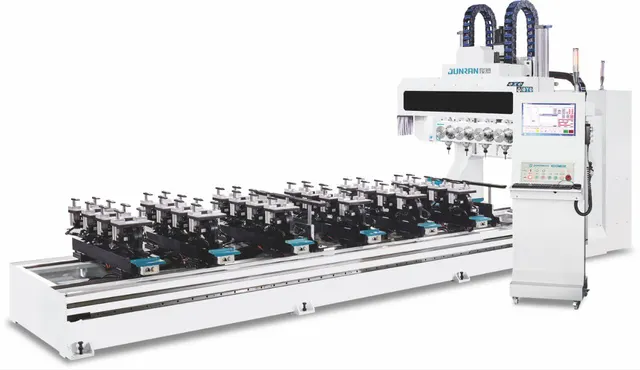
Пятиосевой обрабатывающий центр JUNRAN JR-5013A — это станок с порталом Y длиной 5000 мм, узкой базой X (300 мм) и воздушным охлаждением шпинделя. Конструкция заточена под длинномерные детали, но такая геометрия и особенности оснащения создают несколько уязвимых мест. Конкретных отзывов от владельцев этой модели в открытых источниках пока не появилось, поэтому стоит ориентироваться на потенциальные риски, вытекающие из её устройства.
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-5013A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/pyatiosevoy-obrabatyvayuschiy-tsentr-s-chpu-junran-jr-5013a/. Станок предлагается за 8 975 400 рублей в Москве.
Портал Y=5000 мм: жёсткость и точность
В чём проблема. При длине портала 5 м и расстоянии между колоннами X всего 300 мм возникает риск деформации портала под нагрузкой. Даже небольшая неравномерность закрепления обрабатываемой детали или зазор в направляющих приводят к потере перпендикулярности осей. На станках такой компоновки часто страдает прямолинейность перемещения по Y.
Как проявляется. На длинных заготовках (более 2 м) появляется волнистость или смещение размера относительно базы. При фрезеровании пазов отклонение может достигать десятых долей миллиметра на 3–4 метрах.
Как проверить при осмотре. Запросить тестовую обработку детали длиной 2–3 м с измерением щупом. Прогнать портал по всей длине Y на максимальной скорости — послушать, нет ли стуков или скрежета в направляющих. Измерить индикатором биение по Z в разных точках портала.
Во что обходится исправление. Рихтовка портала на месте — от 150 000 рублей. Замена направляющих и кареток (типично для станков с износом) — от 500 000 рублей вместе с работой. При сильной деформации может потребоваться замена портала — около 1,2–1,5 млн рублей.
Воздушное охлаждение шпинделя
В чём проблема. У модели JR-5013A общая мощность 52 кВт, при этом охлаждение шпинделей воздушное. При длительной работе на высоких оборотах (особенно в тёплом цеху) перегрев подшипникового узла ускоряет износ. Воздушные системы менее эффективны, чем жидкостные.
Как проявляется. Через 30–40 минут непрерывной обработки корпус шпинделя становится горячее 60 °C, появляется повышенный гул или свист. Точность обработки падает, а при запуске холодного станка возможны задиры подшипников.
Как проверить при осмотре. Включить шпиндель на паспортные максимальные обороты (если они не указаны, можно на 24 000 об/мин — типично для таких центров) и дать поработать 10–15 минут без нагрузки. Измерить температуру тыльной стороны шпинделя пирометром. Норма — до 50 °C. Также полезно послушать звук работы — плавный без стуков.
Во что обходится исправление. Замена подшипников шпинделя — от 120 000 рублей. Полная замена шпинделя — от 600 000 до 900 000 рублей в зависимости от поставщика.
Пневмозахваты и аспирация
В чём проблема. Станок оборудован восемью поворотными пневмозахватами с шагом 260 мм. При такой длине стола (до 2400×2 мм) возможны утечки воздуха в пневмолиниях, заедание захватов из-за стружки. Кроме того, аспирационный патрубок всего один диаметром 150 мм — для станка с длиной рабочей зоны 5 м это маловато.
Как проявляется. Не все захваты фиксируют деталь, или она смещается при обработке. Стружка накапливается, особенно в дальних зонах, что снижает эффективность отвода и может привести к перегреву фрезы.
Как проверить при осмотре. Подать давление (6–8 бар), дать команду на зажим — проверить подвижность каждого захвата вручную. Послушать, нет ли свиста утечек. Включить аспирацию и оценить скорость воздушного потока на открытом патрубке — рука должна ощущать хорошее всасывание.
Во что обходится исправление. Замена пневмоцилиндров одного захвата — около 8–15 тыс. рублей. Ремонт пневмосети (трубки, фитинги) — от 5 тыс. до 30 тыс. Усиление аспирации: установка дополнительного патрубка или мощного циклона — от 100 000 рублей.
Электроника и стойка ЧПУ
В чём проблема. Китайские контроллеры (чаще всего на базе Siemens или собственная разработка) чувствительны к качеству питания. Скачки напряжения, плохое заземление могут приводить к сбоям. Также слабое место — кабели сервоприводов, которые на длинном портале испытывают постоянное изгибание.
Как проявляется. Самопроизвольные остановки, потеря позиции по оси Y, ошибки в коде G. При повреждении кабеля — пропуск шагов, нехарактерный шум сервомоторов.
Как проверить при осмотре. Подключить станок к сети, включить, прогнать программу обработки тестовой детали. Обратить внимание на наличие стабилизатора напряжения в комплекте. Осмотреть гофры кабельных трасс на целостность. Попросить у продавца логи ошибок за последние 100 часов работы.
Во что обходится исправление. Замена кабеля — 10–20 тыс. рублей. Ремонт или замена драйвера сервомотора — от 40 тыс. до 120 тыс. Полная замена стойки ЧПУ — около 500–800 тыс. рублей.
Резюме
JUNRAN JR-5013A предназначен для серийной обработки длинных деталей, но его конструкция предполагает жёсткий контроль за состоянием портала и шпинделя. Перед покупкой обязательно проведите тестовую обработку и проверку пневматики. Убедитесь в наличии стабилизатора напряжения. Вложения в диагностику сейчас сэкономят миллионы в будущем.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге