Обслуживание JUNRAN JR-5013A: узлы, расходники и регламент
JUNRAN JR-5013A · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 06.10.2026
JUNRAN JR-5013A — пятиосевой обрабатывающий центр с ЧПУ. Конструкция станка определяет перечень узлов, требующих регулярного обслуживания: ось Y длиной 5000 мм, восемь поворотных пневмозахватов, два шпинделя с воздушным охлаждением, общая мощность 52 кВт. Разберём, какие узлы требуют внимания, какие расходники нужны и как часто проводят работы.
Реальный экземпляр для примера
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-5013A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка.
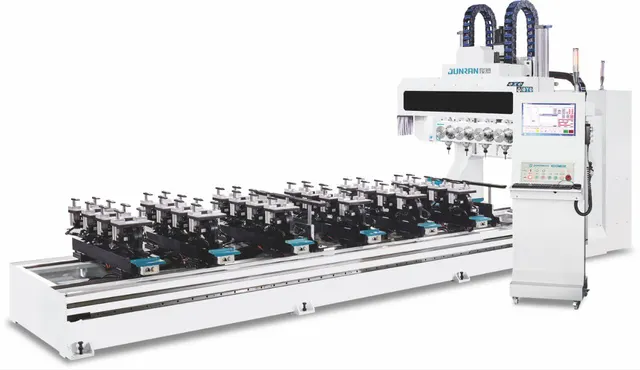
На фотографии видна характерная компоновка: длинная станина, портал с двумя шпиндельными группами, ряд пневматических захватов вдоль станины. Такая компоновка даёт представление о доступности узлов для обслуживания.
Направляющие и привод осей
Ось Y длиной 5000 мм — самый нагруженный механический узел. Для станков такого размера типична реечная передача или рельсовые направляющие. Основная задача обслуживания — очистка рейки от стружки и пыли и нанесение консистентной смазки. Периодичность — раз в смену или по мере загрязнения. Используют смазки на литиевой основе, устойчивые к вымыванию и высоким нагрузкам. Износ рейки на первых метрах хода — типичная проблема, если не настроены параметры разгона и торможения привода.
Оси X (300 мм) и Z (500 мм) обычно закрыты защитными кожухами. При осмотре проверяют состояние шарико-винтовой передачи (ШВП) или ременного привода. Люфт в ШВП устраняют подтяжкой гаек или заменой изношенных втулок. Смазка — по регламенту производителя, обычно раз в 3–6 месяцев пластичной смазкой.
Шпиндели и система охлаждения
Охлаждение шпинделей воздушное. Это накладывает жёсткие требования к чистоте в цехе. Вентиляционные решётки и радиаторы шпинделей забиваются мелкой стружкой и пылью, что ведёт к перегреву и ускоренному износу подшипников. Продувка сжатым воздухом или промывка специальным составом — раз в месяц, при интенсивной работе (более 8 часов в смену) — раз в неделю.
Подшипники шпинделей. В паспорте шпинделя указан тип применяемой смазки. Перегрев из-за забитых радиаторов — основная причина сокращения ресурса подшипников. При появлении гула или вибрации подшипники заменяют. Стоимость замены сопоставима с капитальным ремонтом шпинделя, поэтому профилактика охлаждения критична.
Пневматическая система захватов
Восемь поворотных пневмозахватов с расстоянием 260 мм. Система требует чистого и сухого сжатого воздуха. Обязателен фильтр-влагоотделитель на входе в станок. Вода в пневматике разрушает уплотнения цилиндров и вызывает коррозию штоков. Фильтр проверяют еженедельно, замену — по мере загрязнения.
Поворотные механизмы захватов смазывают отдельно. Типичная ошибка — использовать для смазки пневмоцилиндров обычное масло вместо специальной пневматической смазки. Это ведёт к залипанию клапанов и отказу захватов. Для поворотных узлов применяют пластичную смазку, устойчивую к вымыванию.
Аспирационная система
Патрубок диаметром 150 мм. Производительность системы должна соответствовать объёму стружки. Забитый фильтр или рукав — причина перегрева двигателя аспирации и плохого отсоса. Проверка перепада давления на фильтре — еженедельно. Замена фильтров — по регламенту производителя аспирационной установки, но не реже одного раза в 3–6 месяцев при интенсивной работе.
Электрооборудование и кабельные каналы
Общая мощность 52 кВт. Шкаф управления требует чистоты и контроля температуры. Вентиляторы шкафа чистят одновременно со шпинделями. Пыль в шкафу — причина ложных срабатываний автоматики и выхода из строя драйверов.
Кабельный канал оси Y длиной 5 метров — слабое место. Кабели трутся о края канала, перетираются. Осмотр кабелей на предмет порезов и потёртостей — раз в месяц. При обнаружении повреждений жгут меняют или ремонтируют. Закрепление кабеля должно исключать его попадание в зону движения.
Регламент обслуживания и расходники
Ежесменно: очистка направляющих Y, проверка уровня масла в компрессоре (если он встроенный), продувка радиаторов шпинделей сжатым воздухом.
Еженедельно: проверка фильтра аспирации, слив конденсата из влагоотделителя пневматики, смазка направляющих Y.
Ежемесячно: проверка люфтов осей X, Y, Z, состояния кабельного канала, замена фильтров охлаждения (если предусмотрены), смазка поворотных механизмов захватов.
Ежегодно: замена смазки в редукторах (при наличии), проверка износа реек Y, замена уплотнений пневмоцилиндров, диагностика подшипников шпинделей.
Основные расходники: консистентная смазка для направляющих, пластичная смазка для ШВП, специальное масло для пневматики, фильтры для аспирации, фильтры для системы охлаждения.
Типичные ошибки обслуживания
Игнорирование воздушного охлаждения шпинделей. Самая дорогая ошибка — перегрев и замена шпинделя. Стоимость нового шпинделя для станка такого класса сопоставима с несколькими месяцами работы оператора.
Экономия на фильтрах пневматики. Вода в системе приводит к отказу захватов в самый неподходящий момент. Ремонт пневмоцилиндров обходится дороже своевременной замены фильтра.
Несвоевременная замена смазки направляющих. Использование густой смазки зимой в неотапливаемом цехе — рост нагрузки на привод и риск пропуска шагов двигателем.
Ремонт кабельного канала «на скорую руку». Плохо закреплённый кабель может попасть в зону движения и оборвать проводку, что приведёт к длительному простою.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге