HOLZMATIC V-2040 б/у: на что смотреть перед покупкой
HOLZMATIC V-2040 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 01.10.2026
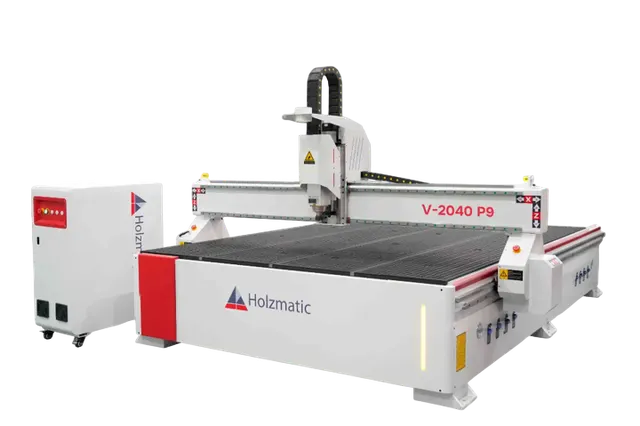
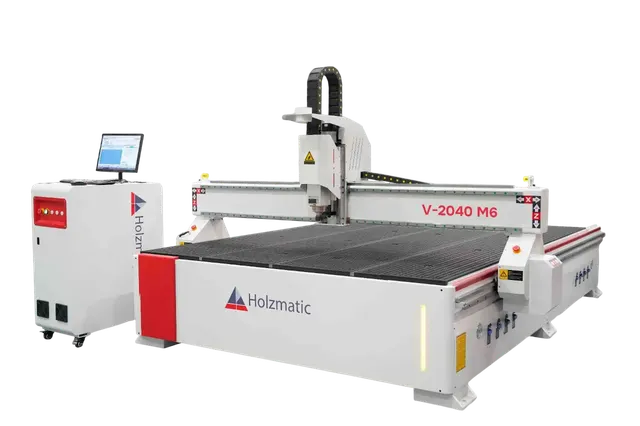
Фрезерный станок с ЧПУ HOLZMATIC V-2040 — это тяжёлая модель с рабочим полем 2100×4000 мм, шпинделем 9 кВт и автоматической сменой инструмента. Он востребован в мебельном производстве, при изготовлении фасадов, столешниц и деталей из дерева, пластика, композитов. При покупке такого станка на вторичном рынке цена может быть привлекательной, но риски скрытых дефектов велики. В этой статье — что проверять в первую очередь, как оценить состояние узлов и когда от сделки лучше отказаться.
Что проверить в первую очередь (без запуска)
Начинайте осмотр с внешнего состояния и общей геометрии. Станок должен стоять на ровном полу, без видимых перекосов станины. Обратите внимание на портальную группу: при перемещении вручную по оси X (вдоль длинной стороны) не должно быть заеданий и рывков. Проверьте зазоры в направляющих качения: если портал «гуляет» при боковом усилии, это указывает на износ линейных направляющих или кареток. Замена направляющих на станке таких габаритов — дорогой ремонт, сопоставимый с половиной стоимости подержанного станка.
Осмотрите косозубые рейки по осям X и Y. Наберите на них тонкий слой смазки и проверьте, нет ли выкрошенных зубьев, следов коррозии или неравномерного износа. Износ реек — типичная проблема станков с большим рабочим полем, особенно при обработке тяжёлых материалов. Рейки можно перевернуть или заменить, но работа трудоёмкая, требует демонтажа портала и точной настройки.
ШВП по оси Z: проверьте осевой люфт. Возьмитесь за шпиндельный узел и покачайте вдоль оси Z. Люфт более 0,1 мм — признак износа винтовой пары. В паспорте станка указано предварительное натяжение, которое можно отрегулировать, но если резьба изношена, потребуется замена. ШВП на станок таких размеров стоит порядка 30–50 тыс. рублей с работой.
Вакуумный стол: включите насос (если он в комплекте) и проверьте герметичность каждой из четырёх зон. Утечки через Т-образные пазы или трещины в плитах МДФ/фанеры снижают силу прижима заготовки, что приводит к вибрациям при фрезеровании. Замена столешницы — около 15–20 тыс. рублей.
Электрошкаф: откройте, осмотрите на предмет следов перегрева (потемневшие контакты, вздутые конденсаторы). Проверьте, все ли серводрайверы рабочие, нет ли ошибок на индикаторах. Отсутствие документации или принципиальных схем — дополнительный риск.
Как проверять в работе
Холодный станок
Перед включением проверьте шпиндель вручную: вращение должно быть плавным, без заеданий и посторонних шумов. У моделей с воздушным охлаждением обратите внимание на состояние вентилятора — он должен свободно вращаться и не иметь люфта. Затем включите станок, запустите шпиндель на минимальных оборотах (например, 3000 об/мин) и прослушайте его. Если слышен вой или вибрация — это может быть износ подшипников. Постепенно увеличивайте обороты до 18000–24000 об/мин: на максимальных оборотах шум не должен превышать допустимые 75–80 дБ (типичный уровень для шпинделя с воздушным охлаждением).
Прогрев и проверка точности
После 15–20 минут работы на холостом ходу проверьте нагрев шпинделя и коробок серводвигателей. Шпиндель воздушного охлаждения может нагреваться до 50–60°C, это нормально. Если корпус шпинделя горячее 70°C — возможно, забиты каналы охлаждения или неисправен вентилятор. Выполните тестовую обработку: нарежьте деталь по контуру (прямоугольник 200×300 мм) и замерьте точность размеров. Допуск по осям X и Y для станка с реечной передачей — не более ±0,1 мм на 1 метр. Большее отклонение указывает на люфт в редукторах или износ реек.
Проверьте работу автоматического сменщика инструмента (ISO30). Загрузите несколько инструментов в магазин, выполните цикл смены. Смена должна занимать не более 2–3 секунд, без заеданий. Если инструмент не фиксируется в патроне или западает — проблема может быть в конусе шпинделя или механизме зажима. Ремонт АСИ обойдётся в 15–25 тыс. рублей.
Какие узлы дорого обходятся в ремонте
- Шпиндель 9 кВт — замена подшипников 5–10 тыс. рублей, нового шпинделя — 120–180 тыс. рублей. Наиболее частые дефекты — износ переднего подшипника (вибрация при фрезеровании) и залипание цанги.
- Сервомоторы и драйверы — один сервомотор Yaskawa/Delta стоит 40–60 тыс. рублей, ремонт драйвера 10–20 тыс. рублей. Если станок долго стоял без движения, конденсаторы в драйверах могут выйти из строя.
- Реечная передача — замена реек по двум осям (с доставкой и монтажом) до 80 тыс. рублей. Износ реек даёт погрешность позиционирования и следы «ступеньки» на деталях.
- Вакуумный насос и стол — ротационный насос с ресивером 30–50 тыс. рублей, замена столешницы 15–25 тыс. рублей.
- Блок ЧПУ (контроллер) — плата управления или замена контроллера (например, DSP или Mach3) обойдётся в 15–40 тыс. рублей. Отсутствие лицензионного ПО может потребовать дополнительных затрат.
Пример из реального объявления
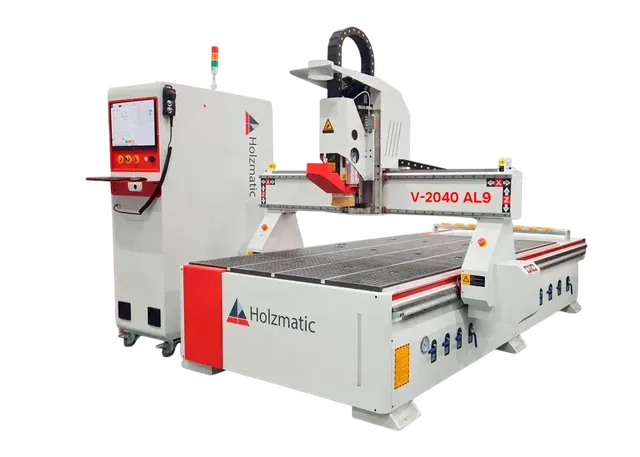
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC V-2040, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: .
Станок позиционируется как модель V-2040 AL9 с шпинделем 9 кВт, рабочим полем X2100 Y4000, автоматической сменой инструмента, вакуумным столом на 4 зоны. Цена — 2 234 900 рублей, местонахождение — Москва, состояние не указано. При осмотре этого экземпляра особое внимание стоит уделить:
- наличию документации и пуско-наладочной документации — в объявлении это не отражено;
- комплекту цанг ER32 и зажимных гаек — обычно их должно быть несколько;
- работоспособности вакуумной системы — так как в объявлении не указан насос, возможно, его нет в комплекте, а это существенная статья расходов;
- износу Т-образных пазов стола — при длительной эксплуатации они могут быть забиты стружкой или иметь повреждения.
Комплектность
При покупке б/у HOLZMATIC V-2040 проверьте наличие в комплекте:
- вакуумного насоса с ресивером (часто продаётся отдельно);
- набора цанг ER32 (3–6 шт.) и зажимных гаек;
- инструментального магазина (стандартно на 8 или 12 позиций);
- пульта управления или компьютера с предустановленным ПО (например, DSP 0501, Mach3 или NCStudio);
- кабелей (силовой, интерфейсный, заземление);
- документации: паспорт, электрическая схема, инструкция по эксплуатации.
Если чего-то нет, выясните возможность отдельной покупки и её цену.
Допустимые недостатки и тревожные признаки
Допустимы: царапины на направляющих от защитных гармошек, незначительный износ столешницы, отсутствие краски на отдельных участках. Не страшно, если отсутствует один-два датчика концевика — их замена стоит около 500 рублей.
Тревожные признаки, при которых лучше отказаться:
- следы масла на шпинделе или между щётками — признак износа уплотнений;
- выход из строя сервопривода по одной оси — если станок продаётся с ошибкой, устранить её можно, но затраты на ремонт неизвестны;
- сильная коррозия на рейках и направляющих — восстановить их почти невозможно без полной замены;
- геометрическая деформация станины — станок будет «вести» при обработке;
- отсутствие электрической схемы и паспорта — сложно будет настраивать ЧПУ.
Короткий чек-лист осмотра
- Визуальный осмотр станины, портала, кареток — трещины, деформации.
- Люфты по направлениям (качание портала, ШВП по Z).
- Состояние реек (износ, коррозия, выкрашивание).
- Шпиндель: вручную, потом на минимальных и максимальных оборотах.
- Тест точности: обработка прямоугольника, измерение диагоналей.
- Работа автоматической смены инструмента.
- Вакуумная система: герметичность каждой зоны.
- Электрошкаф: перегрев, состояние контактов.
- Комплектность: ПО, цанги, документация.
Потратьте на осмотр не менее двух часов, включая тестовый пуск. Лучше заплатить за выезд специалиста, чем рисковать 2,2 млн рублей.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге