Обслуживание HOLZMATIC V-2040: что, как и когда проверять
HOLZMATIC V-2040 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 01.10.2026
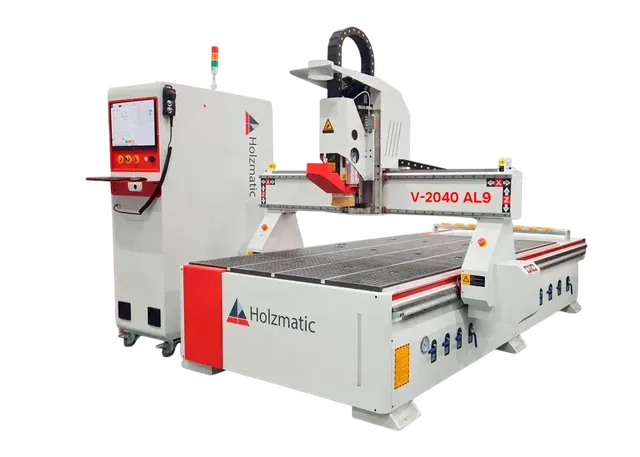
Фрезерный станок с ЧПУ HOLZMATIC V-2040 AL9 — оборудование, рассчитанное на интенсивную работу с листовыми материалами. При грамотном обслуживании он отрабатывает заложенный ресурс без неожиданных простоев. Разберём по узлам, что нужно контролировать, какие расходники потребуются и с какой периодичностью проводить работы.
Ключевые узлы, требующие регулярного обслуживания
Конструкция станка включает несколько систем, каждая из которых изнашивается со своей скоростью. Шпиндель с воздушным охлаждением (9 кВт, до 24 000 об/мин), реечная передача по осям X и Y, шарико-винтовая пара (ШВП) по оси Z, сервомоторы, автоматический сменщик инструмента (ATC), вакуумный стол и блок ЧПУ. Для каждой группы нужен свой подход.
Шпиндельный узел и система охлаждения
Шпиндель с воздушным охлаждением не имеет жидкостного контура, но требует чистоты подаваемого воздуха. На входе в шпиндель должны стоять фильтры-влагоотделители. Засорение фильтра ведёт к перегреву подшипников. При ежесменном осмотре проверяют, нет ли постороннего шума при вращении на холостом ходу. Норма — ровный высокочастотный гул без стуков. Если появилась вибрация на рабочих оборотах, первая причина — износ подшипников шпинделя. Ресурс подшипников в таких шпинделях при интенсивной работе — около 3000–5000 часов. Замену проводят в сервисе: требуется специальный инструмент и балансировка. Смазывать подшипники шпинделя самостоятельно не рекомендуется — конструкция закрытая.
Система перемещения: рейки, ШВП и направляющие
По осям X и Y стоят косозубые рейки. Они смазываются консистентной смазкой через пресс-маслёнки. Владельцам стоит уточнить в документации марку смазки, обычно это литиевая или аналогичная, например, SKF LGEP 2. Периодичность смазки — раз в неделю при односменной работе, при двухсменной — чаще. Важно не переусердствовать: избыток смазки притягивает стружку и пыль, что ускоряет износ рейки и шестерни.
По оси Z работает ШВП. Её смазывают жидкой смазкой (например, Mobil Vactra 2) через автоматическую систему либо вручную — раз в месяц. Регулятор зазора в гайке ШВП обычно не предусмотрен, поэтому при появлении люфта нужна замена гайки или винта. На станках с ЧПУ люфт по оси Z сразу сказывается на точности глубины обработки.
Направляющие кареток всех осей очищают от стружки после каждой смены. Используют щётки и обдув, но без попадания влаги. Смазывают тонким слоем по регламенту производителя — обычно через автоматическую систему, раз в смену.
Автоматическая смена инструмента (ATC)
Станок оснащён патроном ISO30 и цангами ER32. Механизм автосмены включает пневмопривод, кулачки и датчики. При обслуживании проверяют:
- Отсутствие подклинивания при зажиме — любое замедление говорит о загрязнении или износе кулачков;
- Состояние уплотнительных колец пневмоцилиндров;
- Надёжность срабатывания конечных датчиков.
Цанги и патрон разбирают для очистки раз в месяц. Зажимные поверхности протирают ветошью без ворса, смазывают тонким слоем лёгкого масла (например, ISO VG 32). Нельзя использовать смазку с твёрдыми включениями — она нарушит точность зажима.
Вакуумный стол и вакуумная система
Рабочий стол имеет 4 вакуумные зоны и Т-образные пазы. Состояние уплотнительных лент и резиновых прокладок проверяют визуально при каждой установке заготовки. Подсос воздуха снижает усилие прижима. Для продления жизни уплотнений их регулярно очищают от остатков клея и пыли, используют специальные силиконовые смазки (не агрессивные к резине).
Вакуумный насос (если он предусмотрен в комплекте) обслуживают по инструкции изготовителя — обычно это замена масла (если масляный) или очистка фильтров (если сухой). Периодичность — раз в 500 часов работы или раз в полгода.
Блок ЧПУ и электроника
Электронные компоненты требуют чистоты окружающего воздуха. Пыль, оседающая на платах драйверов, может вызвать перегрев и сбои. Системный шкаф продувают сжатым воздухом (без конденсата) раз в месяц. Вентиляторы принудительного охлаждения проверяют на шум и скорость — заменяют при первых признаках медленного вращения.
Кабельные цепочки осматривают на предмет перетирания изоляции. Типичное место — перегибы вблизи подвижных концов. Раз в квартал все разъёмы прочищают и подтягивают.
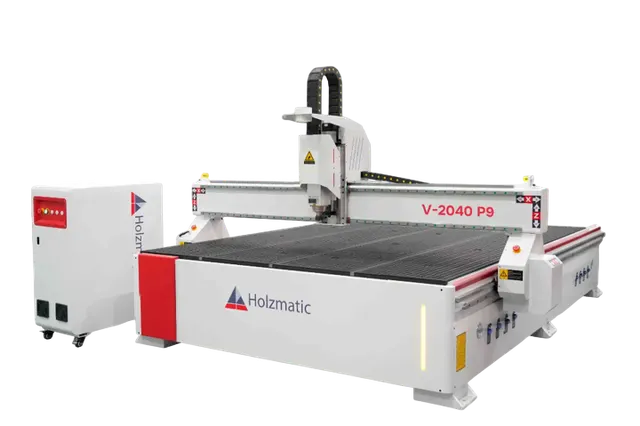
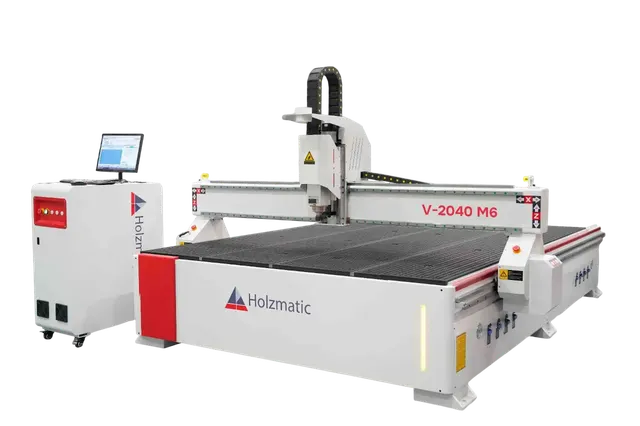
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC V-2040, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: . Станок без указания года и состояния, с ценой 2 234 900 руб., находится в Москве. На фото видно общий вид, компоновку узлов.
Регламент: краткое расписание
Ежесменно: осмотр шпинделя на шум, чистка и смазка реек X/Y, очистка направляющих, проверка вакуумных уплотнений, осмотр кабельных цепочек.
Еженедельно: смазка реек X/Y, проверка уровня масла в ШВП (если автоподача), проверка герметичности вакуумной системы, очистка и продувка блока ЧПУ.
Ежемесячно: разбор и чистка цанг и патрона, проверка зазоров в ШВП и рейках, осмотр ремней (если есть), смазка подшипников сервомоторов (по инструкции).
Каждые 500 часов: замена смазки в вакуумном насосе (если масляный), замена фильтров пневмосистемы.
Каждые 3000–5000 часов: плановая замена подшипников шпинделя.
Типичные ошибки обслуживания
- Избыток смазки на рейках — смесь смазки с пылью образует абразивную пасту. Это ускоряет износ реек и шестерён в 2–3 раза.
- Игнорирование шума шпинделя — работа с подклинивающим подшипником приводит к повреждению обмотки статора. Замена подшипников обходится в разы дешевле.
- Использование неподходящей смазки для ШВП — литиевая смазка высокой вязкости не предназначена для высоких скоростей, вызывает нагрев и люфт.
- Редкая очистка цангового патрона — нагар и стружка на конусе приводят к биению инструмента, что снижает качество обработки и сокращает срок службы шпинделя.
- Пренебрежение продувкой блока ЧПУ — накопленная проводящая пыль может вызвать короткое замыкание на плате драйвера.
Вывод
HOLZMATIC V-2040 — станок с типовыми узлами, обслуживание которых подчиняется общим правилам для станков с ЧПУ аналогичного класса. Ключевая особенность — шпиндель с воздушным охлаждением: требует регулярного контроля чистоты охлаждающего воздуха. Остальные работы (смазка реек, ШВП, очистка ATC) стандартны и при своевременном выполнении обеспечивают заявленный ресурс. Документация производителя должна быть под рукой — именно в ней указаны точные марки смазок и допуски.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге