Слабые места HOLZMATIC V-2040: что проверить перед покупкой
HOLZMATIC V-2040 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 01.10.2026
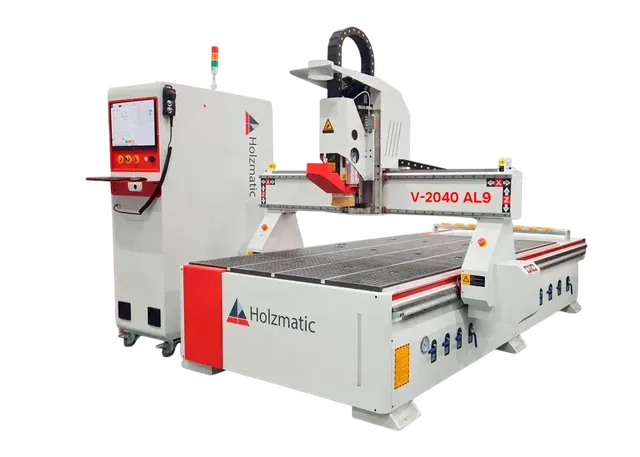
Фрезерный станок с ЧПУ HOLZMATIC V-2040 AL9 — это крупноформатный агрегат с зоной обработки 2100×4000 мм, вакуумным и механическим столом, реечной передачей по осям X и Y и шпинделем мощностью 9 кВт с воздушным охлаждением. При покупке такого станка на вторичном рынке важно понимать, какие узлы чаще всего выходят из строя и как их проверить. Поскольку прямых отзывов именно по модели V-2040 в открытых источниках почти нет, материал составлен на основе типовых проблем станков аналогичной конструкции (реечная подача, вакуумный стол, автосмена инструмента), обсуждаемых на профильных форумах и в отраслевых публикациях.
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC V-2040, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/frezernyy-stanok-s-chpu-holzmatic-v-2040-al9/. Далее приведены слабые места, на которые стоит обратить внимание при осмотре.
1. Реечная передача по осям X и Y
Проблема. На станках с реечным приводом (косозубая рейка + шестерня) со временем появляется люфт из-за износа зубьев или ослабления подпружиненного прижима. Это характерно для оборудования с большими перемещениями и высокими скоростями (до 35 м/мин холостого хода).
Проявление. Неточность позиционирования, ступеньки на деталях, вибрация при резании, повышенный шум при движении портала.
Проверка при осмотре. Выключите станок, установите индикатор часового типа на портал и попробуйте покачать его в направлении оси X и Y — люфт не должен превышать 0,1–0,2 мм. Включите перемещение на холостом ходу — послушайте, нет ли стуков или скрежета. Проверьте состояние реек визуально: на зубьях не должно быть выкрашивания или заметного износа.
Стоимость исправления. Замена рейки (комплект на одну сторону ~30–50 тыс. руб.) плюс работа — до 15 тыс. руб. Если изношена только шестерня — дешевле.
2. Шпиндель с воздушным охлаждением
Проблема. Шпиндель мощностью 9 кВт с воздушным охлаждением чувствителен к режиму работы: при длительном фрезеровании на малых оборотах или в условиях плохого теплоотвода может перегреться, что ведёт к разрушению подшипников и обмотки. Воздушное охлаждение менее эффективно, чем водяное, особенно в жарком цехе.
Проявление. Биение цанги, посторонний шум (свист, гул), нагрев корпуса выше 60–70 °C (проверяется рукой или пирометром), ухудшение чистоты обработки.
Проверка при осмотре. Включите шпиндель на 10–15 минут на разных оборотах (от 6000 до 24000 об/мин). Послушайте звук — он должен быть ровным, без свиста и завывания. Проверьте биение установленной цанги (индикатор на конус ISO30 — допуск ≤0,02 мм). Измерьте температуру корпуса после работы — она не должна превышать 50–55 °C. Обратите внимание на работу системы охлаждения: воздушный поток от вентилятора должен быть ощутим.
Стоимость исправления. Замена подшипников в сборе — от 20 тыс. руб., замена всего шпинделя — 80–120 тыс. руб. в зависимости от производителя.
3. Вакуумный стол и система фиксации
Проблема. Стол состоит из четырёх вакуумных зон с Т-образными пазами. Уплотнительные ленты и фетровые прокладки со временем изнашиваются, теряют герметичность. Вакуумный насос (как правило, масляный или сухой) может иметь утечки или снижение производительности.
Проявление. Недостаточный вакуум (манжета не держит заготовку), падение давления при обработке больших листов, неравномерное прилегание.
Проверка при осмотре. Закройте все зоны заглушками, включите насос и посмотрите показания вакуумметра — должно быть не менее 0,8–0,9 бар. Отключите насос и засеките время падения: за 5 минут давление не должно упасть больше чем на 0,1 бар. Визуально проверьте уплотнительные ленты на предмет разрывов, трещин, отслоений. Проверьте, ровная ли поверхность стола — прогиб более 0,5 мм по всей длине скажется на точности.
Стоимость исправления. Замена уплотнительных лент — 10–15 тыс. руб. за комплект. Ремонт или замена вакуумного насоса — от 30 тыс. руб. Шлифовка стола (если он деформирован) — ещё 20–50 тыс. руб.
4. Автоматическая смена инструмента (магазин на 6–10 позиций)
Проблема. Механизм автосмены (захват, пневмоцилиндр, датчики положения) — уязвимое место. При загрязнении или износе зажимов инструмент может выпадать, не фиксироваться в шпинделе, либо магазин заклинивает.
Проявление. Ошибки при смене, пропуски инструмента, замятие, удары при захвате.
Проверка при осмотре. Запустите цикл автоматической смены инструмента 3–5 раз с разными гнёздами. Слушайте звуки — не должно быть резких стуков. Проконтролируйте, чтобы каждый инструмент входил в шпиндель без заедания. Проверьте состояние гнёзд магазина: на них не должно быть сколов, стружки, следов масла. Спросите у продавца, когда в последний раз обслуживался пневмопривод.
Стоимость исправления. Чистка и смазка магазина — 3–5 тыс. руб. Замена пневмоцилиндра — 8–12 тыс. руб., замена захвата — 15–25 тыс. руб.
5. Шарико-винтовая передача (ШВП) по оси Z
Проблема. Поскольку Z — ось подъёма шпинделя, ШВП подвержена износу из-за попадания пыли и стружки, особенно при отсутствии качественных пыльников. Люфт в ШВП даёт дрожание инструмента на вертикальных переходах.
Проявление. «Ступеньки» на вертикальных стенках деталей, увод размера по высоте, неравномерная глубина фрезерования.
Проверка при осмотре. Установите индикатор на шпиндель и с усилием покачайте его вверх-вниз — люфт должен отсутствовать. Затем поднимите шпиндель на 100 мм и опустите — проверьте повторяемость позиционирования. Посмотрите состояние пыльников ШВП — они должны быть целыми и плотно прилегать.
Стоимость исправления. Регулировка предварительного натяга гайки — бесплатно (но требует съёма и доступа). Замена ШВП в сборе — до 60–80 тыс. руб.
6. Электронная часть и сервоприводы
Проблема. На станках с реечным приводом сервомоторы работают в жёстком режиме: частые разгоны и торможения при больших массах портала. Выход из строя драйвера или энкодера приводит к пропуску шагов, разгону портала в аварию.
Проявление. Дребезг по осям, остановки по ошибке, рывки при движении, неточная отработка команд.
Проверка при осмотре. Попросите показать экран контроллера при перемещении — не должно быть ошибок следования. Включите программу отработки контура — если есть возможность, запустите фрезерование тестовой детали (круг или квадрат) и проверьте размеры. Обратите внимание на наличие запасных предохранителей и плат — это косвенный признак частых сбоев.
Стоимость исправления. Замена драйвера сервомотора — 15–25 тыс. руб., замена самого мотора — 30–50 тыс. руб.
Итоги
При осмотре HOLZMATIC V-2040 первоочередное внимание уделите реечной передаче (люфт, шум) и вакуумному столу (герметичность, ровность). Шпиндель проверяйте прогревом и на биение. Автоматическую смену инструмента обязательно протестируйте несколько раз. Бюджет на возможный ремонт даже в хорошем станке может составить 50–150 тыс. руб. без учёта замены шпинделя или вакуумного насоса. Уточните у продавца историю обслуживания и наличие документации на комплектующие — это снизит риски.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге