HOLZMATIC Т-2040: разбор характеристик и реальные возможности на производстве
HOLZMATIC Т-2040 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 01.10.2026
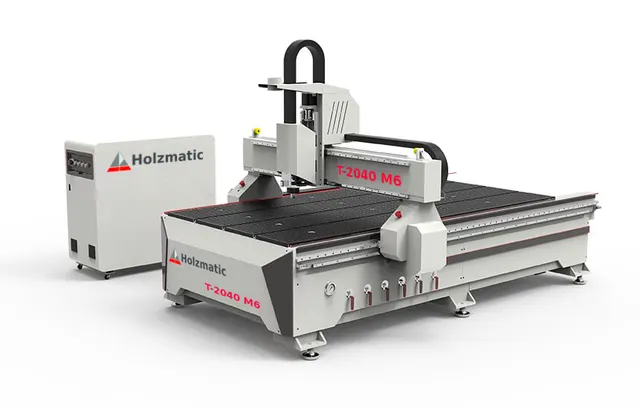
Фрезерный станок с ЧПУ HOLZMATIC Т-2040 —典型 представитель среднеформатных обрабатывающих центров, ориентированных на листовые материалы и объёмную обработку заготовок до 4 метров. Модель позиционируется как доступное решение для мебельного производства, рекламной продукции, обработки композитов и мягких металлов. Ниже — не пересказ таблицы с цифрами, а перевод каждой характеристики в практическую плоскость: что станок реально делает, где его возможностей не хватит и на что обращать внимание при выборе.
Рабочая зона: что помещается на стол
Размеры рабочей зоны — 2100×4000×200 мм. По осям X и Y это позволяет обрабатывать листы стандартных форматов (например, 1220×2440 мм) с запасом, а также длинномерные детали до 4 метров — фасады, столешницы, элементы наружной рекламы, детали лодок или опалубки. По оси Z — всего 200 мм. Этого достаточно для фрезерования плоских деталей, 3D-рельефов небольшой высоты и выборки пазов. Но для глубоких полостей или обработки толстых заготовок (более 150 мм) станок не подходит — ограничение по вертикальному ходу шпинделя.
Рабочий стол — механический, с Т-пазами. Это удешевляет конструкцию, но требует ручного крепления заготовок струбцинами или прижимами. В отличие от вакуумных столов, установка и снятие деталей занимает больше времени, что критично при серийном производстве. Если планируется выпуск однотипных изделий небольшими партиями, Т-пазы вполне оправданы, но для высокопроизводительного поточного производства лучше рассматривать модификации с вакуумом.
Шпиндель: 6 кВт и 18 000 об/мин — на что хватит
Шпиндель мощностью 6 кВт с воздушным охлаждением и максимальной частотой 18 000 об/мин — типичный компромисс между стоимостью и производительностью. Он уверенно фрезерует фанеру, МДФ, ДСП, акрил, ПВХ, поликарбонат, композитные панели. При использовании соответствующих фрез (однозаходные, компрессионные) и разумных подачах можно обрабатывать алюминий толщиной до 3–5 мм. Цветные металлы (латунь, бронза) требуют малых глубин реза и охлаждения СОЖ, которое на станке не предусмотрено.
Сталь, нержавейка, толстый алюминий — для этих материалов мощности шпинделя недостаточно. 6 кВт при 18 000 об/мин дают малый крутящий момент на низких оборотах, поэтому черновое фрезерование стали на этом станке невозможно. Если в планах есть обработка металлов, нужен шпиндель от 9 кВт с возможностью работы на 6 000–12 000 об/мин и жидкостным охлаждением.
Система управления и приводы
Станок оснащён контроллером RichAuto B11. Это популярная недорогая система китайского производства, совместимая с большинством CAM-программ. Она поддерживает работу через USB-флешку, Ethernet, имеет цветной дисплей. Среди минусов — ограниченная память для программ (обычно до нескольких мегабайт), отсутствие полноценной сетевой интеграции и необходимость периодической перезагрузки при длительных циклах. Для небольших производств функционала достаточно, но при интеграции в ERP или управлении сложными операциями стоит рассматривать станки с Siemens или Fanuc.
По осям X и Y установлены косозубые рейки, по Z — шарико-винтовая пара (ШВП). Передача на рейках обеспечивает высокие скорости перемещения (рабочий ход до 20 м/мин, холостой — до 35 м/мин) и подходит для длинных прогонов. Однако точность позиционирования ниже, чем у ШВП: типичный люфт на рейках может составлять 0,1–0,3 мм, что приемлемо для большинства деревообрабатывающих и рекламных задач, но критично для точного металлообработки. Шаговые двигатели без обратной связи (энкодеров) могут терять шаги при перегрузках или ударах — это частая причина брака на станках такого типа.
Смена инструмента и оснастка
Смена инструмента ручная — цанга ER32, максимальный посадочный диаметр 20 мм. Это серьёзно ограничивает производительность при многоинструментальных операциях: на каждую смену фрезы оператор останавливает программу, подходит к шпинделю, откручивает гайку, меняет цангу. Если типовых операций больше трёх, время простоя становится сопоставимым со временем резания. Для серийного выпуска деталей с несколькими переходами настоятельно рекомендуется искать станки с автоматической сменой инструмента (магазин на 6–12 позиций).
Цанга ER32 даёт неплохую точность зажима, но требует аккуратного обращения и своевременной замены изношенных цанг. Биение в цанге выше 0,02 мм приводит к увеличению нагрузки на шпиндель и снижению качества поверхности.
Вес и устойчивость
Станок весит 1400 кг — для габаритов 2×4 м это средний показатель. Конструкция сварная, но жёсткость ограничена: при обработке твёрдых пород дерева или алюминия на высоких подачах возможны вибрации. Требуется ровный бетонный пол без трещин и уклонов. Рекомендуется установка на виброопоры или демпфирующие подушки. Лёгкий вес (по сравнению с профессиональными станками массой 3–5 т) снижает стоимость транспортировки, но увеличивает риск «гуляния» станка при резких ускорениях.
Обслуживание и типичные неисправности
Судя по отраслевой практике (источники на), у станков такого класса чаще всего встречаются:
- Несоосность шпинделя или направляющих — приводит к перекошенным резам и снижению точности. Профилактика: регулярная проверка выравнивания и калибровка после 100 часов работы или после удара.
- Отскок фрезы (deflection) — проявляется при чрезмерных подачах или износе фрезы, даёт неровные резы и вибрацию. Решается корректировкой режимов резания.
- Плохая эвакуация стружки — особенно при работе с акрилом и алюминием. Если не использовать внешний пылесос или вытяжку, стружка налипает на фрезу и деталь, снижая эффективность.
- Износ шаговых двигателей или драйверов — проявляется пропуском шагов и смещением нулевой точки. Симптом: деталь «уплывает» в одну сторону. Лечится заменой драйвера или двигателя.
Обслуживание сводится к регулярной смазке направляющих и реек, очистке шпинделя от пыли, проверке затяжки креплений и контролю охлаждения (воздушного — нужно обеспечить постоянный поток чистого воздуха, иначе перегрев). В паспорте станка указана общая установленная мощность 11 кВт — это означает, что станок требует трёхфазной сети 380 В, 50 Гц и отдельного автомата. Подключение через удлинители недопустимо.
Сравнение с аналогами
Прямые конкуренты HOLZMATIC Т-2040 — станки Redwood R2-2040, LTT KJ-2040S и другие китайские модели в ценовом диапазоне 1,0–1,5 млн руб. От них Т-2040 отличается системой управления RichAuto (у Redwood часто стоит NC-Studio или Mach3) и косозубыми рейками. По мощности шпинделя все эти модели близки. Если бюджет позволяет добавить 30–50%, можно рассматривать станки с автоматической сменой инструмента и жидкостным охлаждением шпинделя, что резко повышает производительность при работе с металлом.
Европейские аналоги (Biesse, Homag, SCM) в этом классе стоят от 3–4 млн руб. и предлагают принципиально другую жёсткость, точность и интеграцию, но для многих малых и средних предприятий HOLZMATIC Т-2040 оказывается достаточным по соотношению «цена–возможности».
Кому подходит, кому нет
Станок оправдан для производств, которые занимаются раскроем листовых материалов (фанера, МДФ, пластик) и несложной объёмной обработкой. Хорошо подходит для мебельных цехов, рекламных мастерских, производителей элементов декора. Не подходит для:
- серийной обработки металла (кроме тонкостенного алюминия);
- высокоточных деталей (допуски менее 0,2 мм);
- глубоких карманов и 3D-моделей с высотой рельефа более 150 мм;
- автоматизированного производства с частой сменой инструмента.
Реальный экземпляр на рынке
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC Т-2040, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/frezernyy-stanok-s-chpu-holzmatic-t-2040-m6/. Продавец указывает цену 1 134 000 руб., станок находится в Москве, состояние не уточнено. На фото — стандартная комплектация: стол с Т-пазами, шпиндель с воздушным охлаждением, пульт RichAuto B11. Перед покупкой стоит проверить отсутствие люфта по осям, работу шпинделя на всех оборотах и сохранность реек. Если станок был в эксплуатации, типичный пробег для такого класса — 500–2000 часов до первого ремонта.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.