Слабые места HOLZMATIC Т-2040: что проверить перед покупкой
HOLZMATIC Т-2040 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 01.10.2026
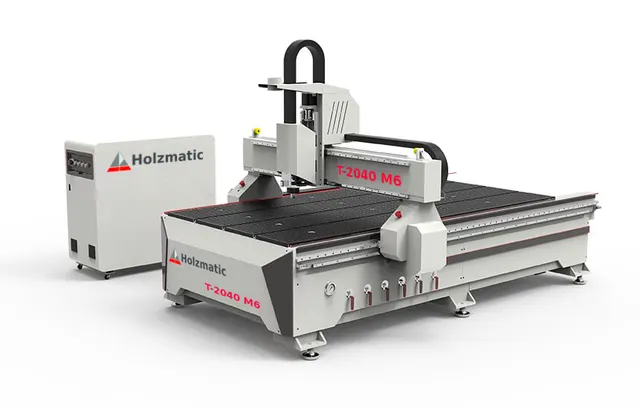
Фрезерный станок с ЧПУ HOLZMATIC Т-2040 M6 — одна из распространённых моделей в недорогом сегменте крупноформатных фрезеров. Рабочая зона 2100×4000 мм, шпиндель 6 кВт (воздушное охлаждение) и шаговые двигатели с реечной передачей по X/Y. На бумаге характеристики выглядят сбалансированно, но у любого станка есть слабые места, которые проявляются в условиях реальной эксплуатации. В этой статье мы собрали типовые проблемы, о которых сообщают владельцы схожих конструкций, и даём рекомендации, как проверить их при осмотре конкретного экземпляра.
Несоосность шпинделя и направляющих
Проблема. Из-за недопустимой сборки или износа направляющих возникает перекос оси шпинделя относительно плоскости стола. Это приводит к косым резам, ступенькам на деталях и ускоренному износу подшипников.
Как проявляется. При обработке прямолинейного контура на детали остаётся увод плоскости. Визуально заметны неровные кромки, при работе слышны вибрации или биение фрезы.
Что проверить при осмотре — установите на шпиндель индикатор часового типа и проверьте биение по окружности патрона. Допуск на биение — не более 0,03 мм. Затем перемещайте каретку по оси Z вверх-вниз: отклонение стрелки индикатора, прижатого к шпинделю, укажет на люфт направляющих.
Стоимость исправления. Если проблема в ослаблении каретки — регулировка клиньев обойдётся в 1–3 тыс. руб. Замена изношенных линейных направляющих и кареток — от 15 тыс. руб. за комплект.
Отскок фрезы и рывки шаговых двигателей
Проблема. Шаговые двигатели на этой модели работают без обратной связи. При резком увеличении нагрузки (глухой резец, твёрдый сучок) возможен пропуск шагов — «отскок». Также сказывается износ реечной передачи: люфт в зацеплении приводит к дрожанию шпинделя.
Как проявляется. При обработке появляются периодические «ступеньки» на поверхности, позиционирование начинает «плавать». На обработанной детали заметны следы вибрации в виде волн.
Проверка при осмотре. Включите холостой ход по оси X/Y на скорости 20 м/мин: резкие рывки при старте/стопе — признак запаздывания драйвера. Затем выполните тестовую прорезь в заготовке (пенопласт или МДФ) калиброванным инструментом — отскок проявится неровной стенкой.
Что делать. Часто помогает настройка скорости ускорения и тока драйверов. Если проблема не уходит — придётся заменить мотор или рейку. Ремонт одного узла (двигатель + драйвер) — 8–12 тыс. руб.
Износ реечной передачи и ШВП
Проблема. По осям X/Y используются косозубые рейки — они передают большие усилия, но изнашиваются неравномерно, если станок нагружали преимущественно в одной зоне. По оси Z стоит ШВП (шарико-винтовая передача) — её гайка при отсутствии смазки теряет натяг и появляется осевой люфт.
Как проявляется. При возвратно-поступательном движении слышен стук в рейке, на выходе с ШВП — мелкая вибрация. Детали, обработанные на разных участках стола, отличаются по размеру.
Осмотр. Возьмите щуп и проверьте зазор между шестерней и рейкой: норма — 0,1–0,2 мм. На ШВП проверьте люфт реверсным вращением гайки — паспортный натяг исключает свободный ход.
Затраты. Замена рейки на участке 2–3 м — от 8 тыс. руб. за погонный метр. Новая ШВП с гайкой обойдётся в 10–15 тыс. руб. плюс работа.
Плохая эвакуация стружки и перегрев шпинделя
Проблема. Рабочий стол — механический, с Т-пазами, без конвейера. Стружка и пыль просыпаются внутрь станка, забивают рейки и направляющие. Воздушное охлаждение шпинделя (6 кВт) при интенсивной работе и высокой температуре окружающей среды может не обеспечивать должного отвода тепла.
Как проявляется. Шпиндель отключается по защите, корпус шпинделя горячий (выше 60°C). На поверхностях детали остаются прижоги стружки.
Проверка. Запустите шпиндель на максимальных оборотах (18 000 об/мин) на 3–5 минут. Проверьте вентилятор — он должен работать без посторонних шумов. Осмотрите каналы корпуса шпинделя на наличие засора. Убедитесь, что станок оборудован отсосом стружки (точка подключения 100–120 мм).
Решение. Чистка каналов охлаждения — 1–2 тыс. руб. Установка дополнительного экстрактора — от 20 тыс. руб. Если шпиндель перегревался часто, возможна деградация обмотки — капитальный ремонт или замена шпинделя (25–35 тыс. руб.).
Общие рекомендации
При осмотре HOLZMATIC Т‑2040 обязательно выполните пробную обработку на максимальной глубине реза. Обратите внимание на состояние системы управления RICH AUTO B11 — убедитесь, что нет самопроизвольных сбоев, а драйвера шаговых двигателей не перегреваются. Наличие свежей смазки на рейках и ШВП — хороший признак регулярного обслуживания.
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC Т-2040, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/frezernyy-stanok-s-chpu-holzmatic-t-2040-m6/. Цена — 1 134 000 руб., местоположение — Москва. Возможный год выпуска не указан, поэтому при осмотре стоит особенно тщательно проверить перечисленные узлы.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.