Обслуживание HOLZMATIC Т-2040: что смотрят, чем смазывают и когда меняют
HOLZMATIC Т-2040 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 01.10.2026
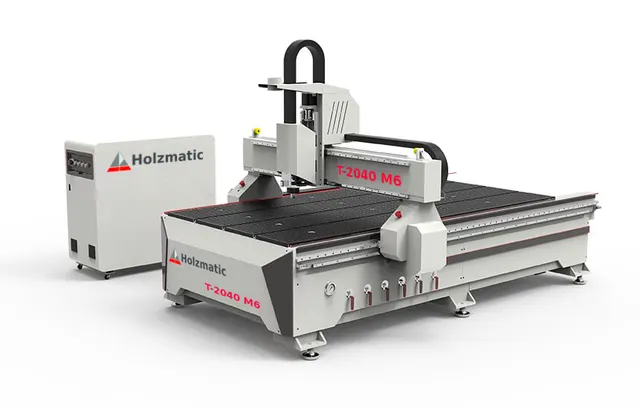
Фрезерный станок с ЧПУ HOLZMATIC Т-2040 — это оборудование для обработки листовых заготовок размерами до 2100×4000 мм. Высокая рабочая скорость (до 20 м/мин), шаговые приводы и шпиндель с воздушным охлаждением 6 кВт налагают свои требования к обслуживанию. В статье разберём, какие узлы требуют регулярного внимания, какие расходники и материалы понадобятся, какой регламент работ рекомендован и какие ошибки чаще всего приводят к простоям.
Ключевые узлы, требующие внимания
Шпиндель с воздушным охлаждением
Шпиндель мощностью 6 кВт с частотой до 18 000 об/мин оснащён воздушным охлаждением. В отличие от жидкостного, такой шпиндель не требует замены антифриза, но чувствителен к запылению. Воздушные каналы засасывают мелкую стружку и пыль — при забивании падает отвод тепла, перегреваются подшипники. Раз в месяц необходимо продувать внутренние полости сжатым воздухом (давление не выше 3–4 атм, чтобы не повредить обмотку). Раз в полгода — проверять осевой люфт шпинделя: если он превышает 0,02 мм, подшипники под замену.
Передачи: рейки по X и Y, ШВП по Z
По осям X и Y стоят косозубые рейки, по Z — шарико-винтовая передача (ШВП). Рейки работают в условиях высокой скорости (холостой ход до 35 м/мин) и абразивной пыли. Смазка реек — консистентная (типа Mobilux EP 2) или специальная для открытых передач. Частота: через каждые 8–10 часов интенсивной работы. ШВП защищена гофрированным кожухом — его целостность проверяют ежедневно: порванный кожух пропускает стружку, что убивает винт и гайку за 2–3 месяца. Для ШВП используют жидкую смазку (масло ISO VG 68–100), подаваемую через пресс-маслёнку раз в 40–50 часов.
Направляющие и каретки
Линейные направляющие по всем осям — типовые рельсовые. Владельцы станков этого класса отмечают, что при плохой эвакуации стружки абразив налипает на направляющие и ускоряет износ. Ежесменная очистка щёткой или продувка, еженедельная проверка зазора в каретках. Если появляется заметный люфт (более 0,05 мм), каретку меняют комплектом.
Шаговые двигатели и система управления
Привод по осям — шаговые двигатели. Они не требуют смазки, но нуждаются в охлаждении: радиаторы драйверов должны быть чистыми. Система управления RichAuto B11 — типичный контроллер для фрезерных станков. Владельцы сообщают, что частая проблема — сбой параметров после скачков напряжения. Рекомендуют установить стабилизатор на 380 В и сохранять резервную копию конфигурации.
Рабочий стол с Т-пазами
Стол механический, Т-пазы со временем забиваются стружкой и маслом. Это ухудшает фиксацию заготовки и может вызвать перекос реза. Ежемесячная чистка пазов металлической щёткой и обдув.
Расходники и материалы
- Смазка для реек — консистентная литиевая (Mobilux EP 2, Shell Gadus S2 V220) или спрей для открытых передач. Не использовать графитовую смазку — она абразивна.
- Масло для ШВП — индустриальное вязкостью 68–100 (например, Mobil Vactra 2, Shell Tonna S3).
- Цанги ER32 — запасные цанги разных диаметров. После 100–150 часов работы цанга теряет точность зажима, лучше иметь комплект и менять по износу.
- Фрезы — твёрдосплавные с покрытием, посадочный хвостовик до 20 мм. Режимы резания подбирают по материалу; превышение подачи ведёт к перегрузке шаговых двигателей и пропуску шагов.
- Фильтры и салфетки — для очистки направляющих и защитных кожухов.
Регламент обслуживания
Ежесменно (перед началом работы)
- Проверить целостность гофрозащиты ШВП и кабельных каналов.
- Очистить направляющие и рейки от стружки щёткой или ветошью.
- Визуально осмотреть шпиндель: нет ли посторонних звуков при холостом вращении.
- Проверить уровень масла в ШВП (если система с капельницей).
Еженедельно (раз в 40–50 часов)
- Продуть воздушные каналы шпинделя сжатым воздухом.
- Протереть и смазать рейки (вручную или через централизованную систему смазки — если установлена).
- Проверить контакты драйверов шаговых двигателей и подтянуть клеммы.
- Заменить или почистить масляный фильтр, если такой есть в пневмосистеме шпинделя (на некоторых модификациях).
Ежемесячно
- Провести калибровку соосности станка. Типичная процедура: выставить индикатор на шпиндель и проверить параллельность осей. Несоосность приводит к перекошенным резам и вибрации.
- Проверить натяжение ремней (если привод ременной — у модели Т-2040 шпиндель прямой, но у некоторых модификаций стоит редуктор).
- Смазать ШВП (через пресс-маслёнку).
- Резервное копирование параметров контроллера RichAuto B11.
Раз в полгода
- Проверить подшипники шпинделя на люфт и шум; при необходимости — замена.
- Оценить износ реек и шестерён привода. Для этого замеряют обратный шаг (backlash). Люфт более 0,3 мм на рейках — повод задуматься о замене.
- Полная чистка Т-пазов стола и защитных кожухов.
Что можно сделать самостоятельно — ежедневное обслуживание, чистку, смазку, замену цанг. Что требуют вызова сервиса — замена подшипников шпинделя, ремонт или замена ШВП, настройка драйверов шаговых двигателей (если нет документации), прошивка контроллера.
Типичные ошибки обслуживания и их последствия
На основе наблюдений владельцев фрезерных станков ЧПУ, выделим пять самых дорогих ошибок:
- Плохая эвакуация стружки. Если стружка остаётся на направляющих и рейках, она превращается в абразив. Результат — ускоренный износ реек и кареток, замена которых стоит от 30 000 руб. за одну ось.
- Пропуск смазки реек. Косозубая рейка при недостатке смазки начинает греметь, быстро изнашивается шестерня привода. В запущенных случаях требуется замена рейки и шестерни.
- Игнорирование износа цанг. Цанга ER32 со временем теряет упругость — фреза может зажиматься с перекосом. Это вызывает несоосность инструмента, вибрацию и сколы режущей кромки.
- Работа с забитым воздушным охлаждением шпинделя. Перегрев подшипников приводит к их заклиниванию и выходу шпинделя из строя. Замена шпинделя на аналогичный — около 60 000–80 000 руб.
- Сбой параметров управления из-за скачков напряжения. RichAuto B11 часто теряет настройки при нестабильном питании. Восстановление возможно через копию, но при её отсутствии — сложная перенастройка.
Пример реального станка в продаже
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC Т-2040, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. Станок оснащён шпинделем 6 кВт, системой RichAuto B11, имеет зону обработки 2100×4000 мм. Цена — 1 134 000 рублей. Местонахождение — Москва. Год выпуска и состояние в объявлении не указаны — это стоит уточнять у продавца. Наличие одинакового комплекта цанг ER32, гофрозащиты и системы смазки — вопросы, которые следует задать при осмотре.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.