Как выбрать HOLZMATIC 402A б/у: что проверить перед покупкой
HOLZMATIC 402A · Сверлильно-присадочные · Редакция Промсделки · чтение 6 мин · обновлено 04.10.2026
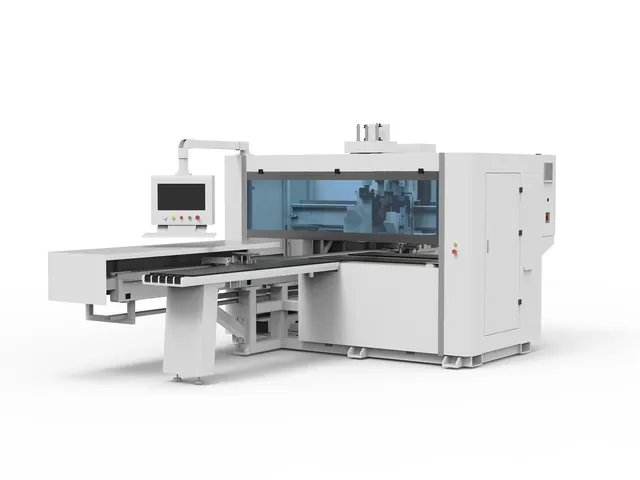
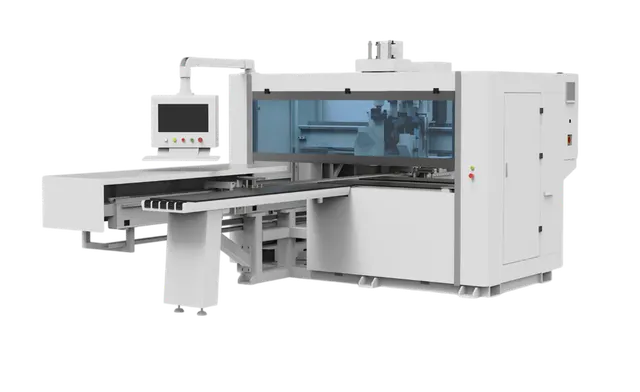
HOLZMATIC 402A (Streamline 402A) — сверлильно-присадочный станок немецкого производства. Предназначен для сверления отверстий под мебельную фурнитуру и шканты в плитных материалах. Модель оснащена двумя горизонтальными траверсами (44 и 42 шпинделя) и четырьмя нижними вертикальными (по 88 шпинделей) — всего 132 рабочих сверла. Такая компоновка обеспечивает высокую производительность: до 40 плит в минуту при обработке трёх заготовок одновременно (опция). Направляющие — немецкие призматические, диаметр хвостовика сверла 10 мм, скорость вращения шпинделя 2840 об/мин, максимальная глубина сверления 50 мм, мощность 12 кВт.
Б/у станок этой модели — популярное приобретение на вторичном рынке благодаря запасу прочности и ремонтопригодности. Однако есть узлы, которые стоит проверить до покупки, чтобы не получить затратный ремонт. Ниже — практическая инструкция по осмотру с конкретными критериями.
Что проверить в первую очередь
Направляющие (призматические)
Что проверять: отсутствие люфта, задиров, следов износа на рабочей поверхности. Как проверять: вручную переместить каждую траверсу по всей длине, покачать в вертикальной и горизонтальной плоскостях. Норма: плавное равномерное движение без заеданий, люфта и щелчков. Что настораживает: люфт более 0,1 мм, задиры, канавки на направляющих, неравномерный износ. Чем грозит: потерей точности позиционирования, необходимостью замены направляющих (стоимость работ и деталей — от 100–150 тыс. руб. на сторону).
Шпиндельные головки
Что проверять: состояние подшипников, отсутствие биения, нагрев при холостом ходе. Как проверять: выборочно прокрутить каждое сверло рукой (не менее 10–15 штук на каждой траверсе). Включить станок на холостом ходу на 5–10 минут, проверить температуру корпусов шпинделей тыльной стороной ладони. Норма: равномерный тихий ход, отсутствие стуков, температура корпуса не выше 45–50 °C. Что настораживает: заедание, люфт патрона, стук, нагрев более 60 °C, следы масла или подтеков смазки. Чем грозит: выходом из строя подшипников, необходимостью замены шпиндельного блока (оригинальный блок — от 30–50 тыс. руб., капремонт дешевле, но требует разборки).
Система автоматической подачи и пневматика
Что проверять: работу пневмоцилиндров подачи, герметичность соединений, синхронность движения траверс. Как проверять: включить режим цикла без заготовки, наблюдать за движением всех групп. Прослушать на предмет подсоса воздуха. Проверить настройку скорости подачи (при наличии регуляторов). Норма: одновременное и плавное движение всех траверс, без рывков, шипение только при переключении. Что настораживает: задержка срабатывания отдельных групп, рывки, несинхронный ход, масляный туман из выхлопов. Чем грозит: браком из-за несовпадения отверстий, износом направляющих из-за неравномерной нагрузки, дорогим ремонтом пневмораспределителей (клапаны, цилиндры).
Как проверять в работе
Проверку проводят в три этапа: на холодном станке, после прогрева и под нагрузкой.
Холодный станок: включить главный выключатель, проверить работу пульта управления, включить двигатель на холостом ходу (без подачи). Послушать работу ременной передачи, вентилятора, вращение шпинделей. Отсутствие посторонних шумов — норма. Любой металлический стук, вой, вибрация — повод отказаться или торговаться.
После прогрева: дать станку поработать 10–15 минут на холостом ходу. Повторно проверить температуру шпинделей и подшипников направляющих, на слух — появление шума при нагреве (часто указывает на износ подшипников из-за недостаточной смазки).
Под нагрузкой: обработать тестовую плиту ДСП толщиной 16–18 мм, длиной около 1000 мм. Потребовать у продавца образец или привезти свою заготовку. Оценить: соответствие глубины отверстий заданной, симметричность расположения пар отверстий, наличие сколов на выходе сверла, чистоту обработки. Отклонение по глубине более 0,5 мм на разных траверсах — повод проверить точность позиционирования по оси Z. Отклонение в плане более 0,3 мм между двумя траверсами — проблема с синхронизацией или износом направляющих.
Какие узлы дорого обходятся в ремонте
- Шпиндельные головы (шпиндельные блоки). Замена одной головы с подшипниками и балансировкой — 30–50 тыс. руб. На станке их 6 (2 горизонтальных, 4 вертикальных), полная замена всех — от 180–300 тыс. руб. без учета работы.
- Направляющие и каретки. Оригинальные призматические направляющие с каретками — 100–150 тыс. руб. за комплект. Чаще можно купить направляющие от Bosch Rexroth или THK, но необходимо проверять совместимость.
- Электроника (контроллер, драйверы). Замена платы управления или сервоусилителя — 50–80 тыс. руб. + программирование.
- Поворотные группы (опция обработки трёх плит). Дороги из-за сложной механики и пневматики. Ремонт одной группы может стоить 30–70 тыс. руб.
- Комплект сверл и патронов. Сам по себе не очень дорог (10–15 тыс. руб. за набор из 20 сверл), но если нужно менять все 132 патрона — около 60–80 тыс. руб.
Пример для оценки: конкретный станок в продаже
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC 402A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Просмотр объявления. Цена — 3 276 500 руб., станок находится в Москве. В описании указана комплектация с автоматической подачей и системой обдува, но не указан год выпуска и наработка. На единственном фото виден общий вид, без деталей направляющих и шпинделей. При осмотре такого экземпляра в первую очередь стоит проверить состояние направляющих и шпинделей — эти узлы стоят дорого и на фото не видны. Отсутствие информации о наработке — тревожный сигнал: средний ресурс шпинделей до капремонта — около 10 000–15 000 моточасов (зависит от условий эксплуатации).
Комплектность
Базовая поставка включает станок с одной-двумя горизонтальными траверсами, четырьмя вертикальными, системой автоматической подачи и обдувом. Опционно предлагается модуль обработки трёх плит, дополнительные группы сверл, набор патронов. При покупке б/у необходимо проверить наличие паспорта станка (с указанием заводских настроек и электрической схемы). Отсутствие паспорта — повод внимательно проверить все настройки. Также уточните комплектность ЗИП: есть ли запасные сверла, ключи, документация. Наличие оригинальной упаковки или crates не обязательно.
Допустимые недостатки
- Небольшой износ сверл, царапины на корпусе — не влияют на точность.
- Следы краски, потёртости направляющих в зоне упоров — допустимы, если нет задиров.
- Незначительный люфт в упорах (в пределах 0,2 мм) — регулируется.
- Отсутствие некоторых кнопок или ручек — мелкие расходы.
Тревожные признаки
- Сильная коррозия направляющих или столов (глубокая, с выкрашиванием).
- Следы перегрева на корпусах шпинделей (почерневшая краска, оплавленный пластик).
- Неравномерный износ патронов (одни забиты стружкой, другие блестят как новые) — указывает на разную нагрузку или проблемы с координацией.
- Вскрытые пломбы на электронике или следы пайки — станок мог работать с нестабильным питанием.
- Отсутствие или замена контроллера на неоригинальный.
- Рывки при подаче, нехарактерные шумы при холостом ходе.
Короткий чек-лист осмотра
- Внешний осмотр на предмет вмятин и коррозии.
- Проверка направляющих на люфт и плавность хода.
- Выборочная прокрутка шпинделей.
- Холостой пуск на 10 минут — оценка шума и нагрева.
- Тестовое сверление плиты — точность и чистота.
- Проверка пневматики (герметичность, синхронность).
- Осмотр электрошкафа (чистота, следы подгорания, целостность предохранителей).
- Проверка работы системы обдува.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге