Слабые места сверлильно-присадочного станка HOLZMATIC 402A
HOLZMATIC 402A · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 04.10.2026
Сверлильно-присадочный станок HOLZMATIC 402A — оборудование для серийной обработки плитных материалов. При покупке подержанного станка важно понимать, какие узлы изнашиваются в первую очередь и как их проверить до передачи денег. Открытые источники не содержат массовых жалоб владельцев именно на эту модель, поэтому рекомендации построены на конструктивных особенностях станка (132 шпинделя, две горизонтальные траверсы, четыре вертикальные, система обдува, автоматическая подача) и общем опыте эксплуатации сверлильно-присадочного оборудования такого класса.
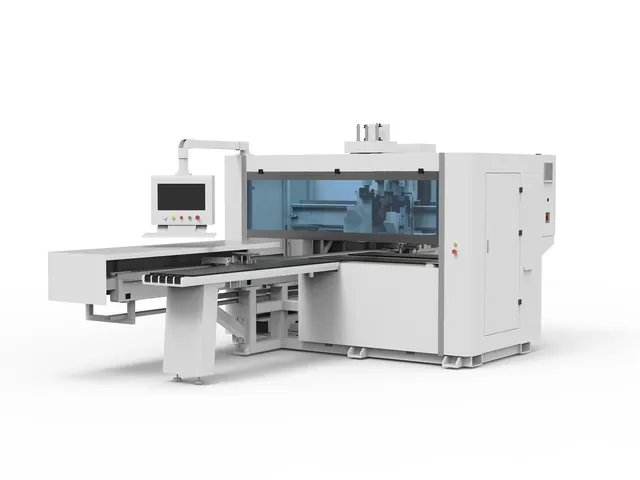
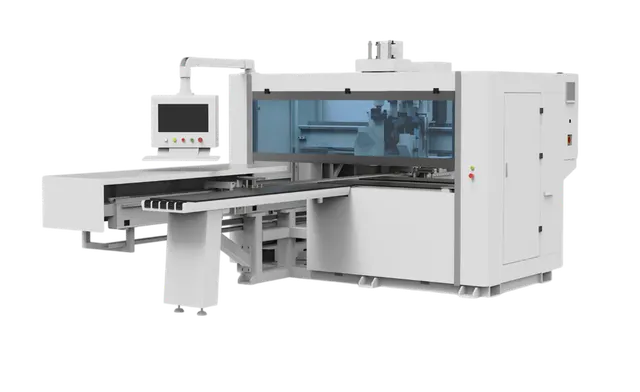
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC 402A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/sverlilno-prisadochnyy-stanok-holzmatic-streamline-402a/. На фотографии — общий вид станка с двумя горизонтальными траверсами и вертикальными группами. Цена — 3 276 500 рублей, станок находится в Москве, состояние не раскрыто.
Шпиндельные группы и сверлильный инструмент
Станок оснащён 132 шпинделями: две горизонтальные траверсы (44 + 42 шпинделя) и четыре нижние вертикальные траверсы по 88 шпинделей каждая. Главный риск — неравномерный износ шпиндельных узлов, особенно если станок работал с перегрузкой или без системы охлаждения/обдува.
Как проявляется: биение сверла, овальные или смещённые отверстия, повышенный нагрев шпинделя, посторонний шум при вращении. В запущенных случаях — заклинивание шпинделя.
Как проверить при осмотре:
- Включить станок на холостом ходу и прослушать каждую траверсу — не должно быть стуков, вибраций, неравномерного гула.
- Проверить радиальное биение на нескольких шпинделях с помощью индикатора часового типа (допуск обычно 0,02–0,05 мм).
- Осмотреть цанги — наличие ржавчины, забоин, износа конусной части. Цанга должна легко зажимать сверло и не прокручивать его.
- Проверить свободный ход шпинделя — люфт более 0,1 мм говорит об износе подшипников.
Во что обходится исправление: замена подшипника шпинделя — 3000–5000 руб. за штуку плюс работа; новая цанга — 500–1500 руб. Если изношен корпус шпинделя — от 15 000 руб. за узел. При массовом износе (более 10–15 шпинделей) ремонт может стать нецелесообразным.
Направляющие и каретки
В модели 402A установлены немецкие призматические направляющие. Типичная проблема — выработка на рабочей поверхности, появление задиров из-за попадания стружки или отсутствия смазки.
Как проявляется: заедание при движении траверс, неравномерный ход, люфты. На сверлении — разброс координат отверстий, брак в серии.
Как проверить при осмотре:
- Переместить все подвижные группы (горизонтальные траверсы, вертикальные) вручную — движение должно быть плавным, без рывков и ступенек.
- Осмотреть направляющие визуально: царапины, вмятины, наклёп — признаки ударов или перегрузки.
- Измерить зазор между кареткой и направляющей щупом — для призматических направляющих обычно не более 0,03–0,05 мм.
- Проверить комплектность и состояние систем смазки (централизованная или ручная). Отсутствие смазки — прямой путь к ускоренному износу.
Во что обходится исправление: замена направляющей рейки — от 20 000 руб. за метр плюс монтаж; ремонт каретки (замена башмаков) — 10 000–30 000 руб. Если износ на нескольких метрах — дешевле искать другой станок.
Система автоматической подачи заготовок
Станок комплектуется устройством подачи плит. Механизм включает транспортёрные ленты, прижимные ролики, синхронизацию с рабочим циклом. Слабое место — износ резиновых элементов и цепных передач, особенно при работе с запылёнными материалами.
Как проявляется: пробуксовка заготовки, смещение при подаче, остановки по датчикам, неравномерная подача по длине.
Как проверить при осмотре:
- Запустить подачу в холостом режиме (без заготовок) — проверить вращение всей цепи, отсутствие заеданий.
- Осмотреть транспортёрные ленты — трещины, расслоение, потертости. Прижать рукой — лента не должна проседать.
- Проверить прижимные ролики: они должны свободно вращаться, резина — эластичная, без твёрдых участков.
- Проверить концевые выключатели и датчики — срабатывание должно быть чётким, без залипания.
Во что обходится исправление: замена транспортёрной ленты — 8000–15 000 руб.; ролик в сборе — 2000–5000 руб.; ремонт привода подачи (мотторедуктор) — 30 000–60 000 руб.
Система обдува и пневматика
У HOLZMATIC 402A есть интегрированная система обдува для удаления стружки. Пневматическая система управляет также зажимами заготовок и поворотными группами. Утечки воздуха и неэффективный обдув — частая причина брака и ускоренного износа сверла.
Как проявляется: стружка забивает отверстия, сверло греется, ухудшается качество сверления; зажимы не фиксируют плиту, что приводит к смещению.
Как проверить при осмотре:
- Подать сжатый воздух на станок, прослушать все пневмолинии на предмет шипения (утечки).
- Проверить работу зажимных цилиндров: должны зажиматься и разжиматься быстро, без заеданий.
- Осмотреть форсунки обдува — не забиты ли они, регулируются ли по направлению.
- Обратить внимание на влагоотделитель и фильтр — если они забиты или отсутствуют, вода и грязь попадают в пневмосистему.
Во что обходится исправление: замена пневмоцилиндра — 3000–8000 руб.; ремонт клапанов — 2000–5000 руб.; замена форсунок обдува — 500–1500 руб. за штуку. Полная замена пневмомагистрали — 10 000–20 000 руб.
Электрооборудование и панель управления
Модель 402A управляется оператором через панель с контроллером. Типичные дефекты — износ кнопок, неисправность концевых выключателей, потеря программного обеспечения, проблемы с частотным преобразователем (при его наличии).
Как проявляется: станок не запускает цикл, сбивается последовательность операций, самопроизвольные остановки, ошибки на дисплее.
Как проверить при осмотре:
- Включить станок, выполнить полный цикл обработки (или его имитацию). Записать все предупреждения.
- Проверить каждый концевой выключатель вручную — он должен щёлкать, сигнал должен обрабатываться.
- Осмотреть панель оператора: разбитые дисплеи, неработающие кнопки, потёртые клавиши.
- Если есть ЧПУ — запросить пароль доступа и архивы программ. Отсутствие пароля — риск остаться без загрузки.
Во что обходится исправление: замена концевого выключателя — 1500–3000 руб.; ремонт панели управления — 20 000–50 000 руб.; восстановление ПО — 15 000–30 000 руб. Выход из строя контроллера — до 100 000 руб.
Резюме по проверке
Перед покупкой б/у HOLZMATIC 402A обязательно выполните следующие шаги:
- Прослушайте работу всех 132 шпинделей на холостом ходу.
- Проверьте люфты направляющих и плавность хода всех траверс.
- Протестируйте систему подачи и пневматику.
- Убедитесь, что система обдува функционирует и не засорена.
- Выполните контрольное сверление одной-двух заготовок с измерением точности.
Так как специфических отзывов о модели 402A в открытом доступе нет, ключевое внимание уделите механике станка — его многошпиндельная конструкция делает ремонт потенциально дорогим при массовом износе.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге