Обслуживание HOLZMATIC 402A: узлы, расходники и регламент
HOLZMATIC 402A · Сверлильно-присадочные · Редакция Промсделки · чтение 5 мин · обновлено 04.10.2026
Сверлильно-присадочный станок HOLZMATIC 402A (модификация Streamline) рассчитан на интенсивную работу с плитными материалами. При 132 шпинделях, двух горизонтальных и четырёх вертикальных траверсах нагрузка на узлы высокая. В открытых источниках не найдено официальных регламентов обслуживания именно этой модели, поэтому материал составлен на основе типовых требований к оборудованию такого класса и особенностей конструкции, указанных в паспортных данных. Статья поможет механику составить план ТО и подобрать расходники.
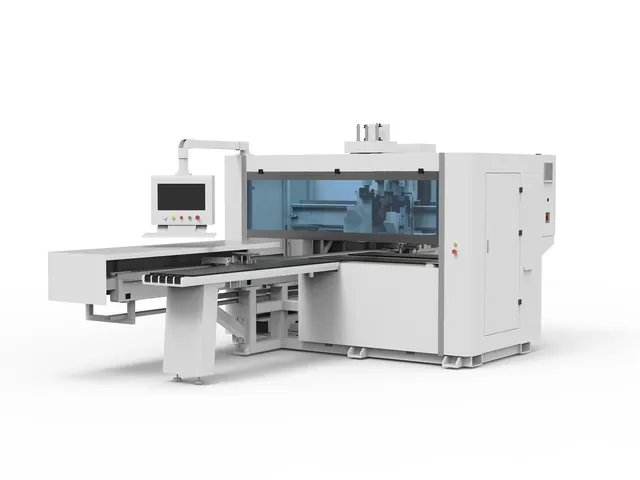
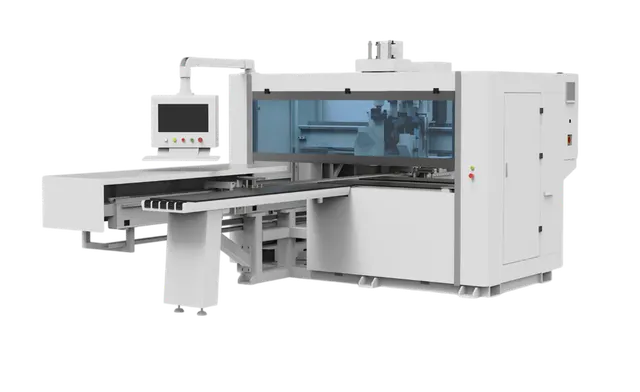
Чтобы разобрать это на реальном примере, возьмём один из HOLZMATIC 402A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Объявление на площадке Promsdelka. Судя по описанию, станок имеет стандартную комплектацию: 132 сверла, система обдува, автоматическая подача. Цена — 3 276 500 руб, предложение из Москвы.
Основные узлы, требующие внимания
Шпиндельные группы
Станок оснащён 132 шпинделями со скоростью вращения 2840 об/мин. Каждый шпиндель через цанговый патрон зажимает сверло с хвостовиком 10 мм. При ежедневной работе необходимо проверять биение шпинделей — допустимое отклонение не более 0,05 мм. При появлении вибрации или характерного свиста патрон или подшипник нужно заменить. Шпиндели смазываются консистентной смазкой для высокоскоростных подшипников (например, Mobilux EP 2 или аналог) каждые 200–250 часов работы. На форумах мебельщиков отмечают, что забитая смазка — частая причина перегрева шпинделя и выхода из строя обмотки двигателя.
Направляющие
Производитель — немецкие призматические направляющие. Они воспринимают нагрузку от перемещения траверс и кареток подачи. Ежесменно направляющие очищают от стружки и пыли (особенно после обработки ДСП или МДФ) и смазывают маслом с хорошей адгезией, например ISO VG 68. Периодичность смазки — через каждые 8 часов работы, если станок работает в три смены — не реже одного раза в смену. Раз в месяц проверяют зазоры: при износе более 0,2 мм необходимо регулировать или заменить направляющие. Типичная ошибка — экономия на масле: загустевшее масло или его отсутствие приводят к задирам и потере точности позиционирования.
Система обдува
Интегрированная система обдува служит для удаления стружки из зоны сверления и охлаждения свёрл. В паспорте указано её наличие, но не детализирован тип. На практике — это винтовой компрессор или центральная магистраль с фильтром-влагоотделителем. Фильтр нужно чистить еженедельно, заменять картридж — раз в 3 месяца или по загрязнению. Забитый фильтр снижает давление обдува, стружка остаётся в отверстиях, ухудшается качество и перегревается сверло. Владельцы таких станков советуют раз в полгода продувать трубки системы сжатым воздухом, чтобы избежать засоров.
Цепь подачи и механизм автоматической подачи
Станок может обрабатывать 1–3 плиты одновременно со скоростью до 40 шт/мин. Значит, цепь подачи работает циклично. Ежедневно проверяют натяжение цепи: провисание более 10 мм недопустимо. Смазывают цепь каждые 40 часов работы специальным аэрозольным составом (например, Liqui Moly Kettenspray). Важно не перебарщивать — избыток смазки стекает на заготовки и загрязняет их. Ролики и звёздочки проверяют на износ ежемесячно. Износ зуба звездочки более 1 мм — причина замены. Если станок начинает «щёлкать» при подаче, скорее всего, изношен палец цепи.
Расходники и материалы
- Свёрла: диаметр хвостовика 10 мм, рабочая длина 57 или 70 мм, тип — присадочные (с центрирующим остриём и подрезателями). Ресурс сверла по ДСП — 800–1200 отверстий, по МДФ — до 2000. При появлении заусенцев или сколов на выходе сверло меняют. Нельзя затачивать присадочные свёрла в обычном заточном станке — только на специализированном оборудовании или покупать новые.
- Смазка для направляющих: масло ISO VG 68 (например, Mobil Vactra Oil No. 2). Для шпинделей — консистентная смазка NLGI 2 (Shell Gadus S2 V220 2 или аналог с рабочей температурой до 120°C).
- Фильтры: для системы обдува — фильтр-регулятор сменный элемент 5–10 мкм.
- Ремни привода: если станок оснащён ремённой передачей на шпиндели (обычно поликлиновой ремень), замена — раз в 2 года или при появлении трещин.
Регламент обслуживания
Ежесменно
- Удалить стружку со всех направляющих, с траверс, с пазов стола.
- Проверить визуально состояние свёрл (сколы, заусенцы), заменить повреждённые.
- Смазать направляющие маслом.
- Проверить давление обдува (не менее 4 бар на сопле).
- Проверить натяжение цепи подачи.
Еженедельно
- Очистить фильтр системы обдува.
- Проверить люфты в шпиндельных патронах.
- Проверить работу конечных выключателей и датчиков положения (очистить от пыли).
- Проверить уровень масла в редукторе подачи (если есть).
Ежемесячно
- Проверить биение шпинделей с помощью индикатора.
- Проверить зазоры в направляющих.
- Смазать цепь подачи.
- Проверить состояние ремней и муфт.
Ежегодно
- Заменить масло в редукторе (тип по инструкции, обычно ISO VG 220).
- Заменить фильтры системы обдува.
- Проверить состояние подшипников всех двигателей (при необходимости заменить).
- Провести диагностику электроники (контроллер, драйверы).
Что делают сами, что — с вызовом сервиса
Замена свёрл, чистка, смазка направляющих и цепи, замена фильтров — это работы, которые выполняет механик участка. Для этого не требуется специального инструмента, кроме стандартного набора ключей и съёмников. Если станок имеет систему ЧПУ, обновление прошивки или замена блока управления — задача сервис-инженера.
Замена подшипников шпинделя, ремонт направляющих (шлифовка, замена), ремонт гидравлики прижимов (если есть) — эти операции требуют специального опыта и часто невозможны на месте из-за сложности выверки. В таких случаях лучше пригласить сертифицированный сервис. Типичная ошибка механика — попытка самостоятельно отрегулировать зазор в направляющих без знания технологии: это приводит к перекосу и ускоренному износу.
Типичные ошибки обслуживания, ведущие к поломкам
- Работа с тупыми свёрлами: перегрузка шпинделя, перегрев, поломка подшипника. Сверло тупое, если усилие подачи растёт, а стружка становится мелкой.
- Экономия на смазке направляющих: задиры на направляющих, потеря точности «по диагонали». Восстановление стоит дорого.
- Забитый фильтр обдува: перегрев свёрл и заготовки, снижение производительности, возможность оплавления кромок.
- Игнорирование вибрации: если станок начал «бить» при работе, первое — проверить сверло и патрон, но часто причина в износе подшипника шпинделя. Промедление ведёт к разрушению посадочного гнезда.
- Неправильная смазка цепи: избыток масла загрязняет заготовки, недостаток — ускоренный износ шарниров, замена цепи и звёздочек.
Соблюдение регламента и использование качественных расходников — залог стабильной работы HOLZMATIC 402A в течение 5–7 лет без капитального ремонта. Неоправданная экономия на обслуживании быстро съедает ресурс направляющих и шпинделей.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге