GX351: прямолинейный кромкошлифовальный станок для стекла
GX351 · Кромка и сверление · Редакция Промсделки · чтение 4 мин · обновлено 01.11.2026
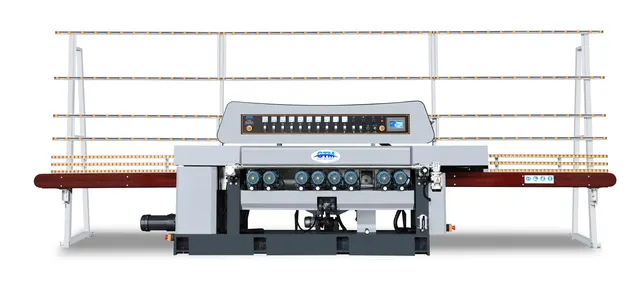
Станок GX351 — это прямолинейный кромкошлифовальный станок для стекла. Он закрывает нишу серийной обработки прямых кромок: фацет, декоративная фаска, снятие острой кромки. В отличие от универсальных ЧПУ-центров, этот станок заточен под одну операцию, но выполняет её с высокой производительностью и повторяемостью. Модель ориентирована на производства, где ручная обработка уже стала узким местом, а покупка премиального итальянского оборудования пока неоправданна.
Производственный смысл характеристик
Скорость подачи 0,83–4,1 м/мин. Это не рекордный показатель для современных линий, но для среднего производства стекла (мебель, зеркала, архитектурное остекление) этого диапазона достаточно. На практике скорость выбирают в зависимости от глубины съёма и типа абразива. Для грубой обдирки скорость снижают, для полировки — повышают. При 8-часовой смене станок способен пропустить несколько сотен погонных метров кромки.
Толщина стекла 3–19 мм. Станок перекрывает 90% задач мебельного и строительного стекла. Тонкое стекло (3–4 мм) требует аккуратной настройки прижимов, чтобы избежать сколов. Толстое стекло (15–19 мм) — это уже витрины и перегородки, где важна мощность привода (23 кВт) и жёсткость станины (4500 кг).
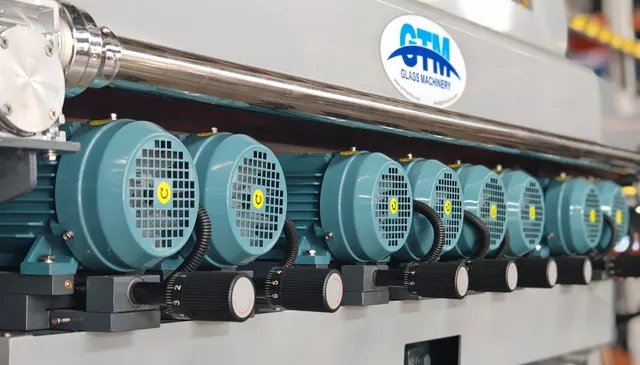
9 шпинделей. Это ключевой показатель. Каждый шпиндель — это последовательная операция: черновая обработка алмазным кругом, чистовая, несколько ступеней полировки войлочными и фетровыми кругами. 9 шпинделей означают, что станок может выдать готовую полированную кромку за один проход. Меньшее количество шпинделей (например, 5–6) потребовало бы второго прохода для качественной полировки, что снижает общую производительность вдвое.
Ширина фаски до 30 мм, угол 3–30°. Это позволяет делать как тонкую «еврокромку» (3–5 мм), так и широкий фацет, который ценят в производстве зеркал и стеклянных столешниц. Минимальный размер 120×120 мм. Для мелких деталей (например, полок) это ограничение. Опция с пружинным устройством снижает минимум до 80×80 мм, что расширяет номенклатуру.
Где станок оправдывает себя, а где его возможностей не хватит
GX351 — это машина для потока. Если в цеху стоит задача обрабатывать 50–100 листов стекла в смену с прямыми кромками, ручной труд становится узким местом. Автоматизация на GX351 окупается за счёт стабильного качества фаски (нет пережогов, волн, сколов), высокой линейной скорости и возможности работы в две смены.
Где его возможностей не хватит:
- Криволинейная кромка. Для радиусной обработки нужен станок с ЧПУ или копировальный. GX351 работает только с прямыми линиями.
- Сверление. Несмотря на категорию «Кромка и сверление», в описании GX351 сверление не заявлено. Это чистый кромкошлифовальный станок.
- Очень толстое стекло (свыше 25 мм) — не его профиль.
- Высокая производительность (свыше 5–6 м/мин) — для этого существуют линии с большим количеством шпинделей и более мощным приводом.
Сравнение с аналогами
| Вариант обработки | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Ручная (фрезер + алмазные круги) | Единичные изделия, сложные формы, ремонт | Низкая скорость, высокая квалификация, усталость оператора | Стоимость часа ручного труда, доступность кадров |
| Одноголовочный станок (например, GX128) | Мелкая серия, разные углы, гибкость | Низкая производительность, требуется второй проход для полировки | Состояние шпинделя, наличие полировальных кругов |
| Многоголовочный станок (GX351, Bovone, VGT) | Средняя и крупная серия, прямые кромки, стабильное качество | Высокая цена (для итальянцев), сложность настройки, зависимость от расходников | Геометрия станины, люфт шпинделей, масляная система |
Обслуживание, запчасти и расходники
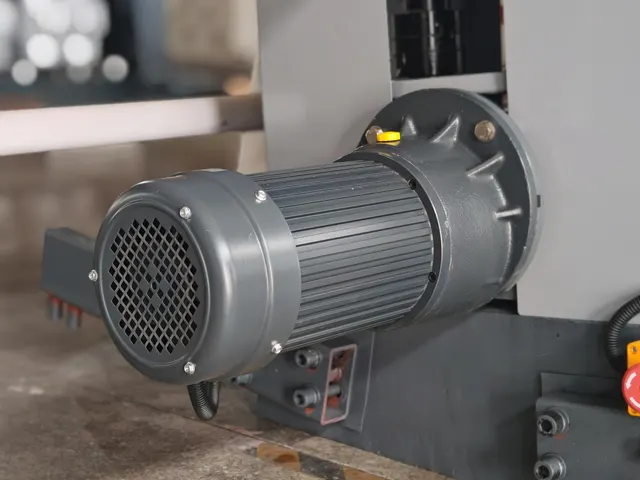
Станок GX351 использует стандартные узлы, что упрощает ремонт. Двигатели ABB — распространённый бренд, запчасти есть в доступе. Частотный привод позволяет плавно регулировать скорость и снижает пусковые нагрузки на механику.
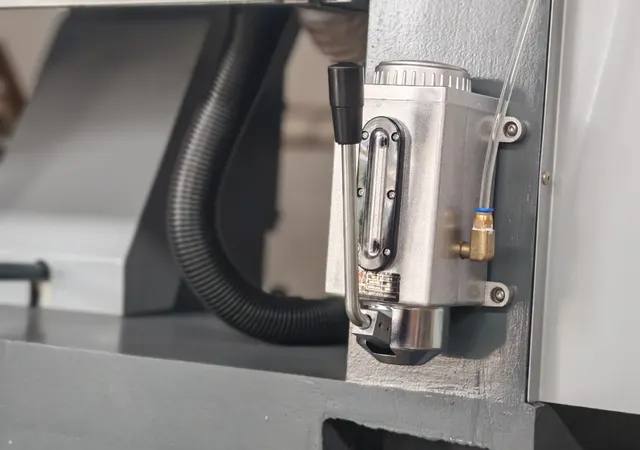
Масляная смазка. В базе — ручная. Это значит, что оператор должен регулярно (каждую смену или по регламенту) прокачивать масло через шпиндели. Если пропустить — подшипники выходят из строя. Опция PLC автоматизирует этот процесс и снижает риск человеческой ошибки.
Расходники. Алмазные круги (шлифовальные) и полировальные круги (фетр, войлок, пробка). Ресурс алмазного круга зависит от режима работы и толщины съёма. В среднем — сотни погонных метров. Важно иметь на складе сменный комплект, чтобы не останавливать производство.
Чугунная балка — основа точности. При осмотре обращают внимание на отсутствие трещин и деформаций. Закалённые опоры 55 HRC (твёрдость 55 по Роквеллу) — это износостойкие направляющие. Проверяют их на наличие выработки, особенно в зоне максимальной загрузки.
Реальный экземпляр на рынке
Чтобы разобрать это на реальном примере, возьмём один из GX351, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/stekloobrabatyvayuschiy-stanok-dlya-pryamolineynoy-faski-gx351/.
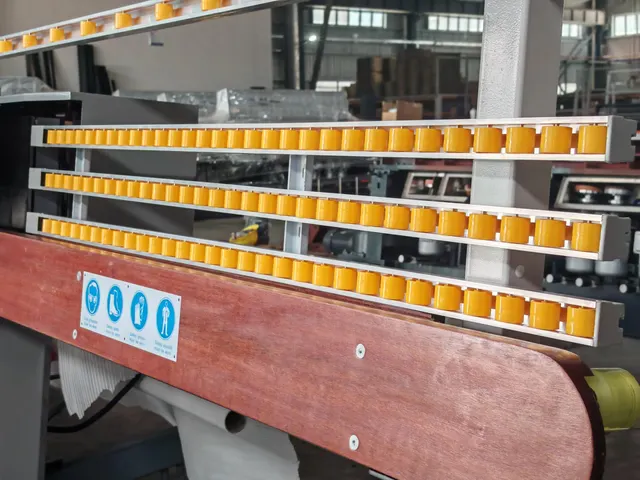
Судя по описанию, станок новый, находится в Китае. Цена — 1 861 200 рублей. Комплектация стандартная: двигатели ABB, ручная масляная смазка, частотный привод. Опционально доступны цифровой дисплей, PLC управление и пружинное устройство для обработки стекла 80×80 мм. На фотографиях видно алюминиевую защитную раму, шпиндели с кожухами, панель управления. При покупке такого станка стоит запросить видео работы всех шпинделей под нагрузкой (или хотя бы на холостом ходу) и проверить геометрию направляющих.
GX351 — это адекватный выбор для цеха, который перерос ручную обработку прямых кромок, но не готов инвестировать в премиальное оборудование. Ключевые точки контроля: состояние шпинделей, масляная система и чугунная балка. При грамотной эксплуатации и своевременном обслуживании станок отрабатывает вложенные средства за счёт роста производительности и качества.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге