Обслуживание GX351: узлы, расходники и регламент
GX351 · Кромка и сверление · Редакция Промсделки · чтение 5 мин · обновлено 01.11.2026
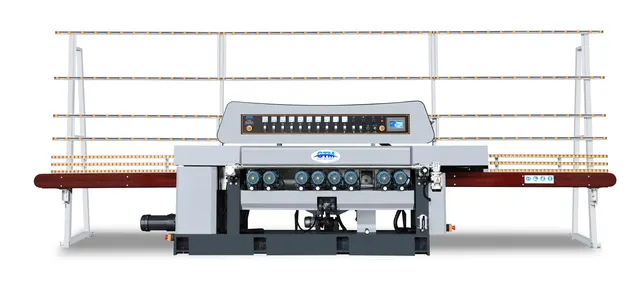
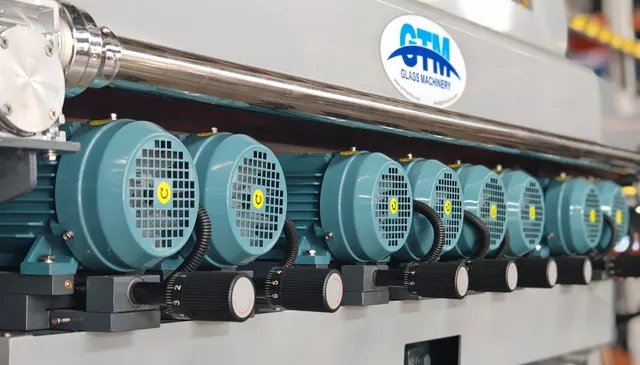
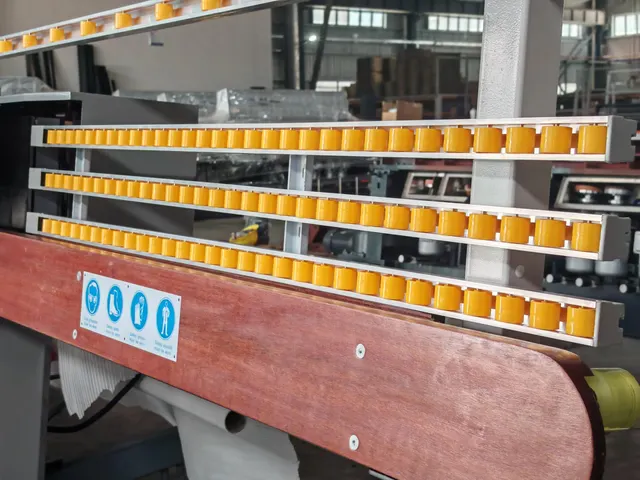
Прямолинейный кромкошлифовальный станок GX351 – оборудование для обработки прямых кромок стекла. В паспорте заявлено 9 шпинделей, мощность 23 кВт, вес 4500 кг. Стандартная комплектация включает двигатели ABB, ручную масляную смазку, частотный привод и алюминиевую защитную раму. Для бесперебойной работы важно своевременно обслуживать узлы, менять расходники и соблюдать регламент.
Чтобы разобрать это на реальном примере, возьмём один из GX351, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: GX351 на площадке.
Ниже приведена информация, собранная из открытых источников о шлифовальном оборудовании в целом (с пометкой, что данные типа type) и адаптированная для кромкошлифовального станка. Специфических отзывов владельцев GX351 в открытых источниках не найдено, поэтому рекомендации основаны на общих принципах эксплуатации аналогичных станков и данных из исследованных материалов.
Узлы, требующие внимания
На основе данных о шлифовальном оборудовании (уровень type) можно выделить несколько критических узлов, которые нуждаются в регулярной проверке. Для станка GX351 это:
- Шпиндели с алмазными кругами. В источниках (уровень type) отмечается, что после каждого перезакрепления круга требуется балансировка. На станке балансируют каждый из 9 шпинделей после замены круга или при появлении вибрации.
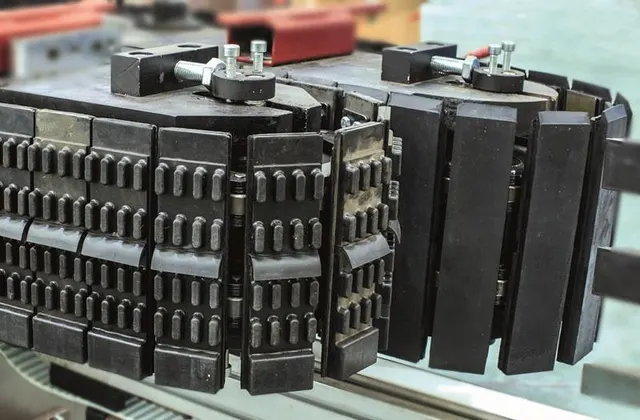
- Ремённые передачи и крепёжные элементы. В общих рекомендациях по круглому шлифованию указано проверять состояние ремней и крепежа. На GX351 это относится к приводным ремням шпинделей и узлу подачи стекла.
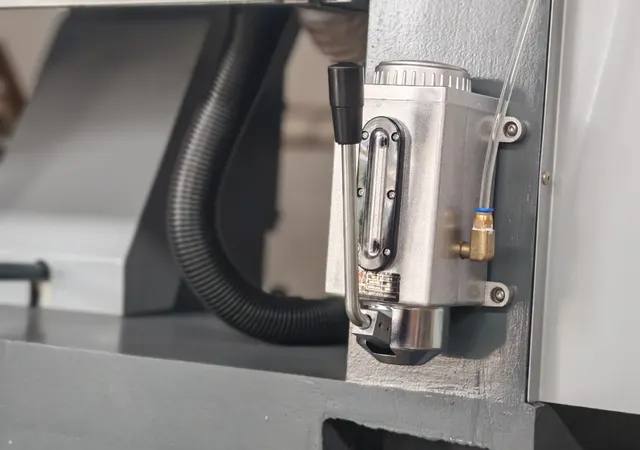
- Система смазки. По паспорту станок оснащён ручной масляной смазкой. Владельцы ручных шлифмашинок (уровень type) жалуются на перегрев при длительной работе – для станка важно вовремя смазывать направляющие и подшипники.
- Охлаждающая система. Даже в общих советах по шлифовке (источник 4, уровень type) рекомендуют давать детали остывать между проходами. На GX351 используется водяное охлаждение зоны шлифования – необходимо контролировать подачу эмульсии и чистоту фильтров.
Расходники и материалы
В исследованных источниках перечислены расходники для ручных шлифмашинок: шлифбумага, ленты, круги на липучке, абразивные круги. Применительно к GX351 состав расходников иной, но логика та же – абразив и полировальные элементы требуют замены по мере износа.
Основные расходники для GX351:
- Алмазные круги (шлифовальные и полировальные). В зависимости от зернистости и типа обработки. В источниках (уровень type) указано, что для ленточных машинок ленты дорогие – для станка алмазные круги тоже существенная статья затрат.
- Щётки и войлочные полировальники. Используются для финишной обработки фаски. Аналог «коралловых кругов» для УШМ, упомянутых в источнике 1.
- Охлаждающая жидкость (эмульсия). Обеспечивает отвод тепла и удаление стеклянной пыли. В общих рекомендациях (источник 4) говорится о важности температурного режима – на станке он регулируется подачей эмульсии.
- Фильтры и смазочные материалы. Для масляной системы и системы охлаждения.
Материалы для ручной смазки: по паспорту используется ручная масляная смазка направляющих – обычное индустриальное масло (например, И-20).
Регламент обслуживания
На основе общих данных по шлифовальному оборудованию (level type) и паспортных сведений можно составить примерный регламент. Конкретные интервалы для GX351 уточняйте в документации.
- Ежесменно: проверять уровень охлаждающей жидкости, состояние алмазных кругов (нет ли трещин или износа), очищать рабочую зону от стеклянной пыли, смазывать направляющие ручной маслёнкой.
- Еженедельно: проверять натяжение ремней, состояние крепежа на шпинделях, продувать электрошкаф сжатым воздухом.
- Ежемесячно: снимать и балансировать алмазные круги (после каждого перезакрепления – согласно источнику 4, level type), заменять фильтры охлаждающей жидкости, проверять подшипники на люфт.
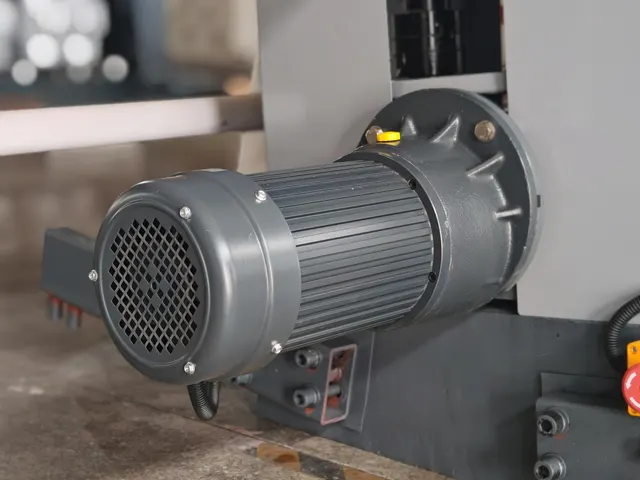
- Ежеквартально: замена масла в редукторах (если предусмотрено), проверка изоляции двигателей ABB, ревизия пневматики (если есть опция пружинного устройства).
Владельцы ручных шлифмашинок (уровень type) отмечают, что некоторые работы можно делать самостоятельно, а капитальный ремонт лучше доверить сервису. Для GX351 это справедливо: замену ремней, смазку направляющих и чистку фильтров выполняет механик предприятия; замену подшипников шпинделя или ремонт электроники – приглашённый сервис.
Типичные ошибки обслуживания
На основе источников (уровень type) можно выделить ошибки, которые приводят к поломкам на шлифовальном оборудовании:
- Работа без балансировки круга. В источнике 4 (level type) прямо указано: балансировать круг после каждого перезакрепления. Игнорирование приводит к вибрации, износу подшипников и микротрещинам на стекле.
- Пропуск проверки ремней и крепежа. Ослабленный ремень проскальзывает, снижая скорость обработки и вызывая перегрев двигателя. В источниках (level type) это одна из рекомендаций.
- Пренебрежение охлаждением. Отсутствие или недостаточная подача эмульсии ведёт к прижогам на стекле и ускоренному износу кругов. В общих данных (источник 4) указано давать детали остывать между проходами – для станка это критично при высокой скорости подачи.
- Перегрузка станка. Обработка стекла толщиной более 19 мм или с максимальной фаской 30 мм на предельных скоростях приводит к перегреву двигателей – в источниках (level type) упоминается риск перегрева дрели при длительной шлифовке (источник 1), что аналогично.
- Использование неподходящих расходников. Например, применение обычных абразивных кругов вместо алмазных – ведёт к быстрому износу и плохому качеству.
Сравнение способов обслуживания
Когда речь идёт о выборе между самостоятельным обслуживанием и вызовом сервиса, стоит учитывать несколько факторов. Ниже – таблица с основными вариантами.
| Вид работы | Когда подходит самостоятельное выполнение | Риски | Что проверить перед началом |
|---|---|---|---|
| Замена алмазных кругов | Есть опыт балансировки; доступен стенд | Дисбаланс, вибрация, разрушение круга | Состояние посадочных мест, моменты затяжки |
| Смазка направляющих | Ежесменная процедура, простая | Попадание абразивной пыли в смазку | Чистота маслёнки, отсутствие загрязнений |
| Ремонт шпинделя (замена подшипников) | Только при наличии квалификации и оснастки | Перекос, повышенный шум, выход из строя | Точность сборки, наличие специнструмента |
| Настройка PLC (опция) | При наличии технической документации и программатора | Сбой управления, нарушение синхронизации | Резервные копии настроек |
Вывод: большинство ежедневных операций (смазка, чистка, контроль кругов) можно делать силами механика цеха. Сложный ремонт шпинделей, электроники и балансировку на точном оборудовании лучше доверить сервисной службе.
Материал составлен редакцией на основе паспортных данных модели, общих источников по шлифовальному оборудованию (уровень type) и отраслевой практики. Перед началом эксплуатации обязательно изучите инструкцию завода-изготовителя.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге