Как выбрать GX351 б/у: что проверить перед покупкой
GX351 · Кромка и сверление · Редакция Промсделки · чтение 6 мин · обновлено 01.11.2026
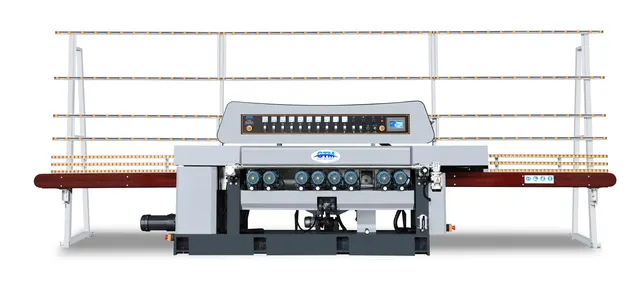
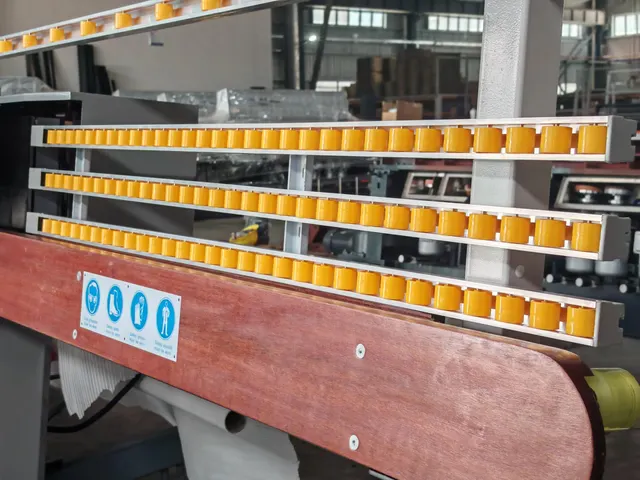
Прямолинейный кромкошлифовальный станок GX351 с девятью шпинделями предназначен для обработки прямолинейных кромок стекла. Он формирует фаску шириной до 30 мм под углом 3–30°, работая со стеклом толщиной 3–19 мм и минимальным размером заготовки 120×120 мм. Мощность 23 кВт, подача от 0,83 до 4,1 м/мин. В стандартном исполнении станок комплектуется двигателями ABB, ручной масляной смазкой, частотным приводом, алюминиевой защитной рамой, закалёнными опорами (55 HRC) и чугунной балкой.
При покупке б/у такого станка важно понимать: значительная часть стоимости приходится на шпиндельные группы, балку и систему управления. Три-четыре года интенсивной работы без планового обслуживания могут превратить аппарат в источник постоянных затрат. Чтобы не ошибиться, действуйте по чёткому плану: сначала холодный осмотр, потом проверка на холостом ходу, затем под нагрузкой. Ниже — конкретные узлы и методы проверки.
Что проверить в первую очередь
Ниже — таблица ключевых узлов GX351, которые определяют остаточный ресурс станка. Каждый узел проверяется на холодном станке, затем — при пробном пуске.
| Узел | Что проверять | Как проверять | Признак нормы / проблемы |
|---|---|---|---|
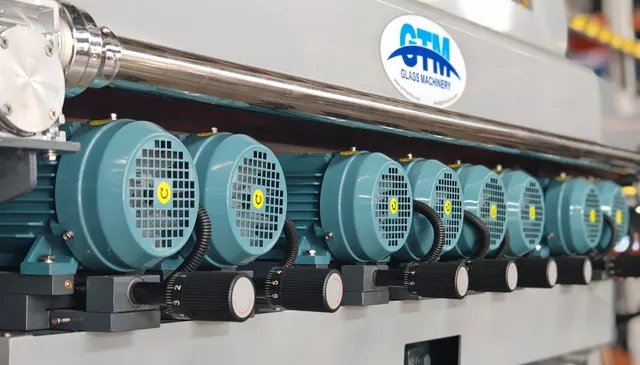
| Шпиндели (9 шт.) | Подшипники, люфт, шум, состояние алмазных кругов | Холодный: прокрутить каждый шпиндель от руки — плавность вращения, люфт осевой/радиальный. После прогрева (15 мин холостого хода) — послушать на разных оборотах. | Норма: легкое вращение без заеданий, шум ровный, без стуков и затираний. Проблема: люфт, вибрация, скрежет, нагрев корпуса более 60°C. |
| Чугунная балка и направляющие | Износ, задиры на направляющих, состояние опор | Визуально: осмотреть рабочую поверхность балки и опор на предмет царапин, сколов, выработки. Проверить щупом зазор между балкой и кареткой (если доступно). | Норма: равномерный износ не глубже 0,05–0,1 мм, без глубоких рисок. Проблема: местная выработка более 0,2 мм, задиры, следы ремонта сваркой — требует шлифовки или замены. |
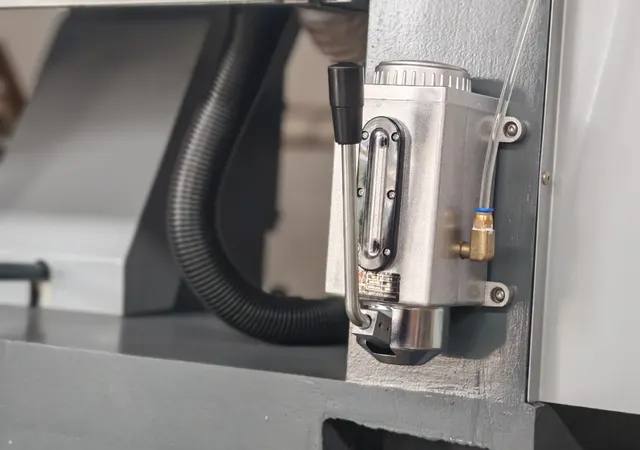
| Система смазки | Ручная масляная смазка: работа насосов, подача масла на все точки | Нажать ручной насос — масло должно появиться на всех смазываемых узлах (направляющие, шпиндели, винты подачи). Проверить чистоту масла и фильтров. | Норма: равномерная подача чистого масла. Проблема: сухие узлы, загрязнение, подтёки на нештатных местах. |
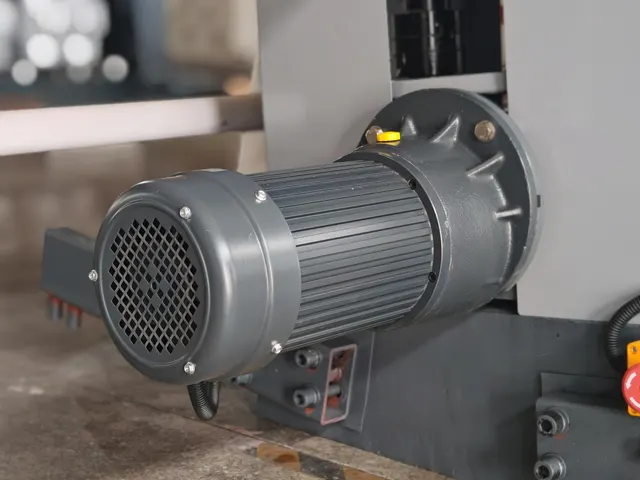
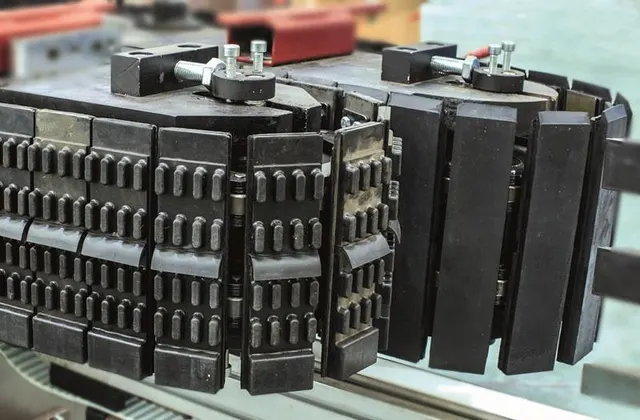
| Привод подачи | Частотный преобразователь, ремни, редуктор, винт подачи | Включить подачу на минимальной (0,8 м/мин) и максимальной (4,1 м/мин) скорости. Слушать работу инвертора, проверить отсутствие рывков. | Норма: плавный разгон, стабильная скорость, без вибрации. Проблема: рывки, срыв частоты, посторонние шумы редуктора, износ ремня. |
| Электроника и управление | PLC, цифровой дисплей (если есть), кнопки, концевики | Проверить включение всех режимов, работу аварийного останова, точность индикации угла фаски. Попробовать переключить опции PLC. | Норма: все режимы работают, дисплей не мигает, ошибки не появляются. Проблема: несоответствие заявленной комплектации (например, отсутствие PLC при его наличии в описании), сбои в прошивке. |
| Защитная рама и поддоны | Алюминиевая рама, резиновые уплотнители, целостность | Осмотреть раму на трещины, проверить закрытие защитных кожухов. Убедиться, что поддон для воды герметичен. | Норма: незначительные царапины на алюминии. Проблема: трещины в сварных швах, протечки охлаждающей жидкости. |
Как проверять в работе
Холодный станок (без запуска)
Осмотрите все узлы из таблицы. Особое внимание — шпинделям: прокрутите каждый рукой. Если хоть один шпиндель заедает или имеет ощутимый люфт — это повод для торга или отказа. Проверьте состояние алмазных кругов: наличие трещин, неравномерный износ. Запишите показания счётчиков наработки (если есть).
После прогрева (холостой ход 15–20 минут)
Запустите станок без нагрузки на минимальной подаче. Слушайте шумы: высокочастотный свист может указывать на износ подшипников в шпинделях, стук — на проблемы в редукторе подачи. Проверьте нагрев корпусов шпинделей (не более 60–65°C — рука терпит). Убедитесь, что система смазки подаёт масло на все направляющие. Переключите скорости — частотный преобразователь не должен пищать или выдавать ошибки.
Под нагрузкой (пробная обработка)
Попросите продавца обработать стекло толщиной 4–6 мм на скорости 2–3 м/мин. Оцените качество фаски: должна быть равномерная по ширине и углу, без прижогов и сколов. Сравните с эталонным образцом (продавец обычно имеет готовые детали). После обработки проверьте поверхность балки — на ней не должно оставаться следов стекла или абразива. Замерьте фаску на контрольной заготовке: отклонение по ширине не более ±0,2 мм.
Какие узлы дорого обходятся в ремонте
Самые затратные позиции при восстановлении GX351:
- Шпиндельные головы. Замена подшипников одного шпинделя — от 8–10 тыс. руб., полная замена шпинделя в сборе — от 40–50 тыс. руб. Девять шпинделей — потенциально до полумиллиона затрат.
- Чугунная балка. Шлифовка направляющих на месте — от 50 тыс. руб., замена балки — более 200 тыс. руб. Если на балке есть задиры, срок службы станка резко падает.
- Система управления (PLC+дисплей). Оригинальный контроллер ABB или Siemens — 30–60 тыс. руб., если станок потерял управление из-за сгоревшего модуля.
- Частотный привод подачи. Выход из строя инвертора — 15–25 тыс. руб. плюс работа.
- Ремни и подшипники привода. Комплект ремней около 5 тыс. руб., но замена трудоёмка.
Если владелец не может показать записи о замене подшипников шпинделей или шлифовке балки — считайте, что этих работ не было, и закладывайте расходы в бюджет.
Пример из продажи
Чтобы разобрать это на реальном примере, возьмём один из GX351, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: GX351 на площадке. Данный экземпляр — новый, но при осмотре б/у используйте тот же порядок проверки.
Комплектность
Станок должен быть укомплектован в соответствии с паспортом. Стандартная комплектация GX351 включает:
- двигатели ABB (9 шт.);
- ручная масляная смазка с насосом;
- частотный привод на подачу;
- алюминиевая защитная рама;
- чугунная балка с закалёнными опорами (55 HRC);
- частотный преобразователь (обычно в шкафу).
Опционально могут быть: цифровой дисплей угла / ширины фаски, PLC (программируемый контроллер) и пружинное устройство для обработки стекла от 80×80 мм. При покупке б/у проверьте наличие всех опций, заявленных в объявлении. Если нет PLC, а он указан — это повод отказаться или требовать скидку на стоимость контроллера.
Допустимые недостатки
Для станка возрастом 3–5 лет нормальны:
- потёртости краски на раме;
- следы коррозии на крепёжных деталях (не на чугунной балке);
- износ алмазных кругов до 50% (остаточный диаметр можно оценить);
- незначительные царапины на алюминиевых панелях;
- показания счётчика моточасов до 8000–10000 (примерно 5 лет по смене).
Недопустимо: трещины на балке, сколы на рабочих поверхностях опор, следы сварки на несущих элементах.
Тревожные признаки
- Шум при вращении любого шпинделя руками — износ подшипников.
- Вибрация на холостом ходу — дисбаланс кругов или биение шпинделя.
- Неравномерная фаска на демонстрационном образце — износ направляющих или перекос балки.
- Масляные подтёки на полу вокруг направляющих — износ уплотнений, возможна потеря точности.
- Отсутствие документации (паспорт, схема электрики) — высокий риск проблем с поиском запчастей.
- Продавец не даёт запустить станок — всегда повод насторожиться, как минимум следует объяснить причину.
Короткий чек-лист осмотра
Перед осмотром распечатайте этот список:
- Внешний осмотр: трещины рамы, следы ударов.
- Прокрутить все 9 шпинделей от руки.
- Проверить состояние алмазных кругов.
- Осмотреть балку и направляющие на предмет задиров.
- Проверить работу ручного масляного насоса.
- Включить станок на холостом ходу на 15 минут — слушать шум.
- Проверить нагрев шпиндельных голов.
- Проверить работу подачи на малой и большой скорости.
- Провести пробную обработку стекла, замерить фаску.
- Проверить работу PLC и дисплея (если есть).
- Сверить комплектность с паспортом.
- Проверить электрический шкаф: чистоту, состояние контакторов.
Следуя этому алгоритму, вы снизите риск приобрести станок с неустранимыми дефектами. Если на этапе холодного осмотра выявились крупные проблемы — лучше поискать другой экземпляр. Экономия на стадии покупки потом обернётся многомесячными простоями.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге