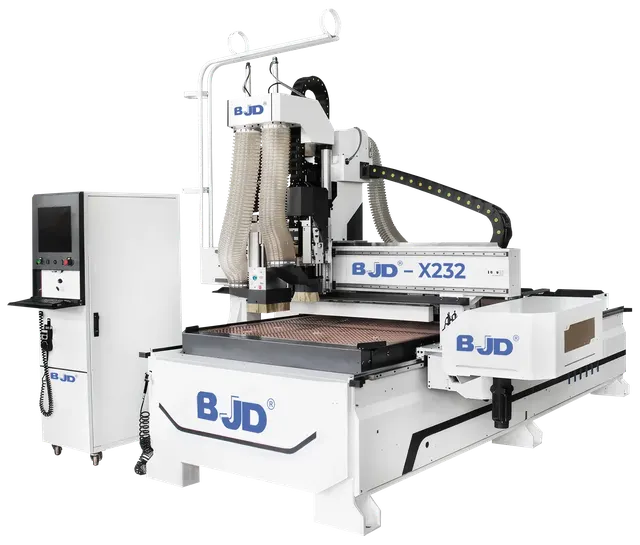
Обрабатывающий центр с ЧПУ BJD X232 2030: характеристики и применение
BJD X232 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 01.10.2026
Обрабатывающий центр BJD X232 2030 — это станок с ЧПУ портального типа, рассчитанный на серийное производство плоских деталей из листовых материалов: фанеры, МДФ, ДСП, акрила, композитных панелей, алюминиевых листов толщиной до 6–8 мм. Основное назначение — раскрой, сверление, выборка пазов и гравировка в формате 2D и 2.5D. Благодаря рабочему столу 2100×3000 мм станок может обрабатывать заготовки длиной до 5 метров (при резании вдоль оси X с перехватом). В этой статье разберём, что означают заявленные характеристики с точки зрения реальной эксплуатации, где станок силён, а где лучше поискать другую модель.
Рабочее поле и система вакуумного закрепления
Станок оснащён столом 2100×3000 мм с девятью вакуумными зонами. На практике это значит, что можно одновременно закрепить несколько небольших деталей или одну крупногабаритную плиту без дополнительных прижимов. Пластинчато-роторный вакуумный насос производительностью 2×250 м³/ч (суммарно 500 м³/ч) с двумя моторами по 7,5 кВт — запас по разрежению достаточный даже при пористой поверхности фанеры. Важный нюанс: зоны включаются независимо — при осмотре убедитесь, что все уплотнительные резинки целы, иначе настройка зональности будет бесполезной. Владельцы станков BJD на форумах отмечают, что система вакуума надёжна, но требует периодической чистки каналов от опилок.
Шпиндель и сверлильная группа
Мощность основного шпинделя — 12 кВт, частота вращения — 24 000 об/мин. Такие параметры типичны для многоцелевых обрабатывающих центров, работающих с твёрдыми породами дерева и композитами. Для мягких материалов (пенопласт, ПВХ) 12 кВт избыточно, но на фанере или HPL-пластике запас мощности позволяет вести черновую и чистовую обработку за один проход без потери производительности. Шпиндель тайваньского бренда Rotean — распространённый бюджетный вариант, в отзывах по серии X2xx замену подшипников называют несложной, но ресурс шпинделя сильно зависит от перегрузок при тяжёлом резании.
Дополнительно установлена сверлильная головка мощностью 2,2 кВт. Её задача — сверление отверстий в плоскости XY без смены основного инструмента. Это ускоряет производство мебельных деталей, где много отверстий под конфирматы, стяжки или направляющие. Однако мощность 2,2 кВт ограничивает максимальный диаметр сверла — примерно до 16 мм в мягкой древесине, в ДСП может работать чисто только с острым инструментом. При выборе режимов стоит помнить, что частота вращения сверлильного шпинделя не регулируется с основного контроллера (по паспорту — фиксированная).
Привод и скорости перемещений
Максимальная скорость холостых перемещений по осям X и Y — 80 м/мин, по Z — 25 м/мин. Для станка с рабочим столом 3 метра это средние цифры: конкуренты дают 60–100 м/мин. Но важнее не пиковые значения, а то, какой ускорение и насколько жёстко ведёт себя портал при резании. Привод по X и Y — редуктор Shimpo (Япония) + зубчатая рейка, по Z — шарико-винтовая пара. Такая схема даёт приемлемую точность (примерно ±0,1 мм на метр) при условии качественной калибровки. Типичная проблема, о которой пишут на форумах: износ реек при работе в условиях сильной запылённости — без регулярной смазки и защитных гофр рейка теряет точность за 1–2 года.
Автоматическая смена инструмента
Магазин на 20 патронов ISO30 — стандартный для станков этого класса. ISO30 — конический хвостовик, распространённый в лёгких и средних фрезерных ЧПУ. Переходники на цанговые патроны ER или на сверлильные патроны доступны, но при покупке б/у станка проверяйте, в каких патронах шли инструменты — износ в магазине и зажимном узле может быть неравномерным. Система смены инструмента пневматическая, требуется давление воздуха не менее 6,0 бар. На производстве, где уже есть компрессор, это не проблема, но при подключении к магистрали убедитесь в наличии осушителя — влага в пневматике приводит к коррозии цилиндров.
Электрика и общая мощность
Общая потребляемая мощность 32 кВт при питании 380 В, 50 Гц. Это серьёзная нагрузка: для подключения потребуется отдельный ввод с автоматом на 63–80 А и силовой кабель сечением не менее 10 мм² (медь). Инвертор (привод шпинделя) — 13 кВт, а серводвигатели по осям — мощные, что даёт уверенный разгон и торможение. В сети 380 В с нестабильным напряжением стоит установить стабилизатор или хотя бы дроссель на входе — это продлит жизнь блокам питания и контроллеру.
Сравнение с конкурентами
Основные конкуренты BJD X232 — это станки брендов Atec (серия AD), Квантум (Quantum, модели Q-Line), а также китайские платформы вроде YUKE или Jcut. От последних BJD отличается использованием японских редукторов Shimpo и тайваньских шпинделей, что даёт чуть более высокую стабильность по точности. По сравнению с Atec AD2030 рабочий стол X232 меньше по ширине (2100 мм против 2400 мм), но у Atec часто станки дороже на 15–20% при схожих характеристиках. Квантум предлагает аналогичные конфигурации, но с немецкими редукторами (Stöber) — это плюс по ресурсу, однако цена выше. Для задач средней серии (до 200 деталей в смену) X232 оправдан по стоимости, но если требуется обработка стали или титана — мощность шпинделя и жёсткость портала недостаточны.
Обслуживание и типичные неисправности
Исходя из отзывов владельцев BJD на профильных форумах, основные жалобы касаются двух узлов: системы смазки направляющих и качества заводской сборки трубопроводов вакуума. На станках X2xx встречались протечки масла от автоматической смазочной системы — при приёмке проверяйте, поступает ли масло на направляющие по всем точкам. Также есть наблюдение, что пластинчато-роторные насосы чувствительны к перегреву — при длительной непрерывной работе (более 4 часов) эффективность падает, лучше устанавливать дополнительное охлаждение или делать перерывы. Сверлильная группа изнашивается быстрее основной: при частом сверлении в твёрдых материалах замена цанги требуется раз в 3–4 месяца.
Что касается ремонта: запчасти на X232 — рейки, подшипники, шпиндель Rotean — доступны у поставщиков BJD и в станкостроительных интернет-магазинах. Контроллер, как правило, китайский (Syntec или Weihong) — его прошивка и диагностика возможны силами сервисных инженеров, но нештатное программирование могут выполнить не все. Рекомендуется при покупке уточнять, идёт ли в комплекте оригинальное ПО для постпроцессора (обычно ArtCAM или AlphaCAM).
Для каких задач станок подходит, а для каких — нет
BJD X232 2030 — хороший выбор для мебельного производства, изготовления рекламных конструкций, вывесок, фасадов из дерева и пластика. Он справится с раскроем фанеры до 30 мм за 2–3 прохода, с фрезеровкой алюминия толщиной до 6 мм при условии невысокой подачи (0,5–1,5 м/мин). Не стоит пытаться обрабатывать сталь, латунь или твёрдые пластики (стеклотекстолит, полиимид) — жёсткость станка недостаточна, будет биение. Также на этом станке не получить чистоту поверхности лучше Ra 1,6 — для высокоточной гравировки нужен меньший шаг и более быстрая ось Z (25 м/мин — маловато).
Чтобы разобрать это на реальном примере, возьмём один из BJD X232, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. Это станок 2026 года (точный год выпуска не указан), расположенный в Москве, цена — 4 408 700 рублей. Состояние и комплектность в объявлении не раскрыты, поэтому при осмотре нужно проверить все перечисленные узлы. Фото станка подтверждают наличие стандартного магазина на 20 инструментов, рабочего стола с зональным вакуумом и двух шпинделей.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.