Слабые места BJD X232: что проверить перед покупкой
BJD X232 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 01.10.2026
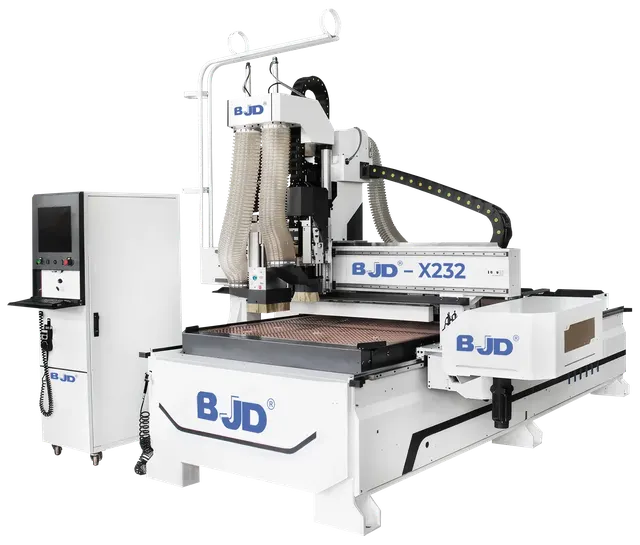
Обрабатывающий центр с ЧПУ BJD X232 — оборудование для раскроя, сверления и фрезерования крупногабаритных листовых материалов. Модель оснащена шпинделем 12 кВт (24 000 об/мин), отдельной сверлильной головой 2,2 кВт, магазином на 20 инструментов ISO30 и вакуумным столом с двумя насосами по 7,5 кВт. Станок рассчитан на высокопроизводительную работу, но при покупке б/у экземпляра стоит внимательно проверить ряд узлов. В открытых источниках пока нет массовых жалоб именно на BJD X232, однако на основе общего руководства по неисправностям фрезерных станков с ЧПУ и отзывов владельцев оборудования BJD можно выделить несколько критических точек, которые следует проверить перед покупкой.
Чтобы разобрать это на реальном примере, возьмём один из BJD X232, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: продажный листинг BJD X232 2030.
Шпиндель и сверлильная группа
В чём проблема. Шпиндель высокооборотный (24 000 об/мин) — один из самых нагруженных узлов. По открытым данным, типичные неисправности шпинделя: износ подшипников, нарушение охлаждения, дисбаланс ротора. Для сверлильной группы 2,2 кВт характерны заклинивание патрона и износ кулачков.
Как проявляется. При работе шпинделя появляется гул, свист или стук. Корпус нагревается выше 60 °C, на патроне заметно биение. При сверлении — увод отверстий, поломка свёрл.
Как проверить при осмотре. Включите шпиндель на холостом ходу, плавно поднимите обороты до максимальных (24 000 об/мин) и обратно — слушайте посторонние звуки. Проверьте радиальное биение индикатором (норма — не более 0,02 мм). Оцените нагрев корпуса через 5–10 минут работы. Для сверлильной головы проверьте плавность хода патрона и зажим.
Во что обходится исправление. Замена подшипников шпинделя — от 5–10 тыс. руб. за комплект, плюс работа. Если повреждена обмотка — до 30–50 тыс. руб. Новый шпиндель аналогичной мощности стоит 120–180 тыс. руб. Ремонт сверлильной головы — 5–15 тыс. руб.
Направляющие и зубчатая рейка
В чём проблема. Модель X232 использует призматические направляющие 25×25 мм с двух- и четырёхрядными ползунами, а также шлифованную зубчатую рейку. По, износ направляющих и реек — частая причина потери точности. Основной фактор — загрязнение смазки и попадание пыли.
Как проявляется. Люфт в каретках, ступенчатое движение, повышенный износ рейки (выкрашивание зубьев). На обрабатываемой детали — волнистость или разноширинность пазов.
Как проверить при осмотре. Визуально осмотрите направляющие на наличие задиров, царапин, коррозии. Проверьте равномерность смазки (автоматическая система смазки должна подавать масло во все точки). Прогоните шпиндельную группу по оси X вручную (на снятом ремне или при выключенных сервоприводах) — движение должно быть плавным, без заеданий. Проверьте люфт в рейке: зафиксируйте каретку, приложите усилие вдоль рейки — зазор не более 0,05 мм.
Во что обходится исправление. Замена ползуна — от 3 тыс. руб. за штуку, направляющей рейки (длина 3000 мм) — 20–40 тыс. руб. Замена участка зубчатой рейки — 10–30 тыс. руб. Профилактическая перешлифовка дешевле, но требует демонтажа.
Вакуумная система
В чём проблема. Станок оснащён двумя пластинчато-роторными вакуумными насосами общей производительностью 500 м³/ч и 9 зонами стола. По, слабое место таких систем — износ лопаток насоса, потеря герметичности стола и шлангов.
Как проявляется. Снижение вакуума (менее 0,8 бар), невозможность удержать крупный лист, длительное время набора вакуума (более 20 секунд). Насос начинает громко работать, вибрировать.
Как проверить при осмотре. Включите насосы, измерьте вакуумметром давление на столе. Перекройте часть зон — проверьте, держится ли вакуум. Осмотрите резиновые уплотнители на столе (они должны быть эластичными). Прослушайте насосы на предмет стука. Попросите продавца показать запуск откачки со старой оснасткой.
Во что обходится исправление. Комплект лопаток для насоса — 2–5 тыс. руб. Замена насоса — 30–60 тыс. руб. Ремонт стола (замена прокладок) — 5–15 тыс. руб.
Приводы и редукторы
В чём проблема. По осям X и Y установлены редукторы Shimpo (Япония) с передачей через рейку-шестерню, по оси Z — шарико-винтовая пара. В отмечают, что в таких приводах часто возникает люфт в редукторе или износ ШВП, а также расшатывание креплений.
Как проявляется. На детали — ступеньки при смене направления движения, зазор в выборках. Сервоприводы могут перегружаться, появляются ошибки по оси.
Как проверить при осмотре. В режиме JOG перемещайте каретку с малой подачей (200–500 мм/мин) и резко меняйте направление — по индикатору на шпинделе оцените мёртвый ход (допустимо не более 0,05 мм). Проверьте нагрев редукторов после 20 минут работы. Для ШВП Z — поднимите шпиндель в верхнюю точку и опустите — проверьте равномерность и отсутствие стука.
Во что обходится исправление. Регулировка зацепления рейки — работа 3–5 тыс. руб. Новый редуктор Shimpo — 30–50 тыс. руб. Замена ШВП с гайкой — 15–25 тыс. руб.
Электроника и система ЧПУ
В чём проблема. Станок оснащён инвертером 13 кВт, сервоприводами и контроллером. По, типичные отказы — перегрев частотного преобразователя, выход из строя драйверов осей, окисление контактов, потеря прошивки.
Как проявляется. Стихийные остановки, ошибки по оси на дисплее, «зависание» контроллера, запах гари от блока управления.
Как проверить при осмотре. Включите станок и выполните пробный прогон всех осей на максимальной скорости. Проверьте температуру в шкафу управления (не выше 40 °C). Осмотрите контактные колодки на предмет потемнения. Убедитесь, что не выбивает автоматы при старте. Попросите показать файл ошибок из контроллера, если есть.
Во что обходится исправление. Замена частотного преобразователя — 20–40 тыс. руб. Новый драйвер сервопривода — 10–25 тыс. руб. Ремонт контроллера — от 5 тыс. руб.
Общие рекомендации при осмотре
Перед покупкой BJD X232 запросите у продавца:
- акт пусконаладки и журнал регламентных работ;
- сведения о наработке (моточасы шпинделя, количество смен инструмента);
- видеозапись работы в реальном времени (желательно с обработкой детали);
- возможность запустить станок на месте — провести пробную обработку.
Сверьте комплектность: два вакуумных насоса, система пылеудаления, инструментальные патроны ISO30. Обратите внимание на состояние защитных гармошек и уплотнений — их износ косвенно указывает на интенсивность эксплуатации.
В целом, BJD X232 — достаточно современный станок с японскими редукторами и тайваньскими шпинделями. При своевременном обслуживании ресурс узлов большой. Однако владельцы (согласно отзывам на) отмечают, что качество сборки отдельных экземпляров может отличаться, поэтому осмотр перед покупкой обязателен.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.