Обслуживание BJD X232: узлы, расходники и регламент
BJD X232 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 01.10.2026
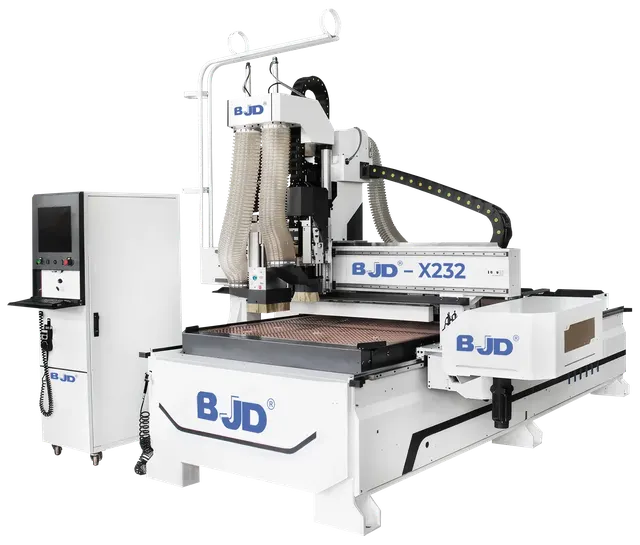
Обрабатывающий центр BJD X232 2030 — станок с рабочим полем 2100×3000 мм, шпинделем 12 кВт (24000 об/мин) и вакуумной системой на два роторных насоса по 250 м³/ч. Компоновка — портального типа, с призматическими направляющими 25×25 мм, реечным приводом по X и Y и шарико-винтовой парой по Z. Редукторы Shimpo (Япония), магазин на 20 инструментов ISO30. При такой плотности оснащения стоимость простоя из-за пропущенного обслуживания может быть выше, чем цена регламентных работ.
Узлы, требующие внимания
Направляющие и ползуны. На станке установлены две пары закалённых призматических направляющих сечением 25×25 мм с двух- и четырёхрядными ползунами. Типичная проблема — загрязнение смазки опилками и пылью, особенно при обработке МДФ или пластиков. Владельцы станков BJD других моделей (источник 2) отмечают, что при ежедневной работе направляющие нужно чистить и смазывать минимум раз в смену.
Зубчатая рейка и редукторы. Привод подач X и Y выполнен через шлифованную рейку и редукторы Shimpo. Зазор в рейке появляется постепенно, но резко растёт при работе с забитыми щетками пылеудаления. Редукторы — маслонаполненные, смена масла рекомендована раз в 2000–3000 часов или раз в год.
Шарико-винтовая пара оси Z. ШВП воспринимает вертикальные нагрузки и вибрации от фрезерования. Смазка ШВП — каждую неделю, замена смазки — раз в 6 месяцев. На многих ЧПУ-станках (источник 1) преждевременный износ гайки ШВП вызван не отсутствием смазки, а попаданием пыли через изношенный уплотнитель.
Шпиндель (12 кВт, 24000 об/мин). Воздушное или жидкостное охлаждение. В паспорте уточняется тип; если жидкостное, то уровень антифриза и состояние помпы проверяют ежемесячно. Подшипники шпинделя — прецизионные, замену делают в сервисе. Ошибка — эксплуатация шпинделя при забитых воздушных фильтрах, что приводит к перегреву и заклиниванию.
Сверлильная группа (2,2 кВт) и магазин инструмента. Автоматическая смена на 20 патронов ISO30. Механизм смены требует чистки датчиков и направляющих револьвера. Прилипание стружки к зажимным поверхностям — причина выпадения инструмента.
Вакуумная система. Два пластинчато-роторных насоса по 7,5 кВт. Основные расходники — масло и воздушные фильтры. Масло меняют через каждые 500 часов работы, фильтры — при снижении вакуума ниже 0,6 бар. Проточка каналов стола — еженедельно, иначе насосы работают на износ.
Расходники и материалы
- Смазка для направляющих и ШВП — литиевая консистентная (типа SKF LGEP 2 или аналог).
- Масло для редукторов Shimpo — ISO VG 220 или 320, уточнить по наклейке редуктора.
- Масло для вакуумных насосов — ротационное вакуумное масло (например, Busch VSA 100).
- Фильтры: воздушные для насосов, фильтр-регулятор пневмосистемы (замена элемента раз в год).
- Смазка для цанг и конусов инструмента — безмасляный спрей.
Желательно вести журнал замены расходников по дате или часам наработки.
Регламент работ
Ежесменно: продувка стола и пылесоса, удаление опилок с направляющих, проверка уровня масла в вакуумных насосах, визуальный контроль натяжения щеток пылеудаления.
Еженедельно: смазка направляющих и ШВП, чистка фильтра пневмосистемы, проверка зазора в шестеренчатом приводе (при люфте более 0,1 мм — регулировка), осмотр подводящих шлангов вакуума на герметичность.
Ежемесячно: замена масла в редукторах (при интенсивной работе), проверка цанг и конусов ISO30, нагрузочный тест вакуумной системы, замена фильтров насосов.
Раз в 6–12 месяцев: полная ревизия направляющих (замена изношенных ползунов), проверка точности позиционирования лазерным интерферометром, замена ремней или муфт (при наличии), комплексное сервисное обслуживание с вызовом специалиста.
Что можно сделать своими силами, а что требует сервиса
Станки серии BJD (источник 3 – отзывы на официальном сайте) в основном поставляются с подробной инструкцией по ежедневному уходу. Своими силами выполняют: чистку, смазку направляющих, замену масла в вакуумных насосах, замену фильтров. Для замены смазки в редукторах нужен масляный шприц — операция не сложная, но требует аккуратности.
Вызов сервиса необходим при: появлении постороннего шума в шпинделе, ошибках смены инструмента, потере точности (больше 0,05 мм на 1 м), утечке масла из редукторов. Настройка сервоприводов и обновление прошивки ЧПУ также лучше доверить специалистам.
Типичные ошибки обслуживания, приводящие к поломкам
- Экономия на смазке. Использование дешёвых заменителей приводит к ускоренному износу направляющих за 3–6 месяцев (источник 1 – общая статистика по ЧПУ).
- Забитые каналы пылеудаления. При обработке крупных партий опилки набиваются под ползуны — разбиваются обечайки направляющих.
- Работа при пониженном давлении воздуха. Меньше 6 бар — нестабильная работа зажимов и смены инструмента, сбросы патрона.
- Игнорирование вибраций. Повышенная вибрация на холостом ходу — чаще всего износ подшипников шпинделя или ШВП. Если не остановить станок, разрушается сам шпиндель.
- Пропуск замены масла в вакуумных насосах. Приводит к закоксовыванию пластин и замене насоса целиком (стоимость — порядка 30–50 тыс. руб. за один насос).
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.