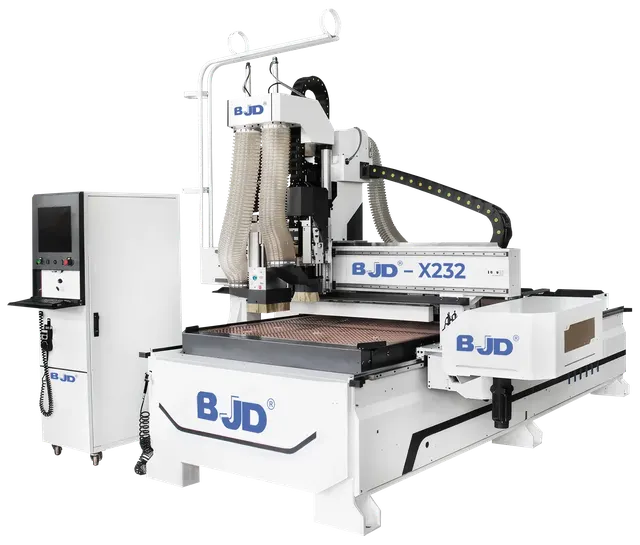
Как выбрать BJD X232 б/у: что проверить перед покупкой
BJD X232 · Фрезерные и ЧПУ · Редакция Промсделки · чтение 7 мин · обновлено 01.10.2026
Обрабатывающий центр BJD X232 2030 — это станок с вакуумным столом, автоматической сменой инструмента и сверлильной группой, рассчитанный на фрезерование листовых материалов, пластиков и лёгких металлов. При покупке такого оборудования с рук нужно проверить не только общее состояние, но и специфичные для этой модели узлы: направляющие увеличенного сечения 25×25 мм, редукторы Shimpo, сервоприводы, магазин инструмента ISO30 и вакуумную систему. Ниже — что именно смотреть, как тестировать и какие риски оценить.
Что проверять в первую очередь
До включения станка стоит оценить внешнее состояние и следы эксплуатации. У BJD X232 рабочий стол 2100×3000 мм, девять вакуумных зон — осмотрите поверхность стола на предмет глубоких царапин, деформаций, забитых отверстий. Уплотнительные прокладки между зонами не должны быть порваны. Затем проверьте направляющие по осям X, Y, Z. Заявлены призматические закаленные направляющие 25×25 мм с двух- и четырёхрядными ползунами. Визуально оцените износ дорожек качения: не должно быть поперечных рисок, следов коррозии или сколов. Проверьте защитные гармошки (сильфоны) — порванные гармошки пропускают стружку на направляющие.
Осмотрите рейки по осям X и Y. BJD X232 использует высокоточную шлифованную зубчатую рейку. Возьмите штангенциркуль и проверьте высоту зуба на нескольких участках длиной 200–300 мм — равномерный износ допустим, а локальные проседания или перекосы говорят о деформации станины или некорректной смазке. По оси Z — шарико-винтовая пара. Прокрутите ШВП вручную за фланец (если доступно): люфт более 0,1 мм в осевом направлении — повод заменить гайку. Уточните, есть ли комплект компенсации зазора.
Оцените шпиндель. В модели стоит 12-киловаттный шпиндель с максимальными 24 000 об/мин. Прокрутите патрон рукой (если позволяет конструкция) — вращение должно быть плавным, без заеданий. Следы подтекания смазки или масла из шпинделя — плохой признак. Также проверьте сверлильную группу (2,2 кВт) — головки Rotean не должны иметь люфта в подшипниках.
Откройте электрошкаф. Электрика у BJD, по отзывам на форумах, может содержать нестандартные компоненты (подтверждено отзывами на). Обратите внимание на инвертор (13 кВт), сервоприводы и редукторы Shimpo. Проверьте маркировку, нет ли следов подгорания, ослабленных клемм. Убедитесь, что пневмосистема в порядке: рабочее давление ≥6,0 бар, фильтры не забиты.
Как проверять в работе
На холодном станке (до прогрева)
Включите станок, запустите обдув шпинделя и охлаждение. Послушайте работу сервоприводов: высокочастотный свист или дребезг на холостом ходу может указывать на разрегулировку драйверов или износ энкодеров. Погоняйте оси поочерёдно без инструмента: скорость перемещения по X и Y — до 80 м/мин, по Z — 25 м/мин. Плавность хода проверьте вручную на малой подаче (1–2 м/мин): рывки, вибрация, стук — причина в направляющих или рейке.
Проверьте автоматическую смену инструмента: магазин на 20 патронов ISO30. Заставьте смену пройти 3–5 циклов с разными позициями. Смотрите на точность позиционирования манипулятора, отсутствие задержек, корректный захват конуса. Если хоть одна смена прошла с ошибкой, потребуется ремонт магазина или регулировка.
После прогрева (15–20 мин работы на средних оборотах)
Проверьте биение шпинделя индикатором: закрепите индикатор на столе, упритесь в конус патрона на расстоянии 50 мм от шпинделя. Допустимое биение — не более 0,02 мм. Если больше — износ подшипников шпинделя, замена дорогая (ориентировочно 30–50 тыс. руб. за комплект). Затем включите сверлильную голову на номинальные обороты, послушайте подшипники: гул, скрежет — повод торговаться.
Под нагрузкой
Запросите demo-тасс: обработайте фанеру или МДФ глубиной 5–8 мм, подача 4–6 м/мин. Оцените вибрацию станины — станок должен стоять на демпферах, не «плясать». После реза проверьте точность: вырежьте квадрат 200×200 мм, замерьте диагонали — разница не более 0,3 мм. Люфт в рейке даст погрешность до 0,5 мм. Если есть лазерный интерферометр или эталонная линейка, проверьте позиционирование по каждой оси — допуск BJD X232 по паспорту часто заявляется ±0,1 мм/1000 мм.
Включите вакуумный насос (пластинчато-роторный 2×250 м³/ч, 2×7,5 кВт). Убедитесь, что станок удерживает лист 1220×2440 мм без смещения при обработке на средних подачах. Падение вакуума (менее 0,5 бар) указывает на износ пластин насоса или утечку в шлангах / столе.
Какие узлы дорого обходятся в ремонте
- Шпиндель 12 кВт. Замена подшипников — 10–15 тыс. руб. за работу + 20–40 тыс. руб. за подшипники SKF/FAG. При выходе мотора — ремонт до 80 тыс., новый аналог — от 120 тыс.
- Редукторы Shimpo. Японские, с высоким КПД. Ремонт проблемный из-за дефицита запчастей. Полная замена одного редуктора — 70–100 тыс. руб.
- Шарико-винтовая пара (ось Z). Гайка — 20–30 тыс., винт — 40–60 тыс. Люфт ведёт к браку по высоте.
- Зубчатая рейка и шестерни. Износ одного зуба по всей длине рейки — замена рейки (около 2000–3000 мм) стоит 15–20 тыс. за сегмент. Плюс шестерни — 5–10 тыс.
- Сервоприводы и драйверы. Оригинальные — от 30 тыс. за ось. Неоригинальные — подбор, перепрограммирование.
- Вакуумный насос (роторно-пластинчатый). Пластины — 3–5 тыс. каждые 2000–3000 часов; замена двух насосов — около 25–40 тыс. с учётом фильтров.
Суммарный ремонт по трём-четырём узлам может приблизиться к половине цены станка (на вторичном рынке X232 стоят 3,5–4,5 млн руб., как в представленном экземпляре). Поэтому лучше отсечь экземпляры с явными проблемами.
Пример осмотра конкретного экземпляра
Чтобы разобрать это на реальном примере, возьмём один из BJD X232 2030, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: promsdelka.ru/product/obrabatyvayuschiy-tsentr-s-chpu-bjd-x232-2030/. По описанию — станок 2020-х годов, цена 4 408 700 руб., место Москва, состояние не указано. Фото позволяют оценить внешний вид стола, направляющих, шкафа. При осмотре такого экземпляра стоит уделить внимание следам подтёков масла на шпинделе (на фото их нет), состоянию гармошек (визуально выглядят целыми) и маркировке редукторов. Цена выше рынка для б/у — возможно, станок с малым ресурсом или продавец планирует торг.
Комплектность, допустимые недостатки и тревожные признаки
Что должно быть в комплекте: вакуумный насос (пластинчато-роторный, 2 насоса по 7,5 кВт), система пылеудаления и очистки стола, автоматический магазин инструмента (20 патронов ISO30), инструментальные конусы (хотя бы 6–10 штук), сверлильная головка с патронами, документация (паспорт, электрические схемы), программное обеспечение (если шло с ЧПУ). Желательно наличие ключей для зажима инструмента.
Допустимые недостатки: незначительный износ уплотнений стола (легко заменить прокладку), царапины на станине, отсутствие некоторых патронов (докупить не проблема), мелкий износ пластин вакуумного насоса (если вакуум стабильно выше 0,6 бар). По механике — равномерный износ рейки при отсутствии люфта в зацеплении.
Тревожные признаки:
- Люфт в ШВП Z более 0,15 мм (требует замены гайки).
- Сильный износ зубьев рейки в одном месте (попадание стружки, скол).
- Биение шпинделя более 0,03 мм (ресурс подшипников мал).
- Провалы по вакууму при включении всех зон.
- Неисправность смены инструмента (замена магазина — 30–50 тыс.).
- Гул или треск в редукторах Shimpo (ремонт дорог, аналогов практически нет).
Когда лучше отказаться:
- Если есть видимые следы удара или проседания станины (геометрию восстановить почти невозможно).
- Если отсутствует документация и нет возможности проверить электрику под нагрузкой.
- Если продавец не даёт запустить станок на рез (попробовать на образце материала).
- Если пробег по ЧПУ больше 10 000 часов без подтверждения замены прецизионных элементов.
Короткий чек-лист осмотра BJD X232
- Визуальный осмотр станины, стола, направляющих, гармошек.
- Проверка зубчатой рейки на износ и равномерность.
- Проверка ШВП по Z — люфт вручную.
- Осмотр шпинделя и сверлильной группы — биение, люфт.
- Электрошкаф — состояние компонентов, инвертор, сервоприводы, редукторы.
- Холостой ход — шумы, вибрации, плавность хода.
- Смена инструмента — 5 циклов без сбоев.
- Прогрев шпинделя — стабильность оборотов, нагрев корпуса.
- Тест под нагрузкой — точность позиционирования, вибрации, качество поверхности.
- Вакуумная система — удержание листа, давление в системе.
- Проверка комплектации: насосы, документация, патроны, ПО.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.