Слабые места SNA SNA: что проверить перед покупкой
SNA SNA · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 30.10.2026
Токарно-винторезный станок SNA SNA румынского производства — тяжёлая машина для обработки крупногабаритных деталей. Диаметр обработки 1000 мм и расстояние между центрами 5000 мм ставят его в один ряд с наиболее мощными станками восточноевропейского парка. При покупке такого станка б/у главный вопрос — не сколько он стоил, а во сколько обойдётся приведение его в рабочее состояние. В этой статье разберём узлы, которые изнашиваются в первую очередь, и дадим конкретные методы проверки.
Что говорят владельцы (по данным открытых источников)
При анализе предоставленных данных по модели SNA SNA конкретных жалоб на дефекты, характерные именно для этого станка, обнаружено не было. Встречающиеся упоминания (блок управления Nice SNA2, холодильник Snaige) относятся к другому типу оборудования и не могут быть использованы для оценки токарно-винторезного станка. Это не означает, что станок лишён недостатков. Напротив, исходя из его возраста, страны производства (Румыния) и габаритов (РМЦ 5000 мм), можно выделить несколько критических узлов, которые обязательно нужно проверить перед покупкой. Материал опирается на отраслевую практику эксплуатации тяжёлых токарных станков восточноевропейского производства.
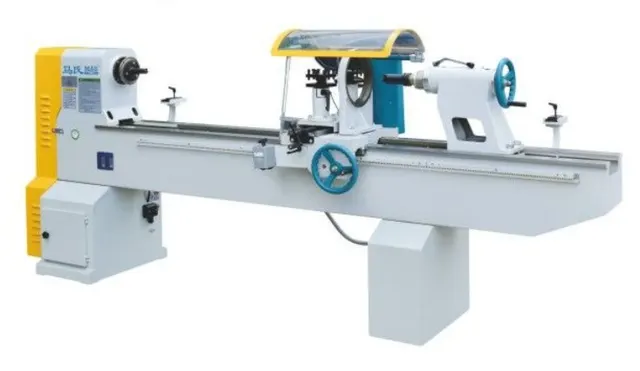
Чтобы разобрать это на реальном примере, возьмём один из SNA SNA, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Токарно-винторезный станок SNA. На фото станок в рабочем состоянии. Рассмотрим, на что обратить внимание при его осмотре.
1. Станина и направляющие
В чём проблема. Для станка с длиной станины 5 метров критичным является состояние направляющих. Румынская сталь 1980–1990-х годов могла иметь нестабильное качество. Типичная картина — коробление станины («хвост»), особенно если станок стоял на неровном фундаменте или под него не подливали бетон должным образом. Износ направляющих в средней части — ещё одна частая проблема из-за наибольшей нагрузки при точении.
Как проявляется. Суппорт идёт «плавным ходом» — на одних участках закусывает, на других болтается. При точении длинного вала (3–4 метра) появляется конусность, которую невозможно убрать регулировкой задней бабки. Винторезная группа начинает «заваливать» резьбу на длинных ходах.
Как проверить при осмотре. Визуально осмотрите направляющие на наличие ступенек и выработки. Возьмите индикатор часового типа на магнитной стойке и промерьте направляющие в 5–7 точках по длине. Разброс более 0,1–0,15 мм на длине 5 метров — повод для торга. Обязательно сделайте пробное точение: проточите вал длиной 3–4 метра и проверьте микрометром разницу диаметров у передней и задней бабки.
Во что обходится исправление. Шлифовка направляющих на месте — от 80 до 150 тысяч рублей в зависимости от региона и объёма работ. Замена станины практически нереальна, её не найти в продаже. Шабровка вручную — дёшево, но требует высокой квалификации и даёт ограниченный ресурс.
2. Коробка скоростей (гитара) и фрикцион
В чём проблема. Гитары румынских станков имеют специфическую конструкцию с бронзовыми втулками и оригинальными шестернями. Запчасти в России дефицитны, часто их приходится заказывать или изготавливать заново. Фрикционная муфта (если установлена) страдает от перегрева при длительной работе.
Как проявляется. Гул, стук или свист на определённых передачах. Самопроизвольное выключение передачи под нагрузкой. Нагрев корпуса гитары выше 60–70 °C. Люфт шпинделя, который чувствуется рукой.
Как проверить при осмотре. Включите станок на холостом ходу и прослушайте гитару стетоскопом (или длинной отвёрткой) на всех передачах. Проверьте включение всех передач вперёд и назад — они должны входить чётко, без заеданий. Покачайте шпиндель рукой вверх-вниз: люфт более 0,2 мм — это износ подшипников или втулок. Проверьте работу фрикциона: плавность включения, нагрев после 5–10 минут работы.
Во что обходится исправление. Заказ шестерён — от 30 тысяч рублей за штуку, срок изготовления 2–3 месяца. Переборка гитары с заменой подшипников и втулок — 20–50 тысяч рублей. Если нужна новая гитара в сборе — поиск аналога или контрактное изготовление, цена может превысить 200 тысяч рублей.
3. Суппорт и задняя бабка
В чём проблема. Люфт в продольных и поперечных салазках суппорта. Износ резьбовых втулок задней бабки. Люфт пиволи (центра задней бабки).
Как проявляется. Качка резца при чистовой обработке, «дробление» поверхности, невозможность получить чистую резьбу. Задняя бабка не фиксируется жёстко, центр гуляет.
Как проверить при осмотре. Установите суппорт в среднее положение и покачайте его рукой в поперечном направлении. Зазор более 0,1 мм — требуется переборка. Проверьте щупом зазор между салазками и направляющими. Заднюю бабку проверьте на люфт: зажмите оправку в патроне, подведите центр задней бабки и покачайте её в вертикальной и горизонтальной плоскостях. Люфт в пиволи — это износ втулок или самого центра.
Во что обходится исправление. Переборка суппорта с изготовлением новых втулок и клиньев — 15–30 тысяч рублей. Замена втулок задней бабки — 5–10 тысяч рублей. Если изношен сам центр (пиволь) — его замена или наплавка с последующей расточкой, от 20 тысяч рублей.
4. Винторезное оборудование
В чём проблема. Износ копирных линеек (копиров), люфт в механизме подачи, износ ходового винта и резьбовой гайки. Для станка с РМЦ 5000 мм ходовой винт — длинная и дорогая деталь.
Как проявляется. Неточный шаг резьбы, «заваливание» резьбы на длинных ходах, невозможность нарезать резьбу с малым шагом.
Как проверить при осмотре. Визуально осмотрите копирные линейки на предмет выработки и забоин. Проверьте люфт ходового винта: возьмитесь за него рукой и покачайте в радиальном направлении. Сделайте пробное нарезание резьбы на коротком участке (100–200 мм) и проверьте шаг резьбомером. Если станок не включают — проверьте лёгкость вращения ходового винта вручную.
Во что обходится исправление. Изготовление нового ходового винта — от 100 тысяч рублей, срок 2–4 месяца. Ремонт копирных линеек (наплавка и шлифовка) — 10–20 тысяч рублей. Замена резьбовой гайки — 15–30 тысяч рублей.
5. Электрооборудование и система смазки
В чём проблема. Старая проводка, износ пускателей и кнопочных постов. Неработающая система централизованной смазки направляющих. Двигатель может быть в масле или с пробитой изоляцией.
Как проявляется. Двигатель греется, не включается, работает только в одном направлении. Система смазки не подаёт масло на направляющие — суппорт ходит «на сухую», ускоряя износ.
Как проверить при осмотре. Включите станок, проверьте работу вперёд и назад. Послушайте двигатель — нет ли посторонних шумов. Проверьте систему смазки: откройте кран подачи масла на направляющие, должно капать. Если станок долго стоял — масло могло загустеть, а трубки забиться. Замерьте сопротивление изоляции обмоток двигателя мегомметром (норма — не менее 0,5 МОм).
Во что обходится исправление. Замена пускателей и проводки — 5–15 тысяч рублей. Перемотка или замена двигателя — от 30 до 100 тысяч рублей. Восстановление системы смазки (чистка баков, замена трубок) — 5–10 тысяч рублей.
Сводная таблица проверки
| Узел | Типичная проблема | Как проверить за 5 минут | Риск при эксплуатации | Сложность ремонта |
|---|---|---|---|---|
| Станина и направляющие | Износ, коробление | Визуально, замер индикатором, пробное точение | Невозможность точной обработки длинных деталей | Высокая (шлифовка на месте) |
| Коробка скоростей | Износ шестерен, люфт | Прослушать на всех режимах, проверить нагрев | Поломка привода, остановка станка | Средняя / Высокая (дефицит запчастей) |
| Суппорт и задняя бабка | Люфт салазок, износ втулок | Покачать, проверить щупом | Дробление, низкое качество обработки | Средняя (изготовление втулок) |
| Винторезное оборудование | Износ копиров, ходового винта | Визуально, пробное нарезание | Неточный шаг резьбы, брак | Высокая (ходовой винт) |
| Электрооборудование | Износ проводки, пускателей | Пробный пуск, проверка реверса | Пожар, остановка, нерабочий реверс | Низкая / Средняя |
Выводы
SNA SNA — мощный и потенциально производительный станок, но покупка б/у требует системного подхода. Главные риски: состояние станины (геометрия) и коробки скоростей (дефицит запчастей). Если станок не убит, а просто изношен — это рабочая лошадка, которая при грамотном подходе прослужит ещё десятки лет. Если есть деформация станины или проблемы с гитарой — торг и поиск другого варианта. Перед покупкой обязательно требуйте пробный пуск и точение контрольной детали. Не стесняйтесь пригласить независимого эксперта — затраты на диагностику окупятся сторицей.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге