Обслуживание SNA: что проверять, чем смазывать и когда звать сервис
SNA SNA · Токарные · Редакция Промсделки · чтение 6 мин · обновлено 30.10.2026
Токарно-винторезный станок SNA производства Румынии рассчитан на обработку деталей диаметром до 1000 мм и длиной до 5000 мм. Это тяжёлое оборудование, от исправности которого напрямую зависит точность и безопасность работ. В открытых источниках практически нет детальных сервисных регламентов именно по этой модели, поэтому ниже приведены типовые правила, основанные на конструкции станков подобного класса (DIP, 1М63 и аналоги). Они касаются узлов, которые есть у SNA, и позволяют составить график обслуживания.
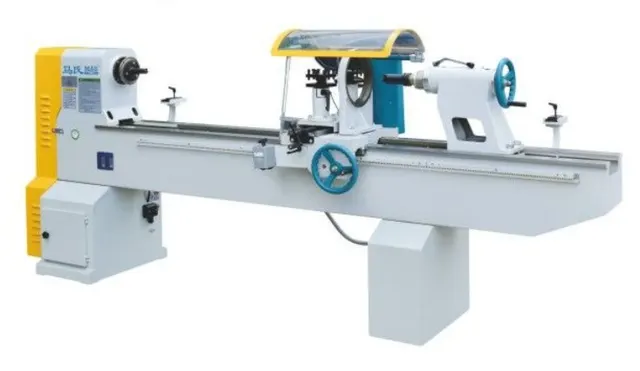
Чтобы разобрать это на реальном примере, возьмём один из SNA, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/tokarno-vintoreznyy-stanok-sna/.
Основные узлы, требующие внимания
У станка SNA, как и у любого токарно-винторезного станка с механической коробкой скоростей, можно выделить несколько критичных узлов, которые изнашиваются и требуют планового обслуживания.
Шпиндельный узел и передняя бабка
Шпиндель воспринимает основную нагрузку при резании. Подшипники шпинделя работают в постоянном контакте, поэтому их состояние проверяют по нагреву, вибрации и точности установки детали. При появлении стука при работе или чрезмерном нагреве корпуса передней бабки следует остановить станок и проверить зазор в подшипниках и уровень масла в резервуаре. Типичная причина износа — работа на высоких оборотах без прогрева, особенно в холодном цехе.
Из-за больших габаритов (диаметр обработки 1000 мм) подшипники шпинделя нагружены сильнее, чем у малых токарных. Поэтому интервал контроля у SNA должен быть не реже одного раза в месяц, даже при неинтенсивной эксплуатации.
Коробка скоростей и механизм переключения
Коробка передач у станков этого типа обеспечивает смену частоты вращения шпинделя. Внутри — зубчатые колёса и валы, которые смазываются масляным туманом или погружением. Главные проблемы — износ зубьев при недостаточной смазке и затруднённое переключение из-за загрязнения механизма. При переключении скоростей прислушиваются к звуку: посторонний хруст или заедание говорит о том, что пора регулировать механизм или менять масло.
Суппорт и фартук
Суппорт с продольным и поперечным перемещением работает на направляющих, которые требуют регулярной смазки. Недостаточная смазка вызывает задиры и потерю точности. Фартук, в котором расположены механизмы подач, часто страдает из-за накопления стружки и грязи — его разбирают при плановом обслуживании. Также проверяют затяжку клиньев суппорта: ослабленные клинья приводят к вибрациям и ухудшению качества поверхности.
Задняя бабка
Задняя бабка у крупных станков массивная, её перемещение по направляющим станины тоже должно быть плавным. Проверяют поджатие пиноли и состояние её зажимного механизма. Износ пиноли проявляется в радиальном биении при работе с центрами.
Электрооборудование
Шкаф управления, электродвигатели, кнопочные посты — всё это требует периодического осмотра. Проверяют контакты, отсутствие подгораний, состояние изоляции проводов. Пыль и масляные пары внутри шкафа могут приводить к отказу пускателей и других элементов. Если станок оснащён частотным преобразователем или программируемым логическим контроллером — обращаются к сервисному инженеру для диагностики.
Регламент обслуживания
Ниже – типовой график для станков класса SNA. Точные сроки указаны в заводском паспорте конкретного станка, но при его отсутствии можно пользоваться этими интервалами.
Ежесменное обслуживание (выполняет оператор)
Перед началом работы осматривают станок: убеждаются в отсутствии подтёков масла, посторонних шумов, проверяют уровень масла в смотровых глазках коробки скоростей и резервуаре гидросистемы (если есть). Направляющие станины и суппорта протирают от стружки и смазывают. В конце смены убирают стружку из зоны резания и с направляющих, особенно из-под защитных щитков фартука.
Ежедневно проверяют затяжку крепёжных винтов на суппорте и резцедержателе — вибрация при резании часто ослабляет их.
Еженедельное обслуживание
Раз в неделю проводят более глубокую проверку:
- подтягивают клинья суппорта и задней бабки;
- контролируют зазоры в шпиндельных подшипниках (по индикатору на торце шпинделя);
- смазывают ходовой винт и гайку, если они открытого типа;
- осматривают электрические соединения в шкафу на предмет подгораний.
Если станок работает в две смены, интервал сокращают вдвое.
Ежемесячное обслуживание
Раз в месяц рекомендуется менять масло в подшипниковых узлах, если это предусмотрено конструкцией. Для коробки скоростей обычно используют индустриальное масло И-40А или И-30А, объём зависит от модели (указывается в паспорте). Также заменяют или промывают фильтры гидросистемы, если она есть.
Проверяют состояние направляющих на предмет задиров и забоев. При обнаружении мелких повреждений их шабрят или притирают, но эту работу доверяют специалистам.
Годовое обслуживание
Раз в год (при интенсивной работе — раз в 6 месяцев) проводят ревизию: разбирают фартук, очищают от стружки, меняют смазку, регулируют механизм подач. Заменяют изношенные подшипники и уплотнения. Электрошкаф продувают сжатым воздухом, протягивают контакты.
Расходные материалы и смазки
Для обслуживания SNA понадобятся:
- индустриальное масло И-40А или И-30А для коробок скоростей и редукторов;
- консистентная смазка типа Литол-24 для подшипников и открытых передач;
- ветошь или технические салфетки для протирки направляющих;
- специальные масла для гидросистемы (если станок с гидроприводом), например ВМГЗ;
- фильтры масляные и воздушные для гидростанции.
Точные марки и объёмы указаны в паспорте станка. Если паспорт утерян, ориентируются на типовые значения для станков с диаметром обработки 800–1000 мм. Например, объём масла в коробке скоростей у таких станков — 40–80 литров, в гидросистем — 20–40 литров.
Самостоятельное обслуживание и привлечение сервиса
| Работа | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Замена масла в коробке скоростей | При наличии паспортных данных и доступа к сливным пробкам | Неправильная марка масла → ускоренный износ зубьев | Марка масла по паспорту; отсутствие течей после заливки |
| Подтяжка клиньев суппорта | При появлении люфта в продольной подаче | Перетяжка → заклинивание суппорта и задиры направляющих | Плавность хода суппорта, усилие на маховике |
| Регулировка подшипников шпинделя | При радиальном биении более 0,03 мм | Неправильная затяжка → перегрев подшипников и выход из строя | Нагрев корпуса передней бабки после получаса работы, вибрация |
| Диагностика электронной системы управления (если есть) | Легче доверить специалисту | Неквалифицированное вмешательство → повреждение плат | Схемы электрические, отсутствие запаха гари, обрыв проводов |
| Ремонт коробки скоростей (замена шестерён) | Требует снятия бабки и специнструмента | Несоосность после сборки → быстрый износ нового узла | Контроль зацепления по пятну контакта |
Практика показывает: ежесменную смазку и очистку выполняет оператор, смену масла — обычно механик цеха, а вот регулировку шпинделя, ремонт коробки скоростей и электрониеские работы лучше заказывать у специализированного сервиса. Дело не в сложности, а в том, что крупный станок такого класса требует точной настройки — ошибка дорого стоит.
Типичные ошибки обслуживания и их последствия
Самая частая ошибка — работа на станке без прогрева, особенно при низкой температуре масла. Густое масло плохо поступает к подшипникам, что вызывает их перегрев и заклинивание. Второй по частоте проблемой является применение универсального масла вместо индустриального — оно не обеспечивает нужную вязкость, ускоряя износ.
Также распространены:
- игнорирование посторонних шумов в коробке скоростей — это может быть признак износа зубчатого колеса;
- отсутствие очистки направляющих от абразивной стружки — приводит к царапинам и потере точности;
- перетяжка сальников и клиньев — вызывает заедание механизмов;
- неконтролируемая затяжка болтов крепления резцедержателя — деформирует суппорт при силовом резании.
Владельцы крупных токарных станков отмечают, что большая часть серьёзных поломок (свыше 80%) связана именно с нерегулярной заменой масла и грязью в зоне направляющих. Поэтому лучше потратить время на еженедельную профилактику, чем заниматься дорогим ремонтом.
Вывод
Для станка SNA, несмотря на отсутствие подробных публичных регламентов, применимы общие правила для токарно-винторезных станков с диаметром обработки 1000 мм. Главное — не допускать работы без смазки направляющих, вовремя менять масло в коробке скоростей и следить за состоянием подшипников шпинделя. Спорные работы — ревизию коробки, регулировку шпинделя, диагностику электроники — лучше поручать сервисной организации, имеющей опыт с подобными станками. Если соблюдать график, станок прослужит долгие годы, сохраняя точность.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге