Слабые места SAWLINE FRS-350/450: что проверить перед покупкой
SAWLINE FRS-350/450 · Многопилы · Редакция Промсделки · чтение 5 мин · обновлено 01.10.2026
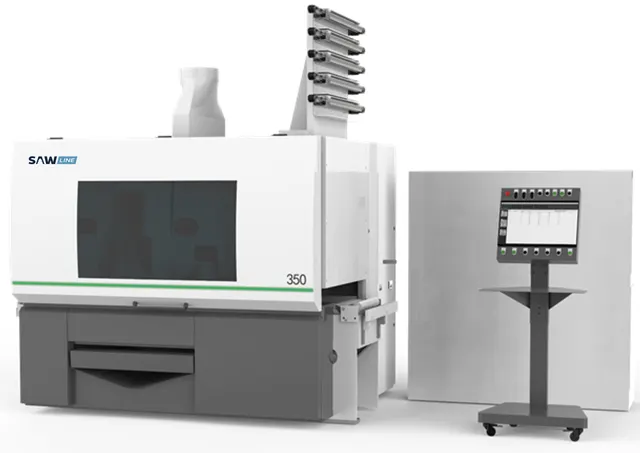
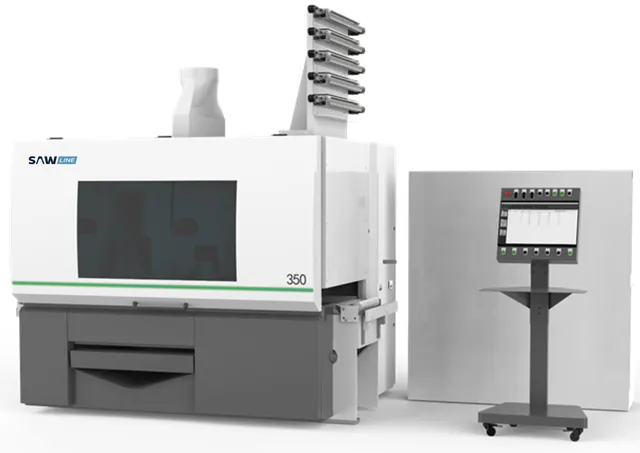
Многопильный станок с плавающими пилами SAWLINE FRS-350/450 — это оборудование, ориентированное на оптимизацию раскроя бруса. Конструкция включает одну фиксированную и до четырёх подвижных пил, что позволяет гибко настраивать схему распила. Станок оснащён гусеничной системой подачи, встроенной системой оптимизации и возможностью интеграции сканера. Несмотря на то, что модель считается китайским аналогом RAIMANN, информация о её типичных неисправностях в открытых источниках практически отсутствует. Данный материал составлен на основе анализа конструкции станка и отраслевого опыта эксплуатации многопильных станков подобного типа.
Чтобы разобрать это на реальном примере, возьмём один из SAWLINE FRS-350/450, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Многопильный станок с плавающими пилами SAWLINE FRS-350/450 optimiz.
Гусеничная система подачи
В чём проблема. Гусеничная лента — основной тяговый орган. При интенсивной работе она растягивается, теряет сцепление с материалом, появляются люфты в направляющих звёздочках. Типичная причина износа — попадание опилок и грязи между лентой и столом.
Как проявляется. Брус начинает подаваться рывками, нарушается синхронизация подачи с положением пил. На выходе ламели получаются с переменной толщиной, появляются «лесенки» на пласти. В запущенных случаях лента может соскочить со звёздочек.
Как проверить при осмотре. Визуально осмотреть гусеничную ленту: нет ли трещин, порезов, неравномерного износа зубьев. Проверить натяжение — прогиб ленты между звёздочками не должен превышать 5–7 мм при усилии 10 кг. Вращая вручную ведущую звёздочку, оценить плавность хода. Поднять ленту — наличие бокового люфта более 2 мм указывает на износ направляющих.
Во что обходится исправление. Замена гусеничной ленты — от 40 тыс. рублей в зависимости от поставщика. Ремонт направляющих с заменой втулок — около 15–25 тыс. при обращении в сервис. Профилактика (чистка, смазка) — 2–5 тыс. при выполнении своими силами.
Пильный вал и подшипниковые узлы
В чём проблема. Пильный вал номинальным диаметром 70 мм работает при 4150 об/мин и нагрузке 45 кВт. Подшипниковые опоры испытывают высокие радиальные усилия. Недостаточная смазка или заводской дефект подшипников приводят к их разрушению.
Как проявляется. Вибрация на холостом ходу, повышенный шум, нагрев корпусов подшипников выше 70 °C. При сильном износе — биение пильного вала, заметное по разогреву пил и снижению качества реза (прижоги, рваная кромка).
Как проверить при осмотре. Снять защитные кожухи. Установить индикатор часового типа на торец вала и медленно проворачивать его — радиальное биение не должно превышать 0,02 мм. Проверить люфт в подшипниках, покачивая вал в радиальном направлении. Прослушать стетоскопом работу подшипников при включении станка.
Во что обходится исправление. Замена подшипникового узла (комплект опор) — от 18 тыс. рублей за пару. Балансировка вала после замены — 8–10 тыс. Если повреждены посадочные места — до 60 тыс. с восстановлением.
Система позиционирования подвижных пил
В чём проблема. Подвижные пилы (до 4 штук) перемещаются по направляющим с помощью винтовых передач или линейных приводов. Износ винтовой пары или загрязнение направляющих приводят к ошибкам позиционирования.
Как проявляется. Отклонение фактической ширины ламели от заданной более чем на 0,5 мм. В системе оптимизации накапливается погрешность, станок начинает выдавать брак. На устаревших экземплярах возможны рывки при перемещении пил.
Как проверить при осмотре. Через пульт управления дать команду на перемещение каждой подвижной пилы в крайние положения и обратно. Сравнить показания датчика (энкодера) с фактическим положением по линейке. Проверить люфт в винтовой передаче, вращая вручную штурвал (если есть). Осмотреть направляющие на наличие наклёпа, задиров, следов износа.
Во что обходится исправление. Замена винтовой пары одного модуля — от 12 тыс. Ремонт направляющих (шлифовка + твердое хромирование) — 30–50 тыс. за все четыре оси. Калибровка системы — 7–10 тыс.
Электроника и система оптимизации
В чём проблема. На станке установлен контроллер и панель управления, управляющие как приводами подачи и реза, так и расчётом карт раскроя. Наиболее уязвимыми считаются блоки питания, энкодеры и концевые датчики. Из-за вибрации могут ослабнуть клеммные соединения.
Как проявляется. Произвольные остановки, потеря связи с панелью, ошибки «потеря датчика». Время от времени сбивается положение пил после включения — требуется референцирование. В отдельных случаях наблюдаются сбои алгоритма оптимизации (некорректный расчёт).
Как проверить при осмотре. Включить станок, выйти в меню диагностики. Проверить все входы/выходы (IO). Пошевелить кабели подключения пильных модулей — если контакт пропадает, значит, соединения ненадёжны. Выполнить тестовый прогон с заданием типовой карты раскроя и проконтролировать, отрабатываются ли все команды.
Во что обходится исправление. Замена блока питания контроллера — 3–5 тыс. Ремонт панели оператора — от 8 тыс. Замена энкодера — 4 тыс. + работа. Сложные случаи (замена платы управления) — 25–40 тыс. Сервисное обслуживание с выездом — 10–15 тыс. в час.
Аспирационная система
В чём проблема. У станка один аспирационный патрубок диаметром 300 мм. При одновременной работе 1+4 пил объём опилок и пыли значителен. Если система аспирации не обеспечивает должного разрежения, опилки скапливаются внутри станка и в зоне реза.
Как проявляется. Налипание опилок на гусеничную ленту и направляющие подвижных пил, что ускоряет их износ. Перегрев пил из-за плохого удаления стружки. Ухудшение качества реза, появление прижогов.
Как проверить при осмотре. Обратить внимание на наличие штатного отсоса. Заглянуть во внутренние полости станка — если видны скопления опилок, значит, аспирация недостаточна. Уточнить, подключён ли патрубок к центральной системе, и какая производительность фильтра. В идеале — попросить включить станок с подачей и оценить, как удаляется стружка.
Во что обходится исправление. Модернизация аспирации (установка дополнительного патрубка, переходника или увеличение рукава) — 5–10 тыс. Покупка отдельного циклона с производительностью от 5000 м³/ч — от 50 тыс. Чистка внутренних полостей — 3–5 тыс.
Проверка системы прижима
В чём проблема. Верхних подающих вальцев — 6 штук. Пневмоцилиндры прижима могут терять герметичность, изнашиваются втулки.
Как проявляется. Брус прижимается неравномерно, особенно в зоне подвижных пил. Возникает вибрация обрабатываемой заготовки, ухудшается геометрия ламелей.
Как проверить при осмотре. Вручную нажать на каждый прижимной валец — он должен возвращаться с усилием, без заеданий. Включить станок на подачу без материала — убедиться, что все вальцы вращаются равномерно. По манометру проверить давление в пневмосистеме.
Во что обходится исправление. Замена уплотнителей пневмоцилиндров — 1–2 тыс. за шт. Восстановление втулок — 3–4 тыс. за валец.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге