Обслуживание SAWLINE FRS-350/450: узлы, расходники и регламент
SAWLINE FRS-350/450 · Многопилы · Редакция Промсделки · чтение 5 мин · обновлено 01.10.2026
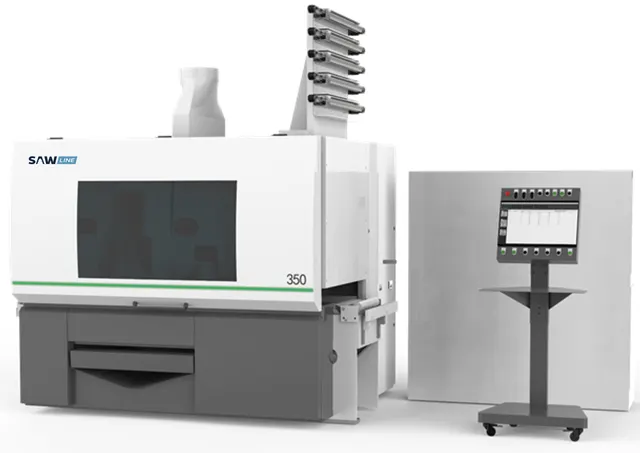
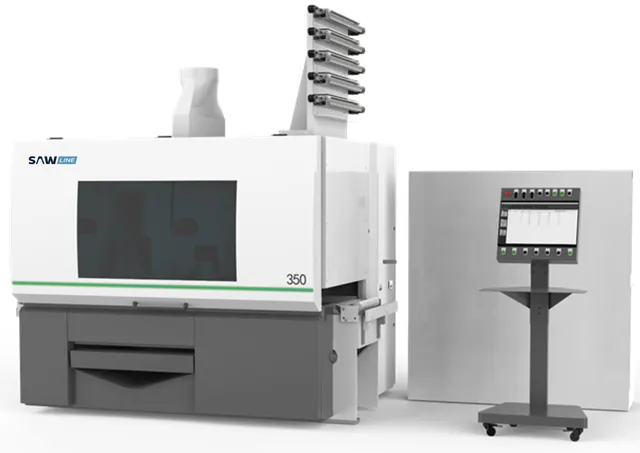
Многопильный станок SAWLINE FRS-350/450 — это оборудование, ориентированное на оптимизационный раскрой бруса. Конструкция с одной фиксированной и четырьмя подвижными пилами, гусеничная подача, электромеханическая регулировка толщины — всё это требует регулярного и грамотного обслуживания. В отличие от простых круглопильных станков, здесь больше механики, выше нагрузки на подшипники пильного вала (45 кВт) и сложнее система подачи. Ниже — разбор того, на что обращать внимание при обслуживании, какие расходники понадобятся и как часто проводить работы.
Основные узлы, требующие обслуживания
Пильный вал и подшипниковые опоры. Вал диаметром 70 мм вращается со скоростью 4150 об/мин под нагрузкой до 45 кВт. Подшипники здесь — расходник, особенно при работе с твёрдыми породами или при перекосах из-за износа пил. Завод-изготовитель обычно устанавливает подшипники закрытого типа с консистентной смазкой. Владельцы отмечают, что при интенсивной работе (две смены) ресурс подшипников составляет около 4000–5000 моточасов, но это сильно зависит от качества смазки и отсутствия вибраций.
Гусеничная система подачи. У FRS-350/450 гусеничная лента (или цепь) обеспечивает перемещение бруса. Износ ленты и направляющих роликов — типичная проблема. Также на подачу влияют шесть верхних прижимных вальцев. Они имеют подшипники и могут заклинивать при попадании опилок. Регулировка прижима вальцев должна быть равномерной, иначе возникает перекос заготовки.
Система смазки направляющих. Вертикальное перемещение пильного узла и подвижных пил осуществляется по направляющим. При отсутствии смазки появляются люфты, снижается точность раскроя. В модели применена централизованная система смазки (ручная или автоматическая — зависит от комплектации).
Электрооборудование и частотные преобразователи. Двигатель пильного вала (45 кВт) работает через частотник. Преобразователь требует чистоты охлаждающих радиаторов и проверки контактов. Выход из строя IGBT-модуля — одна из дорогих поломок, часто вызванная перегревом или скачками напряжения.
Система оптимизации и сканер. Если станок укомплектован сканером, его линзы и датчики нужно регулярно очищать от пыли. Пыль внутри корпуса блока управления может привести к сбоям программного обеспечения.
Расходники и материалы
Пилы. Диаметр — 305 мм, посадочное отверстие — 70 мм. Используются твёрдосплавные диски для продольного пиления. Периодичность замены зависит от породы дерева и скорости подачи. В среднем одной пилы хватает на 80–120 м³ бруса до переточки, но это усреднённая цифра.
Смазка для подшипников пильного вала. Рекомендуется высокотемпературная литиевая смазка (например, Shell Gadus S2 V100 2 или аналог). Подшипники закрытые, но при замене смазка закладывается на весь срок службы.
Смазка для направляющих и цепей подачи. Используется масло для цепей (вязкость ISO VG 150–220) или густая смазка для открытых передач. В централизованной системе смазки — консистентная смазка типа Castrol Molub-Alloy C6.
Фильтры аспирации. Патрубок один — диаметром 300 мм. При работе образуется много мелкой фракции (ламельная пыль). Фильтры рукавных фильтров требуют очистки раз в смену, а замены — по мере потери проницаемости (обычно раз в 3–6 месяцев).
Ремни и клиноремённые передачи. В конструкции могут быть приводные ремни гусеничной ленты. Их состояние проверяют визуально: наличие трещин, растяжение. Замена — при появлении свиста или проскальзывания.
Регламент обслуживания
Ежесменно (перед началом смены)
- Осмотреть пилы: нет ли трещин, выкрошенных зубьев, корректно ли затянуты винты крепления.
- Проверить уровень смазки в централизованной системе, при необходимости пополнить.
- Удалить опилки с направляющих, из зоны вальцев и с гусеничной ленты.
- Убедиться, что аспирация работает, патрубок не забит.
- Проверить нагрев подшипниковых опор пильного вала (рука — не более 60–70 °C).
Еженедельно
- Проверить натяжение гусеничной ленты (провисание должно быть в пределах 10–15 мм по инструкции).
- Смазать все пресс-маслёнки направляющих и вальцев, если нет автоматической смазки.
- Очистить радиаторы частотных преобразователей от пыли (продувка сжатым воздухом).
- Проверить износ щёток двигателя подачи (если двигатель коллекторный).
Ежемесячно
- Сменить пилы, если наработка превышает интервал переточки.
- Проверить биение пильного вала (индикатором — допуск не более 0,03 мм).
- Протянуть болтовые соединения станины, крепления двигателя.
- Заменить фильтры аспирации, если система показывает повышенное сопротивление.
Раз в год (или по наработке ~2000 часов)
- Заменить подшипники пильного вала (рекомендуется с привлечением сервисной бригады, так как требуется выпрессовка и последующая балансировка вала).
- Проверить геометрию гусеничной ленты: износ зубьев, целостность пластин. При необходимости — замена.
- Смазать или заменить сальниковые уплотнения на пильном валу.
- Провести ревизию контакторов, реле, проверку защитных цепей.
Ежегодное обслуживание лучше доверить официальному дилеру SAWLINE или специализированной сервисной организации. Владельцы на форумах отмечают, что попытки самостоятельно заменить подшипники без съёмника и стенда балансировки часто приводят к дисбалансу вала и разрушению пил.
Типичные ошибки обслуживания и их последствия
Работа с затупленными пилами. Самая распространённая ошибка. Увеличивает нагрузку на подшипники, перегревает вал, снижает точность реза. В итоге — ускоренный износ подшипников и излом пил.
Игнорирование вибраций. Любая вибрация на холостом ходу — сигнал о дисбалансе вала или износе одного из подшипников. Продолжение работы ведёт к разрушению опор и заклиниванию вала. Владельцы пишут, что при первых признаках вибрации следует остановить станок и проверить состояние пил (возможно, смещён баланс из-за несимметрично заточенной пилы).
Несвоевременная очистка аспирации. Забитая система ухудшает отвод стружки, которая скапливается на механике подачи и в зоне движения вальцев. Опилки, спрессовываясь, могут повредить гусеничную ленту и подшипники роликов.
Перегрузка по току. Частотный преобразователь защищает двигатель от перегрева, но если выставить скорость подачи выше 80 м/мин при большом сечении бруса, ток может превысить номинал. Неисправность проявляется отключениями и ошибками на панели. Лечится разумным выбором режима реза.
Экономия на смазке. Использование смазок не по рекомендации производителя или пропуск циклов смазки приводит к износу направляющих и задирам на поверхностях скольжения. Замена направляющих — дорогостоящий ремонт.
Неправильное хранение запасных пил. Диски должны храниться в сухом месте, в индивидуальной упаковке, без контакта друг с другом. Деформация или коррозия зубьев ухудшают качество реза.
Чтобы разобрать это на реальном примере, возьмём один из SAWLINE FRS-350/450, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/mnogopilnyy-stanok-s-plavayuschimi-pilami-sawline-frs-350450-optimiz-frs-350-optimiz/. Станок расположен в Москве, цена — 21 700 800 рублей. Состояние в объявлении не указано, поэтому при осмотре стоит обратить особое внимание на износ подшипников пильного вала и состояние гусеничной ленты — это самые дорогие в восстановлении узлы.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге