Как выбрать SAIFAN SF6045 б/у: что проверить перед покупкой
SAIFAN SF6045 · Торцовка и оптимизация · Редакция Промсделки · чтение 5 мин · обновлено 05.10.2026
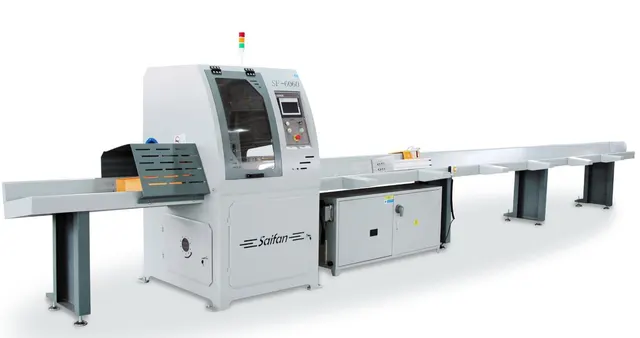
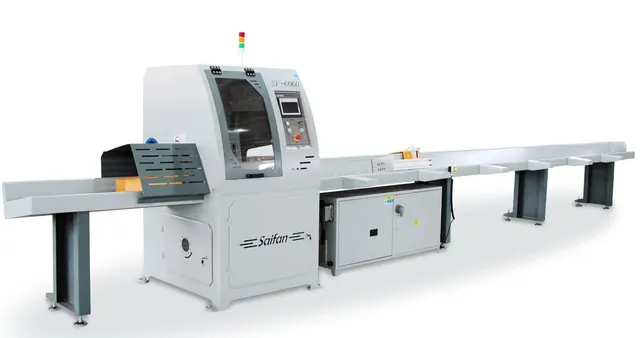
Автоматический торцовочный станок SAIFAN SF6045 предназначен для торцовки и оптимизации раскроя заготовок длиной до 6000 мм. По паспортным данным он развивает скорость до 40 резов в минуту, обеспечивая точность ±1 мм. Мощность двигателя пилы — 11 кВт, диаметр пилы — 450 мм, частота вращения — 3150 об/мин. Пневмосистема рассчитана на давление 0,5–0,7 МПа. Станок оснащён русифицированным программным обеспечением и может работать в составе производственной линии.
Покупка такого станка с рук — серьёзное вложение, поэтому перед сделкой стоит тщательно проверить все критичные узлы. Чтобы разобрать это на реальном примере, возьмём один из SAIFAN SF6045, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление. Станок продаётся в Москве за 2 510 100 рублей, в объявлении указаны только базовые характеристики и одна фотография, поэтому при осмотре придётся опираться в первую очередь на собственные наблюдения.
Что проверить в первую очередь
Осмотр начинают с визуальной оценки рамы и направляющих. У SAIFAN SF6045 рабочая длина 6 метров, поэтому направляющие каретки — один из самых дорогих элементов. Проверить их можно, перемещая каретку вручную при отключённом пневмоприводе. Норма — плавный ход без заеданий на всём протяжении. Люфт в направляющих — повод для пристального внимания: он напрямую влияет на точность реза. Если на направляющих есть следы коррозии или износ в одной зоне (например, ближе к пильному узлу), в будущем может потребоваться шлифовка или замена — это десятки тысяч рублей.
Далее — пневматическая система. Включите станок в сеть (если продавец позволяет) и подайте сжатый воздух. Штатное рабочее давление — 0,5–0,7 МПа. Проверьте, как срабатывают пневмоцилиндры прижимов и толкателя. Норма — чёткое, без задержек, движение штоков. Если какой-то цилиндр идёт рывками или не доходит до конца, скорее всего, изношены уплотнения или забит клапан. Ремонт пневматики обходится недорого, но потеря времени на настройку может быть значительной.
Пильный узел: осмотрите шпиндель на наличие люфта при покачивании пильного диска вручную (станок отключён). Люфт говорит об износе подшипников. Норма — отсутствие люфта при вращении. Также проверьте, насколько легко диск снимается и устанавливается: резьба на фланцах не должна быть сорвана. Посмотрите на состояние посадочного места — забоины или наклёп укажут на неаккуратную эксплуатацию.
Как проверять в работе
Проверка на холостом ходу: включите станок и дайте ему поработать 2–3 минуты. Слушайте звук вращения пилы — он должен быть ровным, без стуков и металлического скрежета. Вибрация на корпусе при холостом ходе не должна превышать обычный для такого оборудования уровень. Затем запустите цикл без заготовки (в режиме «прогон»). Обратите внимание на синхронность работы прижимов, толкателя и пилы. Задержки или пропуски тактов — признак нестабильной работы пневмоклапанов или износа датчиков положения.
Под нагрузкой проверку проводят на сухой ровной заготовке (например, брус 100×100 мм). Выполните 5–10 резов в автоматическом цикле. Замерьте длину каждой детали рулеткой или угольником — отклонения не должны превышать заявленный ±1 мм. Если разброс больше 2 мм, проблема может быть в люфте каретки, износе привода подачи или неточной калибровке энкодеров. Также посмотрите на качество реза: сколы с двух сторон заготовки — норма для станка с диском 450 мм, но глубокие вырывы на верхней плоскости указывают на несоосность пилы или плохое состояние диска.
После нагрузки остановите станок и проверьте нагрев подшипников шпинделя рукой (осторожно!). Если корпус нагрет так, что рука не терпит более 5 секунд — перегруз или дефицит смазки. Повторите осмотр пневматики: не должно быть свиста воздуха из неработающих цилиндров.
Какие узлы дорого обходятся в ремонте
Самый дорогой элемент — пильный шпиндель в сборе. Замена подшипников на большом шпинделе требует разборки и балансировки, стоимость работ может достигать 15–20 % от цены станка. Поэтому люфт или вибрация — весомый аргумент для торга или отказа.
На втором месте — направляющие каретки. Восстановление изношенных направляющих (шлифовка и замена сопряжённых пластин) стоит от 50 000 до 150 000 рублей без учёта демонтажа. Поэтому ещё раз проверьте ход каретки на всём протяжении.
Электроника — плата управления, датчики и энкодеры. SAIFAN SF6045 использует русифицированное ПО, но конкретная версия контроллера неизвестна. При отказе платы замена может занять недели и стоит несколько десятков тысяч рублей. Проверьте, что все кнопки и меню реагируют, нет «артефактов» на дисплее, не залипают кнопки.
Пневмоцилиндры и клапаны — дешевле, но если менять все сразу (4–6 цилиндров), сумма может перевалить за 30 000 рублей. При осмотре обратите внимание на наличие конденсата в пневмолиниях — признак неработающего осушителя.
После примера: комплектность, недостатки, тревожные признаки
Вернёмся к конкретному экземпляру из объявления. По описанию станок оснащён толкателем — это обязательный элемент для автоматического цикла. При осмотре уточните, входит ли в комплект сам пильный диск (часто его не прилагают), есть ли документация (паспорт, схема пневматики, инструкция по ЧПУ), поставляется ли дополнительная оснастка (упоры, сменные губки, ключи). Отсутствие паспорта не критично, но без него сложнее восстановить настройки.
Допустимые недостатки: следы эксплуатации — царапины, потёртости краски, небольшой износ стола (выработка до 0,5 мм) не влияют на работу. Затупившийся диск — норма; его заменят. Также допустимо незначительное замедление хода каретки на концах направляющих (если это не заедание).
Тревожные признаки: следы ремонта электроники (перепаянные дорожки, неоригинальные компоненты), сильно изношенные накладки прижимов, погнутый толкатель, неработающие датчики конечных положений. Если станок долго стоял без консервации (ржавчина на направляющих, закисшие пневмоклапаны) — восстановление может оказаться нерентабельным.
Короткий чек-лист осмотра:
- Визуально: рама, направляющие, пильный узел, шкаф управления.
- Ручное перемещение каретки — плавность, заедания.
- Пневматика — давление, срабатывание цилиндров, отсутствие утечек.
- Электроника — включение, навигация по меню, работа дисплея.
- Холостой ход — шум, вибрация, стабильность цикла.
- Пробный рез — точность ±1 мм, качество поверхности, повторяемость.
- Нагрев узлов после работы.
- Комплектность: толкатель, диск, документация, ключи.
Если хотя бы по трём позициям возникли сомнения, стоит поискать другой экземпляр или запросить у продавца дополнительную диагностику. Помните: экономия на проверке может обернуться затратами, сопоставимыми с ценой нового станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге