Обслуживание SAIFAN SF6045: узлы, расходники и регламент
SAIFAN SF6045 · Торцовка и оптимизация · Редакция Промсделки · чтение 5 мин · обновлено 05.10.2026
Автоматический торцовочный станок Saifan SF6045 рассчитан на интенсивную работу в потоке – раскрой заготовок длиной до 6 метров со скоростью до 40 резов в минуту. Стабильность такого оборудования напрямую зависит от своевременного обслуживания пильного узла, пневмосистемы и направляющих. Детальных инструкций по регламенту именно для SF6045 в открытых источниках почти нет, поэтому ниже – обобщённые рекомендации, основанные на параметрах станка и типовых практиках для оборудования этого класса.
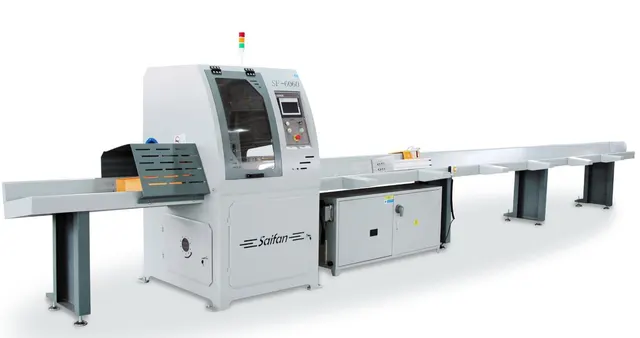
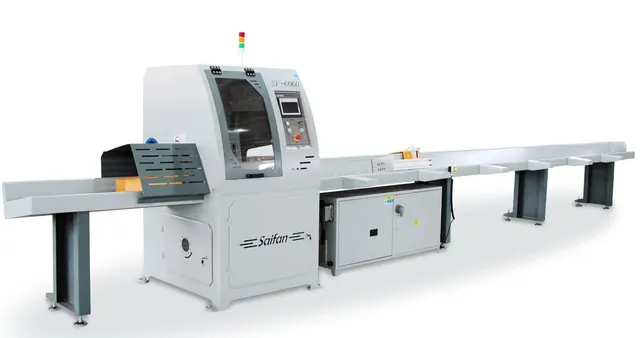
Чтобы разобрать это на реальном примере, возьмём один из Saifan SF6045, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/avtomaticheskiy-tortsovochnyy-stanok-saifan-sf6045-6-metrov-s-tolkatelem/. На фото видна общая компоновка станка с толкателем. Цена на момент публикации – 2 510 100 руб., станок находится в Москве.
Пильный узел
Станок оснащён пильным диском диаметром 450 мм с частотой вращения 3150 об/мин и приводом мощностью 11 кВт. Это высокие параметры, поэтому диск испытывает значительные механические и тепловые нагрузки. Основной расходник – собственно пильный диск. Владельцы оборудования для раскроя ЛДСП отмечают, что ДСП быстро тупит режущую кромку, и для чистого реза без сколов требуется своевременная заточка или замена диска (это наблюдение встречается на форумах, хотя не является статистически подтверждённым для данной модели). Исходя из опыта эксплуатации аналогичных станков, заточку твердосплавных напаек рекомендуют проводить после 200–300 м² реза, а при появлении сколов на кромке – сразу.
При выборе диска для SF6045 обращают внимание на посадочный диаметр (как правило, 30 мм) и количество зубьев. Для чистового раскроя ЛДСП используют диски с 60–72 зубьями, для чернового – 36–48. Алмазные диски для бетона и камня к этой модели не применяются – станок предназначен для деревообработки.
Кроме диска, в пильном узле обслуживают подшипники шпинделя. Периодичность смазки – согласно паспорту подшипникового узла (обычно через каждые 500 моточасов). Визуальный контроль люфта и постороннего шума проводят ежесменно. При появлении вибрации или нагрева корпуса шпиндель заменяют или ремонтируют.
Пневматическая система
Рабочее давление в пневмосистеме SF6045 – 0,5–0,7 МПа. Пневматика отвечает за зажим заготовки, подъём/опускание пильного блока и толкатель. Критические точки: фильтр-влагоотделитель, маслораспылитель и пневмоцилиндры.
Влагоотделитель с фильтром тонкой очистки меняют раз в месяц или по мере загрязнения (прокраска элемента в тёмный цвет). Маслораспылитель заправляют веретённым или специальным пневматическим маслом (ISO VG 32). В заводской документации обычно указан тип масла; при его отсутствии ориентируются на морозостойкость (до −20 °C). Пневмоцилиндры смазывают через пресс-маслёнки каждые 200 часов работы. Проверку герметичности шлангов и соединений делают ежедневно по манометру – падение давления более 0,1 МПа за смену указывает на утечку.
Типичная ошибка – пренебрежение заменой фильтра. Загрязнённый фильтр снижает давление, цилиндры работают рывками, страдает точность зажима. В результате заготовка смещается, рез получается с отклонением более допустимого ±1 мм.
Система подачи и направляющие
Толкатель и роликовые опоры направляют заготовку длиной до 6 м. На станке с толкателем (как в рассмотренном экземпляре) особенно важна смазка направляющих качения. Используют консистентную смазку (например, литиевую) для линейных подшипников. Периодичность – раз в 200 часов работы.
Цепные или ременные передачи толкателя проверяют на натяжение каждую смену. Ослабленная цепь приводит к рывкам и снижению точности позиционирования. Рекомендуется иметь запасную цепь и пару роликов – это быстроизнашиваемые элементы.
Направляющие стола очищают от опилок и пыли после каждой смены. Мелкая стружка, попавшая на направляющие, царапает их и ускоряет износ подшипников. На многих производствах устанавливают щётки-сдуватели, подключённые к пневмосистеме.
Электрооборудование и ЧПУ
SF6045 имеет русифицированное программное обеспечение. Основные компоненты – контроллер, частотный преобразователь и электродвигатель. Для обслуживания электроники достаточно соблюдать чистоту в шкафу управления (отсос пыли, вентиляция). Раз в год рекомендуется протяжка контактов силовых цепей и проверка охлаждения частотного преобразователя. Самостоятельно вмешиваться в настройки ЧПУ не стоит – любые изменения параметров реза, приводов и пневматики требуют квалификации наладчика.
Регламент технического обслуживания
На основе типовых графиков для автоматических торцовочных станков можно предложить следующий регламент (при двухсменной работе):
- Ежесменно: очистка направляющих, проверка давления в пневмосистеме, осмотр пильного диска на наличие трещин и сколов, проверка натяжения цепей/ремней.
- Еженедельно: смазка направляющих качения, проверка уровня масла в маслораспылителе, очистка фильтра влагоотделителя.
- Ежемесячно: замена фильтра влагоотделителя, проверка зазоров в подшипниках шпинделя, заточка или замена пильного диска (при необходимости).
- Раз в квартал: полная ревизия пневматики (замена уплотнений цилиндров, продувка трубопроводов), проверка электроники.
- Раз в год: приглашение сервисного инженера для диагностики ЧПУ, замены подшипников электродвигателя (если предусмотрено), общей калибровки станка.
Типичные ошибки обслуживания
Самая распространённая ошибка – работа тупым диском. При этом растёт нагрузка на двигатель, появляются сколы на кромке, а точность реза уходит за пределы ±1 мм. Владельцы оборудования отмечают, что сколы на ЛДСП появляются именно из-за затупленного диска, и своевременная заточка решает проблему. Вторая по частоте – загрязнение пневматики. Если фильтр не менять, маслораспылитель забивается, цилиндры начинают «залипать». Третья – отсутствие смазки направляющих, что приводит к преждевременному износу и люфтам.
Некоторые механики самостоятельно регулируют датчики позиционирования или меняют настройки привода, не имея доступа к паролям ЧПУ. Это, как правило, заканчивается вызовом наладчика и дополнительными расходами. Лучше доверить настройку ПО сертифицированному специалисту.
Резюме
Saifan SF6045 – станок, требующий регулярного, но не сложного обслуживания. Основной расходник – пильные диски (диаметр 450 мм, под заточку). Пневматическую систему фильтруют и смазывают по графику, направляющие очищают ежесменно. При своевременной замене фильтров и контроле заточки станок сохраняет точность и производительность заявленных 40 резов в минуту. Если нет штатного регламента от производителя, используйте описанный выше объём работ как отправную точку.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге