Слабые места Sahinler PK 35: что проверить перед покупкой
Sahinler Sahinler PK 35 · Вальцы и профилегибы · Редакция Промсделки · чтение 4 мин · обновлено 11.11.2026
Профилегиб Sahinler PK 35 — модель, которая встречается на вторичном рынке в двух исполнениях: механическом (ручной привод) и электромеханическом. Конструкция типична для турецких станков этого класса: три рабочих валка, регулируемый прижим, стальная станина. При покупке б/у экземпляра важно проверить несколько узлов, которые чаще всего изнашиваются или выходят из строя. Ниже — что смотреть в первую очередь, основываясь на опыте эксплуатации аналогичных профилегибов и технической документации серии.
Валки и направляющие
Рабочие валки — основной инструмент. На них приходятся максимальные нагрузки при гибке. Типичная проблема — выработка поверхности валков, особенно в зоне контакта с заготовкой. Проявляется это в виде рисок, задиров, неравномерного износа по длине валка. При осмотре смотрят на наличие следов коррозии, сколов, а также на параллельность валков относительно друг друга. Проверить можно визуально и с помощью щупа: зазор между валками в крайних точках не должен отличаться более чем на 0,2–0,3 мм (точное значение зависит от паспорта, но при отсутствии документации ориентируются на отсутствие видимого перекоса).
Если валки имеют заметные повреждения, гибка будет давать брак — волнистость, царапины на профиле. Восстановление возможно только шлифовкой или заменой. Стоимость новых валков для Sahinler PK 35 на рынке запчастей составляет от 15 000 до 25 000 рублей за комплект (данные 2025–2026 годов), но точную цену уточняют у поставщика.
Привод и редуктор
В электромеханической версии установлен мотор-редуктор. Слабое место — износ червячной пары или подшипников. Признаки: повышенный шум, вибрация, нагрев корпуса редуктора, люфт выходного вала. Проверить можно, покачав вал рукой — допустимый люфт обычно не превышает 0,1–0,2 мм. Также прослушивают работу на холостом ходу: стуки и скрежет указывают на износ.
В механической версии привод ручной, через цепь или зубчатую передачу. Здесь чаще страдает цепь (вытягивание, износ звёздочек) и подшипники промежуточных валов. Проверяют натяжение цепи и отсутствие люфта в шарнирах. Замена цепи и звёздочек обходится в 3 000–8 000 рублей в зависимости от поставщика.
Механизм прижима
Прижим верхнего валка осуществляется винтовой парой (в механической версии) или гидроцилиндром (в электромеханической). У винтового механизма типичная проблема — износ резьбы и люфт в гайке. Проявляется в невозможности точно выставить зазор, самопроизвольном опускании валка под нагрузкой. Проверяют, вращая маховик: он должен ходить плавно, без заеданий, и фиксироваться в заданном положении. Люфт в резьбе можно определить по биению валка при нажатии.
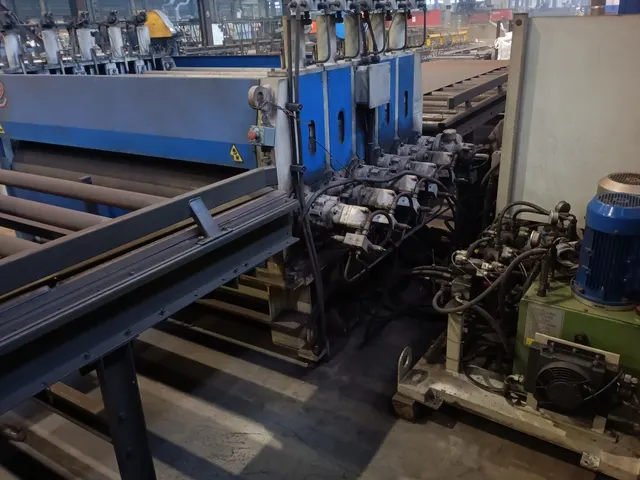
Гидравлический прижим требует проверки на утечки масла, состояние манжет и работу клапанов. При осмотре обращают внимание на следы масла на штоке и корпусе цилиндра. Ремонт гидроцилиндра — замена уплотнений, стоимость работ 2 000–5 000 рублей плюс комплект манжет.
Станина и направляющие
Станина Sahinler PK 35 сварная, из листовой стали. Возможные дефекты — трещины в сварных швах, деформация при транспортировке. Проверяют визуально, а также по параллельности направляющих. Если станок стоял на неровном полу, возможен перекос, который приводит к неравномерному износу валков. Измеряют диагонали станины рулеткой — разница не должна превышать 2–3 мм.
Электрооборудование (для электромеханической версии)
Электродвигатель, пускатели, проводка — стандартные элементы. Типичные неисправности: износ щёток (если двигатель коллекторный), подгорание контактов пускателя, обрыв проводов в местах перегибов. Проверяют работу на всех режимах, отсутствие искрения, нагрев двигателя. Замена щёток — копеечная операция, но если двигатель сгорел, новый обойдётся в 10 000–20 000 рублей.
Сравнение модификаций: механическая vs электромеханическая
| Вариант | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| Механический (ручной) | Мелкие партии, гибка тонкостенных труб, отсутствие электричества на объекте | Усталость оператора, неравномерность гибки, износ винтовой пары | Люфт рукоятки, состояние резьбы, плавность хода маховика |
| Электромеханический | Серийная гибка, работа с толстостенными профилями, автоматизация процесса | Износ редуктора, электродвигателя, гидравлики (при наличии) | Шум редуктора, нагрев, пусковые токи, утечки масла |
Пример осмотра конкретного экземпляра
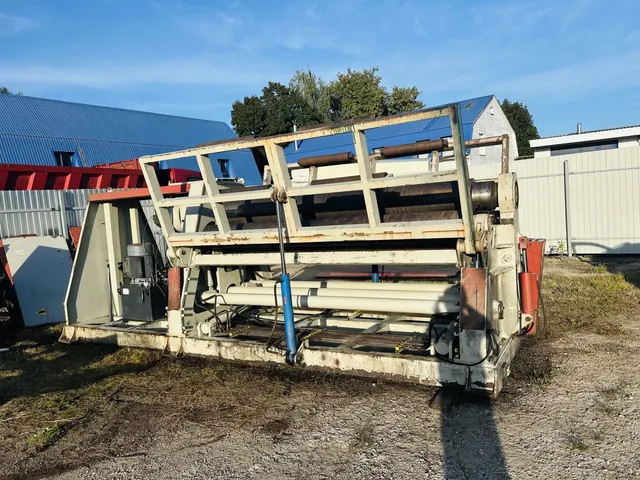
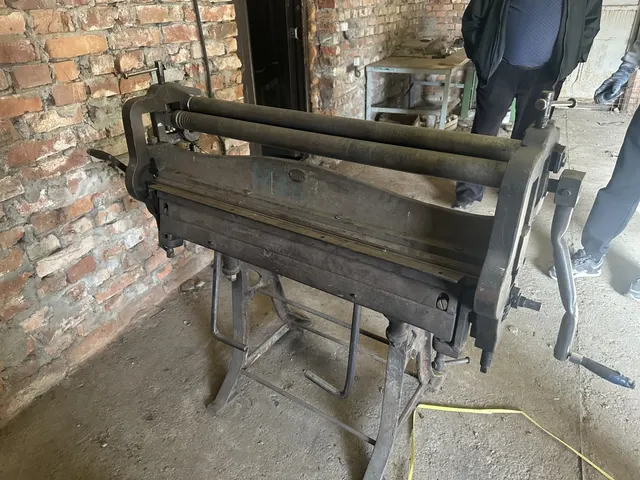
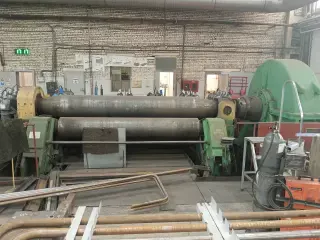
Чтобы разобрать это на реальном примере, возьмём один из Sahinler PK 35, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/profilegib-sahinler-pk-35-2/. На фотографиях видно общее состояние станка: окрашенная станина без видимых повреждений, валки без глубоких рисок, маховик прижима на месте. Однако для точной оценки необходимо лично проверить люфты и работу привода. Продавец указывает состояние «Б/у — рабочее», но без подтверждения пробной гибкой. Рекомендуется перед покупкой запросить видео работы станка под нагрузкой или осмотреть его вживую.
Вывод
При покупке б/у Sahinler PK 35 в первую очередь проверяют состояние валков, люфт привода и механизма прижима. Электромеханическая версия требует дополнительного внимания к редуктору и электронике. Таблица сравнения поможет выбрать модификацию под свои задачи. Если есть возможность, лучше осмотреть станок лично или запросить детальные фото узлов. Ремонт большинства слабых мест не требует больших вложений, но запущенный износ может сделать восстановление нецелесообразным.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге