Обслуживание Sahinler PK 35: что нужно знать механику и владельцу
Sahinler Sahinler PK 35 · Вальцы и профилегибы · Редакция Промсделки · чтение 7 мин · обновлено 11.11.2026
Профилегиб Sahinler PK 35 — электромеханический станок турецкого производства, предназначенный для гибки труб и профилей. В отличие от гидравлических аналогов, он проще в обслуживании, но требует регулярного контроля механической части. В этой статье разберём, какие узлы нуждаются во внимании, какие расходники использовать и как не допустить типовых поломок. Материал основан на данных из открытых источников — инструкций, отзывов владельцев и технических описаний серии PK.
Конструкция и основные узлы, требующие обслуживания
Sahinler PK 35 — это трёхвалковый профилегиб с электромеханическим приводом. Вращение рабочих валков осуществляется через редуктор и цепную передачу. В отличие от более дорогих моделей с гидравликой, здесь нет маслостанции, фильтров и гидроцилиндров. Основные узлы, которые требуют внимания:
- Редуктор — червячный или цилиндрический (в зависимости от года выпуска). Отвечает за передачу крутящего момента от электродвигателя к валкам.
- Цепная передача — соединяет выходной вал редуктора с приводным валком. Со временем цепь вытягивается, звёздочки изнашиваются.
- Подшипниковые узлы валков — воспринимают радиальные и осевые нагрузки при гибке. В PK 35 используются закрытые подшипники качения.
- Регулировочные винты и направляющие — служат для настройки зазора между валками. При загрязнении или отсутствии смазки заедают.
- Электродвигатель — асинхронный, обычно 2,2–3 кВт. Требует проверки контактов и очистки от пыли.
- Кнопочный пост и концевые выключатели — отвечают за реверс и аварийную остановку.
Владельцы отмечают, что наиболее уязвимое место — цепная передача: при работе с толстостенными трубами цепь испытывает ударные нагрузки и может растянуться или порваться. Также часто выходят из строя подшипники промежуточного вала, если смазка не обновлялась долгое время.
Регламент обслуживания: периодичность и состав работ
Точного регламента от производителя в открытых источниках нет, но на основе опыта эксплуатации станков серии PK можно составить примерный график:
| Узел | Периодичность | Что делать |
|---|---|---|
| Цепная передача | Каждые 40–50 часов работы | Очистить от грязи, смазать цепной смазкой (например, Liqui Moly Kettenspray или аналог), проверить натяжение. |
| Редуктор | 1 раз в 3 месяца или после 200 часов | Проверить уровень масла, при необходимости долить. Замена масла — раз в год (рекомендуется трансмиссионное масло SAE 80W-90). |
| Подшипники валков | Каждые 100 часов | Проверить на люфт и нагрев. При наличии смазочных ниппелей — подать свежую смазку (Литол-24 или аналог). |
| Регулировочные винты | Ежесменно | Очистить от стружки и пыли, смазать машинным маслом. |
| Электродвигатель | 1 раз в месяц | Продуть сжатым воздухом обмотки, проверить клеммную коробку на окисление. |
| Концевые выключатели | 1 раз в месяц | Проверить срабатывание, очистить контакты. |
Владельцы рекомендуют после каждой смены удалять металлическую стружку и пыль с направляющих и винтов — это предотвращает задиры. Если станок работает в интенсивном режиме (более 8 часов в сутки), периодичность смазки цепной передачи стоит сократить до 20–30 часов.
Расходные материалы и смазки
Для обслуживания Sahinler PK 35 потребуется минимальный набор расходников:
- Масло для редуктора — трансмиссионное SAE 80W-90 (GL-4 или GL-5). Объём картера — около 1,5–2 литров (уточняется по паспорту).
- Смазка для цепной передачи — аэрозольная цепная смазка (Kettenspray) или консистентная смазка типа Литол-24 (наносится кистью).
- Смазка для подшипников — Литол-24, ЦИАТИМ-201 или аналогичная водостойкая смазка.
- Масло для направляющих и винтов — обычное индустриальное масло И-20 или И-30.
- Очиститель — керосин или WD-40 для промывки цепей и резьбовых соединений.
Важно: не рекомендуется использовать моторное масло для смазки цепной передачи — оно слишком жидкое и быстро вытекает, оставляя цепь сухой. Лучше применять специальные цепные смазки с хорошей адгезией.
Типовые неисправности и их причины
На основе отзывов владельцев и форумов можно выделить несколько характерных проблем:
Цепь соскакивает или рвётся
Основная причина — ослабление натяжения. При работе с трубами диаметром 30–35 мм и толщиной стенки 2–3 мм нагрузка на цепь максимальна. Если цепь не подтягивать, она начинает «хлопать» и может слететь со звёздочки. Решение: регулярно проверять натяжение (прогиб цепи не более 10–15 мм при нажатии рукой).
Стук в редукторе
Появляется при низком уровне масла или износе подшипников редуктора. Владельцы отмечают, что на станках серии PK редуктор может гудеть при работе на холодном масле зимой — это нормально, если звук исчезает после прогрева. Если стук постоянный — необходима разборка и дефектовка.
Заклинивание регулировочных винтов
Происходит при попадании стружки и окалины на резьбу. Винты перестают вращаться, и настроить зазор между валками становится невозможно. Профилактика: очистка и смазка после каждой смены. Если винт уже заклинило — его откручивают с помощью проникающей смазки (WD-40) и лёгких ударов молотка через медную проставку.
Перегрев подшипников валков
Причина — отсутствие смазки или её загрязнение. Подшипники нагреваются, появляется люфт, и валок начинает бить. Если вовремя не заменить подшипник, изнашивается посадочное место в корпусе. Ремонт в таком случае сложный — требуется расточка и установка ремонтной втулки.
Что можно сделать своими силами, а когда вызывать сервис
Большинство операций по обслуживанию PK 35 доступны механику на производстве без специального инструмента:
- Самостоятельно: замена и натяжение цепи, замена масла в редукторе, смазка подшипников и направляющих, замена концевых выключателей, очистка электродвигателя.
- Требуется сервис: замена подшипников редуктора (необходим съёмник и пресс), ремонт резьбовых соединений корпуса, замена изношенных звёздочек (нужна запрессовка), ремонт электродвигателя (перемотка обмоток).
Владельцы отмечают, что при замене цепи важно установить цепь того же шага (обычно 12,7 мм или 15,875 мм) и длины. Использование цепи от другого станка может привести к ускоренному износу звёздочек.
Ошибки обслуживания, которые приводят к поломкам
На основе анализа отзывов и форумов можно выделить несколько типовых ошибок:
- Игнорирование смазки цепной передачи. Цепь работает «на сухую», быстро вытягивается и рвётся. В запущенных случаях изнашиваются зубья звёздочек, и их приходится менять.
- Перетяжка цепи. Излишнее натяжение создаёт нагрузку на подшипники редуктора и приводного вала, что приводит к их преждевременному выходу из строя.
- Заливка масла не той вязкости. Использование моторного масла 10W-40 вместо трансмиссионного приводит к повышенному шуму и износу червячной пары (если редуктор червячный).
- Работа без нагрузки на холостом ходу. Длительная работа без заготовки приводит к перегреву подшипников валков из-за отсутствия отвода тепла через деталь.
- Попытка гнуть трубу с толщиной стенки больше допустимой. Это вызывает перегрузку цепной передачи и редуктора, возможен срыв шпонок на валу.
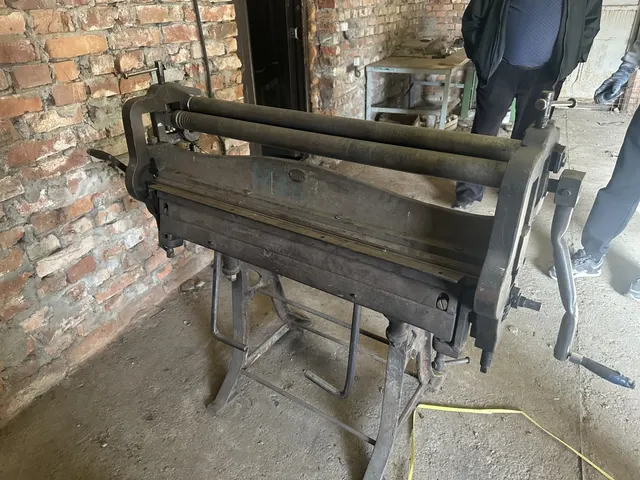
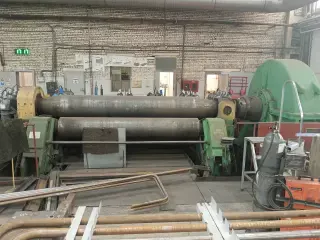
Чтобы разобрать это на реальном примере, возьмём один из Sahinler PK 35, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: Sahinler PK 35 на площадке. Станок б/у, в рабочем состоянии, находится в Турции. Цену, год выпуска и комплектацию уточняем по запросу.
Сравнение с аналогами: что выбрать для обслуживания
Если вы рассматриваете покупку профилегиба, полезно сравнить PK 35 с другими станками по критериям обслуживания. В таблице ниже приведены основные отличия.
| Параметр | Sahinler PK 35 | Аналог (гидравлический) | Аналог (ручной) |
|---|---|---|---|
| Тип привода | Электромеханический | Гидравлический | Ручной (винтовой) |
| Сложность обслуживания | Средняя (цепь, редуктор) | Высокая (маслостанция, фильтры, цилиндры) | Низкая (только смазка винтов) |
| Основные расходники | Цепь, масло редуктора, смазка | Масло гидравлическое, фильтры, уплотнения | Смазка для винтов |
| Типовые поломки | Износ цепи, подшипников | Течь масла, отказ клапанов | Износ резьбы винтов |
| Возможность ремонта своими силами | Высокая (до 80% работ) | Средняя (требуется специнструмент) | Высокая |
| Стоимость обслуживания в год | Низкая (до 5–7 тыс. руб.) | Средняя (15–20 тыс. руб.) | Минимальная (до 1 тыс. руб.) |
Как видно из таблицы, PK 35 занимает промежуточное положение: он производительнее ручного станка, но проще и дешевле в обслуживании, чем гидравлические модели. Однако для поддержания его в рабочем состоянии требуется регулярный контроль цепной передачи и редуктора.
Выводы
Sahinler PK 35 — надёжный станок для гибки труб и профилей, но его долговечность напрямую зависит от качества обслуживания. Основные узлы, требующие внимания: цепная передача, редуктор, подшипники валков и регулировочные винты. Регламент включает ежесменную очистку, еженедельную смазку цепи и ежемесячную проверку масла. Типовые ошибки — работа без смазки цепи, перетяжка цепи и использование неподходящего масла. При своевременном обслуживании станок может работать без капитального ремонта 10–15 лет. Если вы планируете приобрести такой станок, обязательно проверяйте состояние цепи, подшипников и редуктора перед покупкой.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге