Слабые места линии подачи Россия АСП-4: что проверить перед покупкой
Россия АСП-4 · Четырёхсторонние · Редакция Промсделки · чтение 4 мин · обновлено 31.10.2026
Линия автоматической подачи АСП-4 производства «Россия» предназначена для синхронной подачи заготовок в четырёхсторонний продольно-фрезерный станок. Согласно паспортным данным, линия рассчитана на заготовки длиной от 2,5 до 4 м, шириной 70–130 мм и толщиной 12–20 мм. В состав входят подающий транспортёр (1,1 кВт), разгонный модуль (4 кВт) и приёмный транспортёр (0,09 кВт). Скорость подачи заготовки — до 22 м/мин, разгонного модуля — до 102 м/мин, транспортёра — до 8 м/мин.
Специализированных отзывов владельцев именно на эту модель в открытых источниках практически нет, поэтому анализ слабых мест проведён на основе типовой конструкции аналогичных линий подачи (уровень «тип оборудования»). Ниже — узлы, которые требуют особого внимания при осмотре.
Таблица типичных неисправностей АСП-4
| Узел | Когда подходит (норма) | Риск (при износе) | Что проверить |
|---|---|---|---|
| Цепи и звёздочки транспортёров | Цепь натянута, провисание не более 10 мм на нижней ветви | Рывки, заклинивание, остановка линии. Скорость подачи падает ниже 22 м/мин | Осмотреть провисание, провернуть ленту вручную, оценить равномерность хода |
| Синхронизация приводов | Заготовки идут с равными интервалами, без упоров и разрывов | Сколы на деталях, перегрузка привода 4 кВт, сбои в работе станка | Подать 3–5 заготовок, замерить интервалы на выходе с каждого модуля |
| Прижимные и подающие ролики | Ролики эластичные, без трещин, обеспечивают подачу до 60 м/мин | Проскальзывание, заготовка 12 мм не подаётся, царапины на детали | Осмотреть поверхность на трещины и «засаливание», проверить усилие прижима |
| Электрика и частотные преобразователи | Все три мотора (1,1 / 4 / 0,09 кВт) запускаются без ошибок | Остановка линии, ошибки на контроллере, нештатные режимы | Включить линию, проверить нагрев шкафа, просмотреть журнал ошибок |
| Направляющие и опорный стол | Зазор щупа 0,1 мм, заготовка 130 мм входит без люфта | Люфт, неточный вход в станок, задиры на нижней плоскости заготовки | Щупом проверить зазоры, осмотреть плоскость стола на ступеньки |
1. Цепи и звёздочки транспортёров
Проблема. Цепная передача — классическое слабое место длинных транспортёров. Из-за неравномерной нагрузки цепи растягиваются, звёздочки вырабатываются. Для АСП-4, работающей с заготовками до 4 м, длина цепей значительная, и износ накапливается быстрее.
Как проявляется. При осмотре обращают внимание на провисание цепи на нижней ветви. Если цепь можно отвести от звёздочки более чем на половину высоты зуба — ресурс передан. Вращают ленту вручную. Рывки и заедания указывают на износ.
Проверка. Вращают ленту вручную. Рывки и заедания указывают на износ. Замена цепей и звёздочек — несколько десятков тысяч рублей.
2. Синхронизация приводов
Проблема. Три независимых привода (подающий 1,1 кВт, разгонный 4 кВт, приёмный 0,09 кВт) должны работать согласованно. Расогласование приводит к упорам заготовок. Для линии, рассчитанной на скорость подачи до 60 м/мин, синхронизация модулей критична.
Как проявляется. При работе линии заготовки либо сталкиваются, либо между ними образуются большие разрывы. Это приводит к сбоям в работе станка и сколам на деталях.
Проверка. Подают несколько заготовок и смотрят на ритмичность. Диагностика и настройка частотных преобразователей. Замена датчика обратной связи.
3. Прижимные и подающие ролики
Проблема. Резиновое покрытие роликов со временем дубеет или истирается. Для АСП-4, работающей с тонкими заготовками (от 12 мм), износ роликов критичен — заготовка может просто не войти в станок.
Как проявляется. Заготовка скользит, не доходит до станка. На поверхности детали остаются царапины.
Проверка. Осматривают поверхность ролика. Если она блестящая и твёрдая — ролик «засален» и не обеспечивает нужного трения. Перерезинивание или замена.
4. Электрика и автоматика
Проблема. Частотные преобразователи и датчики чувствительны к скачкам напряжения и пыли. В линии три мотора (1,1 кВт, 4 кВт, 0,09 кВт), каждый со своим управлением. Выход из строя преобразователя разгонного модуля (4 кВт) сразу останавливает линию.
Как проявляется. Ошибки на пульте, остановка линии, нештатные режимы.
Проверка. Включают линию, смотрят на нагрев шкафа управления — перегрев указывает на плохой контакт или скорую поломку. Просматривают журнал ошибок контроллера. Типичная причина отказов — скачки напряжения в сети 380 В.
5. Направляющие и опорный стол
Проблема. Механический износ направляющих планок и опорного стола. Для заготовок шириной 70–130 мм точность направления особенно важна — люфт в 0,5 мм на входе в станок даёт брак на выходе.
Как проявляется. Люфт заготовки, неточный вход в станок, задиры на нижней плоскости.
Проверка. Щупом проверяют зазоры между направляющими и эталонной заготовкой. Если щуп 0,2 мм проходит — планки требуют замены или фрезеровки. Сам стол со временем вырабатывается, появляются ступеньки. Восстанавливают фрезерованием плоскости.
Резюме и реальный экземпляр на рынке
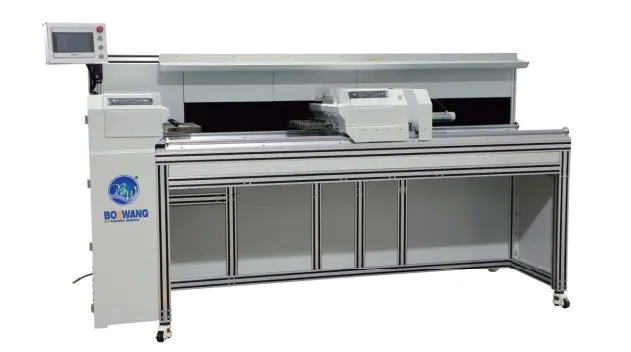
Чтобы разобрать это на реальном примере, возьмём один из АСП-4, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: АСП-4 на площадке.
Данный экземпляр находится в Москве. Цена — 2 563 800 рублей. Состояние продавцом не указано, что добавляет риски — без осмотра по перечисленным выше узлам принимать решение о покупке не стоит. На фотографиях видна общая компоновка линии, однако детального осмотра цепей и роликов фото не дают. При осмотре в первую очередь стоит обратить внимание на состояние цепей транспортёров и работу разгонного модуля.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге