Обслуживание линии автоматической подачи АСП-4: что нужно знать
Россия АСП-4 · Четырёхсторонние · Редакция Промсделки · чтение 5 мин · обновлено 31.10.2026
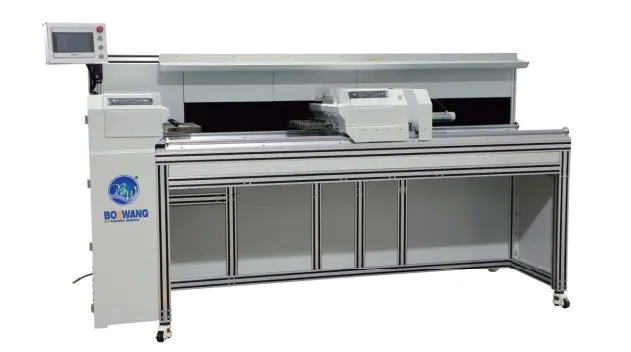
Линия автоматической подачи АСП-4 предназначена для подачи заготовок в четырёхсторонний продольно-фрезерный станок. В паспортных данных указаны следующие параметры: длина заготовок от 2500 до 4000 мм, ширина от 70 до 130 мм, толщина от 12 до 20 мм. Скорость подачи заготовки достигает 22 м/мин, разгонного модуля — до 102 м/мин, транспортёра — до 8 м/мин. Линия состоит из подающего транспортёра (1,1 кВт), приёмного транспортёра (0,09 кВт) и разгонного модуля (4 кВт). Работает от сети 380 В, 50 Гц. При такой конфигурации скорость транспортировки может достигать 60 м/мин, что предъявляет повышенные требования к узлам линии.
Чтобы разобрать это на реальном примере, возьмём один из АСП-4, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/liniya-avtomaticheskoy-podachi-v-chetyrehstoronniy-stanok-asp-4-zagotovka-do-4-m/.
Узлы, требующие внимания
Из-за отсутствия в открытых источниках подробного регламента по АСП-4, информацию об обслуживании приходится собирать из общей практики эксплуатации подобных линий подачи и из паспортных данных самой модели. Основные узлы, которые рано или поздно потребуют вмешательства:
- Подающий транспортёр (1,1 кВт). Отвечает за захват и перемещение заготовки. В его конструкции обычно применяются роликовые или цепные механизмы. Износ подшипников опорных роликов, растяжение цепи, износ зубьев звёздочек — наиболее частые проблемы.
- Разгонный модуль (4 кВт). Самый мощный узел, отвечающий за разгон заготовки до высокой скорости (до 102 м/мин). Здесь критичны состояние ремённой или цепной передачи, подшипники валов и надёжность тормозной системы. При такой мощности малейший дисбаланс вызывает вибрацию.
- Приёмный транспортёр (0,09 кВт). Несмотря на малую мощность, этот узел воспринимает заготовку на высокой скорости. Часто страдает от ударов — выходят из строя направляющие, изнашиваются ленты или ролики.
- Электрика и датчики. На линии установлены концевые выключатели, датчики положения заготовки, частотные преобразователи. Загрязнение датчиков опилками — частая причина ложных остановок.
Регламент обслуживания
Владельцы аналогичных линий отмечают, что чёткий регламент производителя обычно включает следующие позиции (в пересчёте на моточасы):
- Ежесменно: визуальный осмотр транспортёров, проверка натяжения цепей/ремней, очистка датчиков и направляющих от опилок, прослушивание подшипников на посторонние шумы.
- Еженедельно: смазка подшипников и шарнирных соединений, проверка уровня масла в редукторах (если они есть), осмотр электрошкафа на предмет пыли и влаги.
- Ежемесячно: замер износа цепей и звёздочек, проверка состояния уплотнений, протяжка крепежа.
- Раз в квартал: замена масла в редукторах, замена фильтров (если установлены), ревизия тормозной системы разгонного модуля.
Конкретные интервалы лучше уточнять в паспорте на конкретный экземпляр, так как на практике они зависят от режима загрузки и типа обрабатываемой древесины.
Расходники и материалы
Для обслуживания АСП-4 потребуются:
- Цепи приводные (шаг зависит от года выпуска) и наборы звёздочек.
- Подшипники качения (типы 204, 205 или их аналоги — определяются по месту).
- Ремни клиновые или плоские для разгонного модуля.
- Смазки: литиевая консистентная (например, Литол-24) для подшипников, цепная смазка-аэрозоль для открытых цепей, масло индустриальное И-20 для редукторов.
- Кабели и датчики (концевые выключатели, индуктивные датчики) при выходе из строя.
Большая часть расходников стандартна и доступна у поставщиков промышленных комплектующих.
Что делают сами, а что — сервис
Опытные механики на производстве обычно берут на себя:
- регулировку натяжения цепей и ремней;
- замену подшипников, цепей, ремней;
- очистку и продувку датчиков;
- протяжку болтовых соединений.
Специализированный сервис вызывают для:
- ремонта редукторов и замены шестерён;
- перемотки или замены электродвигателей;
- перепрограммирования частотных преобразователей;
- балансировки валов разгонного модуля.
Самостоятельный ремонт электроники без соответствующей квалификации часто приводит к дорогостоящим поломкам.
Типичные ошибки обслуживания, приводящие к поломкам
Изучение отзывов и форумов по деревообрабатывающему оборудованию позволяет выделить следующие ошибки:
- Пренебрежение ежесменной очисткой датчиков. Опилки на оптике датчика положения заготовки приводят к потере сигнала и остановке линии. Иногда это ложно интерпретируют как отказ контроллера и меняют целый блок.
- Экономия на цепной смазке. Шарниры цепи работают в условиях абразива (опилки). Без регулярной смазки цепь вытягивается за 2–3 месяца, звёздочки изнашиваются, появляется люфт, который бьёт по подшипникам.
- Игнорирование вибрации разгонного модуля. Вибрация на скоростях выше 80 м/мин — первый признак дисбаланса или износа подшипников. Продолжение работы разрушает редуктор и двигатель.
- Несвоевременная замена ремней. Проскальзывание ремня разгонного модуля ведёт к неравномерной подаче заготовки, что отражается на качестве фрезерования (ступеньки, волны).
- Использование нештатных смазок. Применение густой смазки в редукторы, рассчитанные на жидкое масло, перегревает редуктор и выводит его из строя.
Сравнительная таблица: риски при разных режимах
Чтобы лучше оценить, на что обращать внимание при осмотре, полезно сопоставить тип обрабатываемых заготовок с вероятными проблемами.
| Режим / тип заготовок | Риск | Что проверить |
|---|---|---|
| Длинные заготовки (3–4 м) на высокой скорости (22 м/мин) | Повышенный износ цепи подающего транспортёра, растяжение звеньев | Натяжение цепи, износ втулок и роликов; люфт в звёздочках |
| Короткие заготовки (2,5–3 м) с частыми переходами | Ударные нагрузки на приёмный транспортёр, смещение направляющих | Состояние упоров, резиновых демпферов; центровка приёмного транспортёра |
| Толстые заготовки (18–20 мм) — работа на пределе | Перегрузка разгонного модуля, пробуксовка ремня | Проверка натяжения ремня, температура корпуса редуктора; нагрев двигателя |
| Тонкие заготовки (12–14 мм) — неустойчивость при подаче | Зависание, заклинивание в направляющих, ложные срабатывания датчиков | Зазоры между роликами, чистота датчиков; регулировка боковых прижимов |
Вывод
Обслуживание АСП-4 складывается из трёх составляющих: ежесменный контроль, своевременная смазка и замена изнашиваемых деталей по фактическому состоянию. Модель не содержит уникальных узлов, но высокие скорости требуют особого внимания к разгонному модулю и датчикам. Большинство операций могут выполнять штатные механики, а сложный ремонт электроники и редукторов лучше доверить сервисной бригаде. Типичная ошибка — откладывать замену цепей и ремней до их полного разрушения, что влечёт за собой повреждение звёздочек и валов.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге