Как выбрать ПГД-400 б/у: что проверить перед покупкой
ООО «Завод ЭНЕРГОТЕХ» ПГД-400 · Горбыльные и делительные · Редакция Промсделки · чтение 14 мин · обновлено 12.11.2026
Станок горбыльно-перерабатывающий ПГД-400 производства ООО «Завод ЭНЕРГОТЕХ» (в каталогах также проходит как «ТРИУМФ» ПГД-400) — распространённый аппарат для переработки горбыля на небольших и средних лесопилках. Он берёт горбыль сечением до 400×150 мм, распускает его одной пилой на заготовки длиной 150–500 мм и выбрасывает их на приёмный стол. Оборудование простое, но покупка б/у экземпляра требует внимательной проверки: многие узлы здесь работают в жёстком режиме с опилками и влажной древесиной, поэтому мелкий дефект при осмотре может обернуться дорогим ремонтом.
Ниже — практический разбор того, что проверять на холодном станке, после прогрева и под нагрузкой, что считать нормой, что должно насторожить и чем это грозит. Отдельно разберём комплектность и список признаков, при которых от покупки лучше отказаться.
Кратко о конструкции ПГД-400
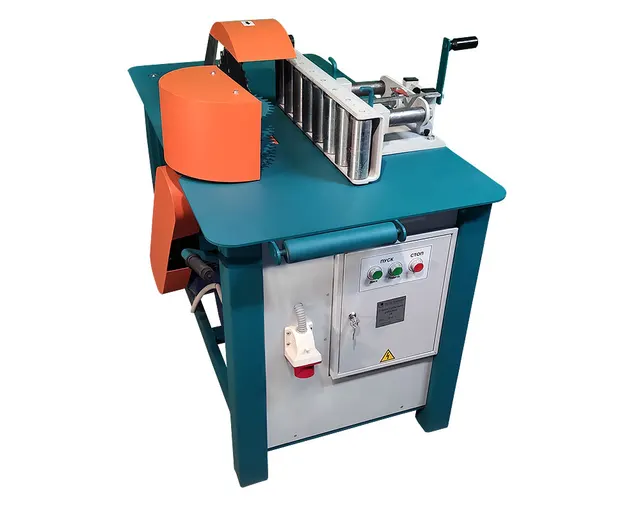
Чтобы разобрать сказанное на реальном примере, возьмём одну из позиций каталога: Станок горбыльно-перерабатывающий ТРИУМФ ПГД-400. Дальше - фотографии этого экземпляра.

Станок горбыльно-перерабатывающий ТРИУМФ ПГД-400 - фото 1 из 1 в карточке продавца
ПГД-400 — автоматический станок с одной пилой диаметром 450 мм. Пилный вал вращается от двигателя 5,5 кВт, частота вращения вала 3000 об/мин. Каретка с пилой перемещается электромеханически с плавной регулировкой, привод перемещения — 0,75 кВт. Подача горбыля — встроенным цепным транспортером длиной 4 м, привод транспортера — 1,1 кВт. Общая мощность станка 7,35 кВт, питание — от обычной трёхфазной сети. Длину получаемого материала задают электронно-цифровым блоком; оператор обслуживает станок один.
Отличительная особенность ПГД-400 — электромеханический прижим заготовки и уменьшенный диаметр пилы по сравнению со многими горбыльными станками, которые используют пилы 500–600 мм. Производительность по отзывам владельцев сильно зависит от сырья и оператора; в хороших условиях за смену напиливают до 10 кубов готовой продукции за 2 часа, но это не гарантированный показатель, а скорее верхняя граница при удачном горбыле и налаженной подаче.
Что проверить в первую очередь
Первичный осмотр на холодном станке определяет, стоит ли вообще углубляться в детальную диагностику. Здесь проверяют состояние базовых элементов, которые принимают на себя основные нагрузки.
Пилный вал и подшипниковые узлы
Что проверять. Состояние пильного вала: биение, люфт, состояние подшипников, посадку пилы.
Как проверять. На холодном станке снимите защитный кожух пилы. Попробуйте покачать пилу за корпус в радиальном и осевом направлениях — люфт ощущается рукой. Если есть возможность, закрепите индикатор часового типа на станине и проверьте биение посадочной шейки вала и боковые биения пилы. Прокрутите вал вручную за пилу — он должен вращаться равномерно, без заеданий, рывков и посторонних звуков. Проверьте состояние посадочных мест под подшипники — на них не должно быть следов проворота, коррозии, рисок.
Что считать нормальным. Лёгкий нагрев подшипников после работы — обычное явление, но на холодном станке излишнего шума, щелчков и стука быть не должно. Биение пилы в пределах десятых долей миллиметра допустимо, но лучше ближе к нулю.
Что должно насторожить. Радиальный или осевой люфт пильного вала, гул или вой подшипников при ручном провороте, пятна коррозии на валу, забоины на конусе (или посадке) пилы, кривая посадка пилы.
Чем это грозит. Люфт вала вызывает биение пилы, из-за чего пропил получается неровным («винтом»), быстро перегревается и рвётся пила, увеличивается нагрузка на остальные узлы. Замена подшипников пильного вала на ПГД-400 — работа не слишком дорогая, но если посадочные места выбиты, потребуется ремонт вала или его замена, а это уже счёт на десятки тысяч рублей.
Направляющие каретки
Что проверять. Направляющие, по которым ходит каретка с пилой, и саму каретку — состояние сопряжённых поверхностей, люфты, износ.
Как проверять. Вручную переместите каретку по всей длине хода. Движение должно быть равномерным, без рывков и «ступеньек». Посмотрите на направляющие сверху и сбоку: нет ли выработки, задиров, рисок, вмятин, следов ударов. Проверьте зазоры между кареткой и направляющими — в разных точках хода они не должны меняться.
Что считать нормальным. Небольшой светлый след от контакта на направляющих — норма; он свидетельствует о том, что каретка реально работала, но без эксцессов. Равномерный износ без задиров допустим.
Что должно насторожить. Выработка в средней части направляющих, задиры, вмятины, изменение цвета металла (синева — следствие перегрева). Особенно опасны ступеньки на стыках направляющих, если они составные.
Чем это грозит. Люфт каретки даёт отклонение пилы, размеры заготовок «плывут», качество пропила резко падает. Реставрация направляющих — одна из самых дорогих операций на таком станке: шлифовка, наплавка или замена с последующей шабровкой. Если выработка глубокая, дешевле может оказаться поиск другого станка.
Винт (шпиндель) перемещения каретки
Что проверять. Ходовой винт, гайку, люфты в передаче «винт-гайка», состояние опор винта.
Как проверять. На холодном станке прокрутите вручную конец винта или включите электромеханический привод перемещения на малой скорости, если позволяют условия. Оцените люфт, поочерёдно меняя направление движения на коротких ходах. Слушайте звуки: равномерный шум привода — норма, стук, щелчки, хруст — повод для беспокойства. Осмотрите винт по длине: нет ли износа витков в средней части (частая выработка при работе вхолостую или при подаче в зоне пилы).
Что считать нормальным. Небольшой осевой люфт в пределах, не влияющих на точность позиционирования. Винт с равномерным следом износа по рабочей зоне — норма.
Что должно насторожить. Резкий люфт при смене направления, закусывание винта в какой-то точке хода, выкрашивание витков, следы перегрева, грязный чёрный консистент с металлической пылью.
Чем это грозит. Люфт в винтовой паре напрямую влияет на длину отрезаемых заготовок и на повторяемость позиционирования. Износ витков в одном месте приводит к «провалу» каретки в этой зоне, появляются рваные пропилы. Замена ходового винта в сборе с гайкой — одна из дорогих позиций, особенно если винт нестандартный.
Электромеханический прижим
Что проверять. Прижимной ролик или прижимную планку, пневмо- или электромеханический привод прижима, износ рабочих поверхностей.
Как проверять. Включите станок в тестовом режиме (без подачи горбыля) и проверьте, что прижим опускается и поднимается без заеданий. Оцените усилие прижима — слабый прижим не удержит горбыль, сильный может оставлять вмятины. Осмотрите поверхность прижимного элемента: равномерный износ нормален, выработка в виде канавки — признак перекоса.
Что считать нормальным. Плавный ход прижима, одинаковое усилие по ширине стола, отсутствие заклинивания.
Что должно насторожить. Перекос прижима, односторонний износ, заедание в какой-то точке, дребезжание при работе. Если прижим приводится электромеханикой, проверьте отсутствие посторонних звуков в редукторе.
Чем это грозит. Недостаточный прижим — это риск выброса горбыля из зоны пиления и обратного удара. Прижим — узел безопасности и качества. Перекосный прижим деформирует детали и изнашивает направляющие каретки из-за перераспределения усилий.
Как проверять станок в работе
Холодный осмотр показывает лишь половину картины. Обязательно требуйте запуска станка в рабочем режиме — только так проверяются нагрев, поведение под нагрузкой и электроника.
Холостой ход и прогрев
Запустите станок на холостом ходу, дайте поработать 10–15 минут. За это время проверьте равномерность вращения пилы, отсутствие посторонних вибраций и шумов. На ПГД-400 рабочие обороты пильного вала — 3000 об/мин, поэтому и на холостом ходу вал раскручивается до рабочих оборотов; прислушайтесь к подшипникам — они не должны выть или «шоркать». Проверьте работу транспортера — цепь должна идти плавно, без рывков и посторонних стуков.
После прогрева проверьте нагрев электродвигателей — пильного (5,5 кВт), перемещения каретки (0,75 кВт) и транспортера (1,1 кВт). Двигатель должен быть тёплым, но не горячим, без запаха горелой изоляции и без сильной вибрации.
Проверка под нагрузкой
Если есть возможность, попросите продавца дать пробную подачу горбыля. Идеально — если есть два-три горбыля разной толщины и влажности. Распустите их от начала до конца, наблюдая за работой станка.
Что проверять под нагрузкой. Поведение пилы в пропиле — не «уводит» ли её; качество поверхности пропила; легкость прохождения горбыля через прижим; равномерность подачи; точность выхода заготовок по длине; стабильность позиционирования каретки. Измерьте несколько заготовок рулеткой или штангенциркулем — все они должны быть одинаковой длины в пределах допустимого разброса.
Что считать нормальным. Прямолинейный пропил без «винта», чистая поверхность без сильных рваных участков, заготовки одной длины, отсутствие вибраций и перегрузок по звуку двигателя.
Что должно насторожить. Высокая вибрация станка, тряска, быстрый нагрев узлов, выброс заготовок из-под прижима, заклинивание пилы, сильный запах горелого дерева (перегрев пилы), писк или другие звуки перегрузки. Если после двух-трёх пропилов станок заметно нагрелся или начал «подвывать» подшипниками — это тревожный признак.
Чем это грозит. Плохое поведение под нагрузкой — это не только некачественный пиломатериал на выходе. Это ускоренный износ всех узлов: подшипников, направляющих, привода каретки. Если на пробном пропиле станок ведёт себя плохо, дальше будет только хуже.
Система подачи и электроника
Проверьте настройку длины заготовок с электронно-цифрового блока управления. Смените параметр на другое значение, например со 300 на 400 мм, и прогоните холостой цикл — каретка должна переместиться на новое значение. Проверьте работу цифрового индикатора и кнопок. Неисправности электроники на ПГД-400 встречаются чаще, чем хотелось бы, особенно у станков, работавших в сырых цехах.
Осмотрите электрический шкаф: нет ли следов окисления на контактах, подгоревших клемм, обгоревших проводов, грязи и опилок внутри. Обилие опилок внутри шкафа — признак того, что станок не обслуживали должным образом.
Какие узлы дорого обходятся в ремонте
Владельцы ПГД-400, делясь опытом на форумах, отмечают, что при всех достоинствах станок требователен к обслуживанию. Самые затратные статьи ремонта — следующие.
Направляющие каретки. Их износ — самый дорогой сценарий. Направляющие у станков этого типа — не дешёвый расходник; их восстановление требует шлифовки, наплавки, шабровки или полной замены. Стоимость ремонта может доходить до 30–50% цены такого б/у станка.
Ходовой винт и гайка перемещения каретки. Точная винтовая пара — вторая по стоимости позиция. Износ витков, люфт и выкрашивание требуют замены винта, иногда в сборе с гайкой. Это тоже дорого и сразу бьёт по главной функции станка — точному позиционированию длины.
Подшипниковые узлы пильного вала. Они дешевле, но их замена трудоёмка. Если посадочные места вала повреждены — вал придётся менять. При частой работе на влажной древесине подшипники страдают в первую очередь.
Транспортер с цепной передачей. Цепь, звёздочки, натяжное устройство — если их вовремя не смазывали и не регулировали, износ происходит быстро. Замена цепи умеренно дорога, но если износились звёздочки и потянуло вал — уже серьёзнее.
Электроника. Блок управления и цифровая индикация. Электронно-цифровая система управления — «мозг» станка. Ремонт блока управления зависит от того, насколько модульная построена логика. Найти оригинальные платы к б/у станку может быть отдельной задачей, иногда приходится заказывать или восстанавливать, что затратно по срокам.
Если при осмотре вы обнаружили совокупный износ в нескольких дорогих узлах, рассчитывайте стоимость ремонта и сравнивайте с ценой, которую просит продавец. Нередко выгоднее искать другой экземпляр.
Комплектность: что должно быть в наличии
Чтобы разобрать вопрос комплектности на реальном примере, возьмём один из ПГД-400, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/stanok-gorbylno-pererabatyvayuschiy-triumf-pgd-400/.
У представленного экземпляра в каталоге нет указания года выпуска и состояния, цена — 605 900 руб., местонахождение — Москва. Комплектность на фото и в описании полностью не раскрыта, поэтому перед осмотром стоит отдельно уточнять состав поставки.
Для ПГД-400 стандартная комплектация обычно включает: сам станок с пильным блоком и кареткой, цепной транспортер 4 м, электромеханический прижим, электронно-цифровой блок управления мощностью пильного двигателя 5,5 кВт, привод перемещения каретки 0,75 кВт, привод транспортера 1,1 кВт. Вспомогательные элементы — защитные кожухи, направляющие, комплект крепежа — должны быть на месте.
При осмотре обязательно проверьте наличие всех трёх электродвигателей и их рабочих характеристик: пильный 5,5 кВт, перемещение каретки 0,75 кВт, транспортер 1,1 кВт. Если какого-то двигателя нет или он заменён на аналог меньшей мощности — это риск: станок будет недобирать по производительности или работать с перегрузкой.
Что уточнять по комплектности
Спросите у продавца, есть ли в комплекте запасные пилы, паспорт станка, руководство по эксплуатации, ключи и оснастка для обслуживания. Наличие паспорта и инструкции — хороший знак: у станка, который нормально обслуживали, обычно сохраняются документы. Отсутствие руководства не критично, но затруднит поиск информации по регулировкам и электросхеме.
Осмотрите фотографии и при осмотре сверьте номер станка с данными паспорта, если он есть. Номер на табличке и в документах должен совпадать. Если продавец не может внятно ответить на вопросы по комплектности, это повод крепко задуматься.
Допустимые недостатки б/у станка
Идеально сохранившегося ПГД-400 после интенсивной работы на лесопилке не бывает, поэтому важно отделять допустимый износ от критических дефектов.
К допустимым недостаткам можно отнести: потёртости краски, царапины на станине, незначительные следы коррозии на нерабочих поверхностях, небольшой равномерный износ направляющих, естественный износ рабочей поверхности прижима, мелкие вмятины на защитных кожухах, следы смазки на узлах. Всё это не влияет на работоспособность и не требует немедленных вложений.
Нормально, если транспортерная цепь имеет небольшой провис — это регулируется натяжным устройством. Слегка загрязнённые опилками узлы — тоже нормально, но при условии, что грязь сухая и не спрессована в труднодоступных местах до состояния абразива.
Допустимый износ подшипников, если он не приводит к люфту и шуму, может быть оставлен в эксплуатации ещё на какое-то время. Но заложите в бюджет замены на ближайшие несколько месяцев — лучше перезаложить, чем внезапно остановить производство.
Тревожные признаки: когда лучше отказаться
Есть дефекты, которые делают покупку заведомо невыгодной. Перечислим их прямо.
Люфт и стук пильного вала. Если подшипники пильного вала воют, щёлкают или имеют радиальный люфт — это не «мелочь», а сигнал о возможном повреждении посадочных мест. Даже если вал придётся менять, это будет первой крупной тратой.
Сильный износ направляющих. Задиры, вмятины, ступеньки на ходу каретки, неравномерный зазор по длине хода — этот узел ремонтируется дорого. Если направляющие изношены настолько, что каретку перекашивает, откажитесь.
Выработка ходового винта. Люфт в винтовой паре, закусывание в одной точке — проблема, которая будет только прогрессировать. Замена винта с гайкой может оказаться сопоставима с суммой, которую вы хотите заплатить за сам станок.
Следы пожара. Обгоревшая изоляция проводов, запах горелой проводки, потемневшие клеммы — указывают на серьёзный отказ электрооборудования или перегрев. Такой станок может «умереть» в первый же месяц.
Неравномерный распил под нагрузкой. Если на пробном пропиле станок даёт волну, ведёт пилу, зажимает заготовку — это не временная настройка, а комплекс проблем: износ узлов, деформация станины, плохая геометрия. Диагностику настоящей причины придётся делать за свой счёт.
Полное отсутствие документов и несовпадение номеров. Один из главных «красных флагов». Если станок числится в другом месте, имеет перебитые номера или вообще без таблички — юридические риски покупки становятся значительными.
Откажитесь также от станка, у которого не работает электронно-цифровое управление длиной: это ключевая опция, а ремонт блока может затянуться. Никакие скидки не оправдают постоянных проблем с электрикой.
Короткий чек-лист осмотра ПГД-400
Холодный станок
- Проверить отсутствие люфта и стука пильного вала.
- Осмотреть направляющие каретки на выработку, задиры, вмятины.
- Прокрутить ходовой винт по всей длине — без закусываний и стуков.
- Проверить электромеханический прижим на плавность хода и перекосы.
- Проверить состояние транспортерной цепи и звёздочек — без явного износа.
- Сверить номер станка с паспортом, проверить комплектность.
- Осмотреть электрический шкаф на предмет грязи, окислов, подгоревших клемм.
После прогрева (холостой ход)
- Равномерность вращения пилы без вибраций и посторонних звуков.
- Нагрев подшипников и двигателей — тёплые, но не горячие.
- Плавная работа транспортера без рывков.
- Работа электронно-цифрового блока, переключение длины заготовки.
Под нагрузкой
- Пробный распил минимум двух-трёх горбылей разной толщины.
- Качество пропила: плоскость, отсутствие волны и «винта».
- Стабильность длины заготовок по факту измерения.
- Поведение прижима: удержание горбыля без выбросов.
- Отсутствие перегрузки по звуку и запаху, равномерная вибрация.
Покупка б/у ПГД-400 — это по сути покупка состояния направляющих, ходового винта, подшипников пильного вала и электроники. Если эти четыре позиции в порядке, станок с большой вероятностью будет работать. Если хотя бы одна вызывает сомнение — не спешите, посчитайте стоимость ремонта и сравните с ценой. А лучше — посмотрите ещё один-два экземпляра: на рынке б/у горбыльно-перерабатывающих станков есть из чего выбирать, и спешка здесь обычно оборачивается лишними расходами.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге