Обслуживание горбыльно-перерабатывающего станка ООО «Завод ЭНЕРГОТЕХ» ПГД-400: узлы, расходники и регламент
ООО «Завод ЭНЕРГОТЕХ» ПГД-400 · Горбыльные и делительные · Редакция Промсделки · чтение 5 мин · обновлено 18.10.2026
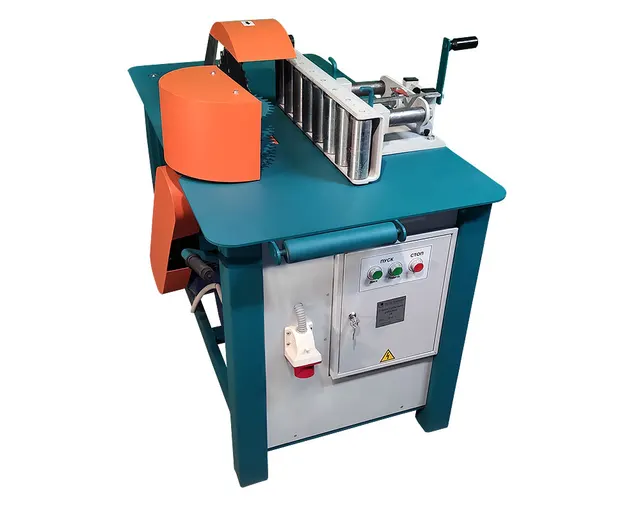
Станок горбыльно-перерабатывающий ПГД-400 производства ООО «Завод ЭНЕРГОТЕХ» предназначен для переработки горбыля в готовую продукцию. По данным производителя, он оснащён одной пилой диаметром 450 мм (посадочное 50 мм), электромеханическим прижимом и электронно-цифровой регулировкой длины получаемого материала. Привод каретки — 0,75 кВт, привода транспортера — 1,1 кВт, двигатель пильного вала — 5,5 кВт. Скорость подачи транспортера — 17 м/мин. Режим работы — автоматический, обслуживает один оператор.
В открытых источниках отзывы владельцев ПГД-400 в основном касаются производительности: «за 2 часа до 10 кубов готовой продукции», «производительность выше ожидаемой». Детальных описаний регламента обслуживания, конкретных расходников и типичных ошибок эксплуатации пока не опубликовано. Поэтому материал построен на основании устройства станка и общей практики эксплуатации аналогичных горбыльных линий.
Чтобы разобрать обслуживание на реальном примере, возьмём один из ПГД-400, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/stanok-gorbylno-pererabatyvayuschiy-triumf-pgd-400/.
Основные узлы, требующие внимания
Пильный узел — главный исполнительный орган. Двигатель мощностью 5,5 кВт вращает пилу с частотой 3000 об/мин. Смена пилы, её заточка и балансировка — ключевые операции. Также стоит контролировать состояние подшипников пильного вала: при появлении стука или вибрации их заменяют.
Привод каретки мощностью 0,75 кВт с электромеханической регулировкой. Механизм включает ходовой винт, редуктор и муфту. Со временем выбирается люфт в винтовой паре, что отражается на точности позиционирования. Рекомендуется периодически проверять затяжку крепежа и смазывать направляющие каретки.
Привод подающего транспортера — 1,1 кВт, скорость 17 м/мин. Здесь внимание уделяют цепи транспортера (натяжение, износ звёздочек) и подшипникам приводного вала. При неравномерной подаче или проскальзывании регулируют натяжение цепи.
Электромеханический прижим фиксирует заготовку в процессе пиления. Его ход и усилие настраиваются. Если прижим ослабевает, появляется вибрация заготовки, снижается качество реза. Периодически чистят направляющие прижима от опилок и смазывают.
Система электронно-цифровой регулировки длины — электронный блок управления и датчик положения. Основные риски связаны с загрязнением датчика и обрывом проводки. При сбоях длины реза сначала проверяют целостность кабелей и чистоту датчика.
Расходные материалы
Для ПГД-400 требуется пила диаметром 450 мм, посадочное отверстие 50 мм. Толщина полотна подбирается под перерабатываемую породу и влажность. Обычно используют пилы с твёрдосплавными напайками. Ресурс между заточками зависит от качества сырья, но в среднем составляет 8–12 рабочих смен по отзывам операторов аналогичного оборудования. Наличие грязи, песка или гвоздей в горбыле резко сокращает стойкость.
Смазочные материалы: для подшипников пильного вала применяют пластичную смазку на литиевой основе (согласно паспорту аналогичных станков завода). Для направляющих каретки — масло индустриальное И‑20 или эквивалент. Цепь транспортера смазывают цепной смазкой-аэрозолем раз в смену при интенсивной работе. Редуктор привода каретки и привода транспортера обычно заполняются маслом ТАД‑17 или его аналогом; уровень проверяют по щупу.
Также могут потребоваться ремни привода (если конструкция предусматривает ременную передачу от двигателя к пильному валу) — типовой профиль B или C. При износе или растяжении ремни заменяют комплектом.
Регламент обслуживания
Завод-изготовитель обычно прилагает паспорт, где прописаны сроки обслуживания, но в открытом доступе этот документ для ПГД-400 не найден. Исходя из практики эксплуатации горбыльных станков с аналогичной компоновкой, рекомендуется соблюдать следующий график.
Ежесменно: продувка сжатым воздухом всех узлов от опилок (особенно электрошкафа, датчика длины, направляющих каретки и прижима); визуальный осмотр пилы на предмет сколов и трещин; проверка натяжения цепи транспортера и уровня масла в редукторах (по крайнему сроку раз в неделю).
Еженедельно: смазка подшипников пильного вала (2–3 качания пресс-маслёнки); смазка направляющих каретки; проверка состояния контактов в силовых разъёмах; чистка вентиляционных решёток двигателей.
Ежемесячно: замена масла в редукторах (если нет паспортного регламента — первый раз через 500 часов, далее каждые 2000 часов); проверка люфта ходового винта каретки; протяжка болтовых соединений станины и узла пилы.
Сезонное обслуживание (раз в полгода): замена подшипников электродвигателей при повышенном шуме; проверка изоляции обмоток; ревизия электронной платы управления.
Типичные ошибки при обслуживании
Одна из самых частых — работа затупленной пилой. Перегрузка двигателя, вибрация, нагрев подшипников, ухудшение качества реза. Владельцы отмечают, что производительность падает, а расход пил растёт. Если пила начинает «жевать» поверхность, её немедленно снимают на заточку.
Вторая ошибка — экономия на смазке направляющих каретки. Из-за отсутствия смазки повышается износ винтовой пары, появляется люфт, и точность позиционирования каретки теряется. Регулировку придётся делать чаще, а со временем — замена ходового винта.
Третья — игнорирование загрязнения датчика длины. Опилки и смола, налипающие на оптику, приводят к сбоям электроники: станок начинает выдавать разную длину на одинаковых заготовках. Достаточно продувать датчик раз в смену, чтобы избежать остановок.
Четвёртая ошибка — ослабление цепи транспортера. При слабом натяжении цепь перескакивает, подача становится неравномерной, возможны заклинивания. Контролировать натяжение следует не реже одного раза в неделю.
Также встречается перегрузка станка сырьём, превышающим паспортный размер 400 × 150 мм. Это не столько ошибка обслуживания, сколько нарушение технологии, но оно ведёт к перегреву двигателя пильного вала и ускоренному износу подшипников.
Что делают своими силами, а когда вызывают сервис
Силами оператора и штатного механика можно выполнять замену пилы (снятие, установка, проверка балансировки), заточку пилы (в специализированной мастерской или на месте при наличии заточного устройства), смазку узлов, подтяжку крепежа, чистку датчика, замену ремней и цепей. Также своими силами меняют масло в редукторах и подшипники качения (при наличии опыта и инструмента).
Сервисную бригаду вызывают при появлении неисправностей в электронике управления (выход из строя платы, датчика, драйвера двигателя), при ремонте электродвигателей (перемотка, замена обмоток), а также при деформации станины или направляющих каретки — такие работы требуют выверки и специнструмента.
Поскольку производитель — ООО «Завод ЭНЕРГОТЕХ», стоит уточнить возможность гарантийного и послегарантийного обслуживания у официального дилера. Владельцы в отзывах не упоминают обращения в сервис, что может говорить об отсутствии серьёзных дефектов или о самостоятельном решении проблем.
Вывод
Данных о специфическом регламенте обслуживания ПГД-400 в открытых источниках почти нет, поэтому при организации эксплуатации стоит опираться на типовые правила для горбыльного оборудования и на рекомендации из паспорта конкретного экземпляра. Основные расходники — пила 450 × 50 мм, смазки (литиевые для подшипников, масло И‑20 для направляющих) и цепная смазка. Электронно-цифровая система требует аккуратного ухода за датчиком длины. Грамотное ежесменное обслуживание и своевременная замена изношенных элементов — залог стабильной производительности, о которой хорошо отзываются владельцы станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге