Обслуживание пресса SLH150-6GM: узлы, расходники и регламент
ООО «СТАНКОСИСТЕМЫ» SLH150-6GM · Прессы и ваймы · Редакция Промсделки · чтение 5 мин · обновлено 19.10.2026
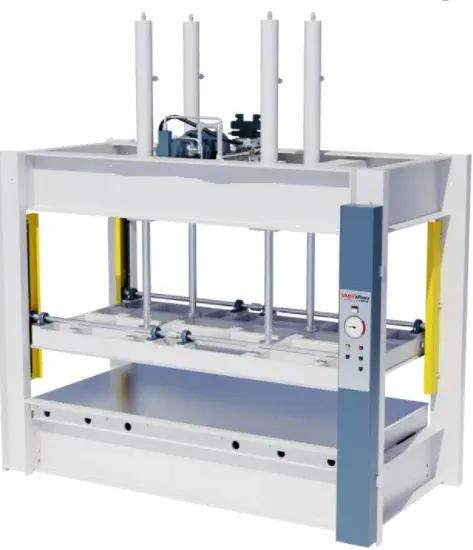
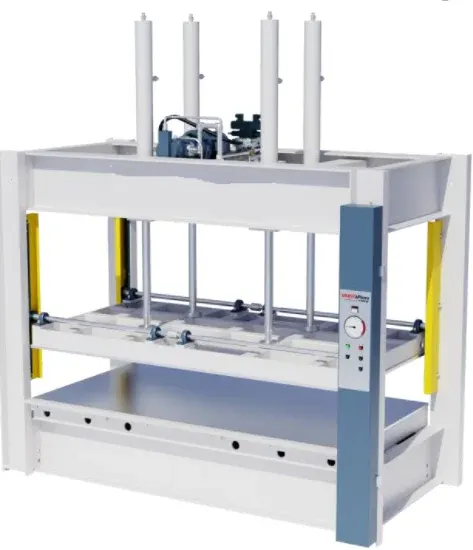
Гидравлический пресс SLH150-6GM производства ООО «СТАНКОСИСТЕМЫ» предназначен для склеивания бруса, сборки щитов и других операций с заготовками длиной до 6000 мм. Модель оснащена шестью съёмными механическими фронтальными прижимами, силовыми гидроцилиндрами диаметром 80 мм с ходом штока 160 мм и 6-поточной гидростанцией (бак 100 л, двигатель 4 кВт, рабочее давление до 110 бар). Усилие гидроцилиндров регулируется ступенчато, автоматическое поддержание давления встроено. От опционального раздельного управления цилиндрами и дополнительного прижима зависит сложность гидравлической схемы, но базовые узлы обслуживаются одинаково.
Чтобы разобрать это на реальном примере, возьмём один из SLH150-6GM, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ссылка на объявление.
Гидравлическая система – основа надёжности
Главный узел, требующий регулярного внимания, – гидростанция. Бак объёмом 100 л заполняется гидравлическим маслом вязкостью ISO VG 46 (рекомендуется для климатических условий средней полосы). Уровень масла проверяют ежесменно по маслоуказателю – его снижение говорит либо о внешних утечках, либо о работе в обход предохранительного клапана. Замена масла назначается раз в 2000 моточасов или раз в 12 месяцев, в зависимости от интенсивности. Перед заменой обязательна очистка заливной горловины и замена фильтра: на линии всасывания установлен сетчатый фильтр (грубой очистки), на сливе – бумажный (тонкой очистки, класс не ниже 10 мкм). Работа на старом масле – самая частая причина износа насосной группы (шестерённого насоса производительностью 18 л/мин) и заклинивания распределителей.
Давление в системе ограничено 110 бар настройкой предохранительного клапана. Попытка поднять давление выше (даже кратковременно) приводит к перегрузке гидроцилиндров и разрыву уплотнений. Клапан проверяют раз в полгода по показаниям манометра: при закрытой нагрузке стрелка должна стабильно держать заданное значение без пульсаций. Если манометр «дрожит» – вероятен подсос воздуха или износ насоса.
Силовые гидроцилиндры – зона повышенного износа
Цилиндры диаметром 80 мм работают с усилием до 10000 кгс (при 200 бар, справочно, но в эксплуатации ограничены 110 бар). Внешний осмотр штоков проводят ежедневно: не допускаются царапины, коррозия и следы масла на поверхности. Масляные подтёки по штоку говорят об износе уплотнительных манжет. Замену манжет (комплект резинотехнических изделий на цилиндр, обычно полиуретан) производят при появлении течи, не дожидаясь падения давления. Самостоятельная замена возможна при наличии опыта, но требует полного снятия цилиндра и разборки. Частая ошибка – установка неоригинальных манжет с другими размерами канавок, что ведёт к быстрому повторному износу.
Направляющие втулки цилиндров смазываются консистентной смазкой при каждой замене уплотнений. Если пресс работает в пыльном помещении (деревообработка, столярка), на штоке образуется абразивный налёт – рекомендуется устанавливать защитные гофрированные чехлы (опционально).
Фронтальные прижимы – механика и зазоры
В базовой комплектации пресса – шесть съёмных механических фронтальных прижимов с усилием 2х2000 кгс. Каждый прижим представляет собой винтовую пару с ручным маховиком. Узлы трения (резьбовая часть, опорные поверхности) смазывают графитной смазкой раз в месяц. Проверяют зазор между прижимной губкой и заготовкой: если при затяжке маховик вращается туго или с хрустом, значит, резьба забита стружкой либо смазка высохла. Прочистка и промывка керосином, затем свежая смазка – стандартная процедура.
Направляющие прижимов (стальные планки) не имеют точной регулировки, но при появлении продольного люфта более 2 мм на прижим его необходимо затянуть крепёжные болты основания. Владельцы прессов этой серии отмечают, что частая небрежность – установка прижимов на грязные направляющие – приводит к деформации планок и заклиниванию.
Электрооборудование и датчики
Гидростанция оснащена электродвигателем 4 кВт (380 В). Рабочий ток указывается на шильдике – его контролируют при каждом включении. Повышенный ток (свыше номинального на 20%) – признак проблем с насосом или загрязнения масла. Пускатель и тепловое реле проверяют раз в полгода, контакты зачищают от нагара. На модели установлен датчик (реле) давления, управляющий автоматическим поддержанием. Его калибровка выполняется сервисными специалистами, так как сбитая настройка приводит либо к постоянной работе двигателя, либо к падению давления в момент нагрузки. Самостоятельно регулировать датчик не рекомендуется без манометра и схемы.
Регламент обслуживания – сжатая таблица в тексте
Для удобства механиков приведём периодичность основных операций:
- Ежесменно: проверка уровня масла, осмотр штоков цилиндров, очистка направляющих прижимов, опрессовка рукавов высокого давления (отсутствие вздутий).
- Еженедельно: проверка давления по манометру (на холостом ходу и под нагрузкой), подтяжка крепежа гидроцилиндров, замена масла в бачке прижимов (если используется ручная смазка).
- Раз в месяц: смазка резьбы фронтальных прижимов, осмотр фильтра на всасывании (очистка сетки), продувка электрошкафа сжатым воздухом.
- Раз в полгода: замена фильтра тонкой очистки, забор пробы масла на анализ (визуальный, на наличие воды и стружки), проверка предохранительного клапана.
- Раз в год: замена масла, замена уплотнений цилиндров (при необходимости), ревизия насоса и распределителей.
Типичные ошибки при обслуживании SLH150-6GM
Опираясь на практику эксплуатации гидравлических прессов этого класса, можно выделить несколько системных ошибок:
- Работа на перегретом масле. Пресс не имеет принудительного охлаждения масла. Если за смену температура в баке превышает +60 °C (на ощупь рука не терпит), необходимо либо ставить теплообменник (опция), либо снижать нагрузку. Игнорирование ведёт к окислению масла и закоксовыванию клапанов.
- Игнорирование подтеканий. Даже небольшая капля в час – повод заменить уплотнение. Масло, попавшее на проводку или пускатель, может стать причиной короткого замыкания.
- Попытка использовать пресс в качестве распрессовщика подшипников. SLH150-6GM спроектирован для распределённой нагрузки по всей длине. Точечное усилие более 5 тонн на один цилиндр может деформировать станину.
- Неправильная консервация. Если пресс стоит более двух недель, штоки цилиндров покрывают консервационной смазкой, а бак закрывают заглушкой. Иначе конденсат внутри масла вызывает коррозию плунжеров насоса.
Что делают своими силами, а что – сервисной бригадой
Самостоятельно без специального инструмента можно: проверять и доливать масло, менять фильтры, чистить сетки, смазывать механические части прижимов, подтягивать крепёж, визуально контролировать манометр. Замена уплотнений гидроцилиндров, регулировка предохранительного клапана, ремонт насосной группы, калибровка реле давления и любые работы с электрощитом требуют квалификации. Рекомендуется приглашать сервисную службу «СТАНКОСИСТЕМЫ» или специализированную организацию, знакомую с гидравликой этой серии. Нарушение заводских регулировок (например, изменение усилия предохранительного клапана) снимает пресс с гарантии и часто приводит к поломке гидрораспределителя.
Резюме
SLH150-6GM – надёжная машина для деревообработки при условии регулярного ухода за гидравликой. Ключевые расходники – масло ISO VG 46, фильтры 10 мкм, комплекты манжет на цилиндры 80х160 мм и консистентная смазка. Безотказная работа в первую очередь зависит от чистоты масла и своевременной замены уплотнений. Планируя покупку такого пресса, стоит обратить внимание на состояние гидроцилиндров и насоса – эти узлы критичны для ресурса.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге