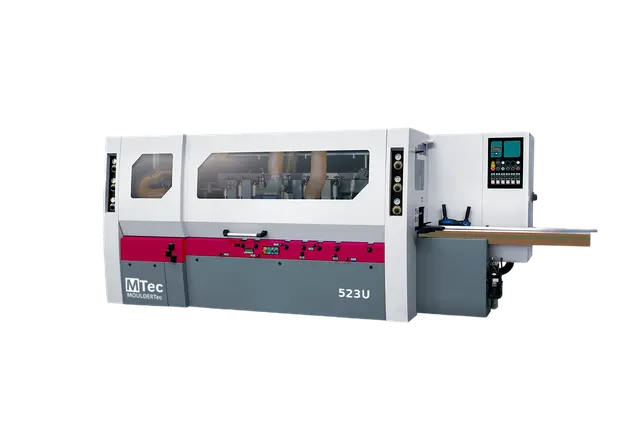
Четырехсторонний станок MTEC (MOULDERTec) 523U: что он реально даёт производству
MTEC (MOULDERTec) 523U · Четырёхсторонние · Редакция Промсделки · чтение 6 мин · обновлено 31.10.2026
Четырёхсторонние станки — основное оборудование для серийного профилирования заготовок из массива и клеёного бруса. MTEC (MOULDERTec) 523U относится к пятишпиндельным машинам, где один из шпинделей — универсальный, с поворотом на 360°. Это расширяет возможности обработки: кроме стандартной выборки четверти, плинтусов и наличников, станок позволяет фрезеровать замковые соединения типа CLICK и выполнять продольный раскрой дисковой пилой.
Чтобы разобрать это на реальном примере, возьмём один из MOULDERTec 523U, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/chetyrehstoronniy-stanok-mouldertec-523u/.
Станок весит 4800 кг; это указывает на чугунную станину и массивные шпиндельные бабки. Для такого веса требуется ровный пол с несущей способностью не менее 5000 кг/м², иначе возможны перекосы направляющих.
Что означают паспортные цифры на производстве
Рабочее сечение 230×160 мм — это максимальные габариты заготовки, которую станок способен пропустить. Ширина от 25 до 230 мм, толщина от 8 до 160 мм. Нижняя граница по толщине (8 мм) позволяет обрабатывать тонкие детали — например, штапики или кромки, но с обязательным использованием прижимных роликов и контролем подачи, чтобы заготовку не выбросило.
Пять шпинделей частотой 6200 об/мин. В стандартной компоновке: нижний горизонтальный, правый вертикальный, левый вертикальный, верхний горизонтальный и универсальный (пятый). Универсальный шпиндель поворачивается на 360°, что даёт возможность фрезеровать наклонные пазы, замковые соединения CLICK и ставить дисковую пилу для продольного раскроя. Электромеханический пульт позволяет менять угол шпинделя без ручных перестановок — это экономит время при переналадке между партиями.
Скорость подачи регулируется инвертором в диапазоне 6–36 м/мин. На максимальной подаче станок способен выдавать до 36 метров профиля в минуту — это почти 2160 метров за час чистой работы. Но реальная скорость зависит от глубины профиля и твёрдости породы. Для дуба или лиственницы скорость обычно снижают до 10–15 м/мин, чтобы избежать прижогов и сколов.
Общая мощность 45,28 кВт. Подключение — трёхфазное 380 В, сечение питающего кабеля не менее 16 мм². Если сеть на объекте слабая, потребуется установка повышающего трансформатора или стабилизатора. Двигатель главного привода и каждого шпинделя — асинхронные, с частотным регулированием, что позволяет настраивать обороты под конкретный тип фрезы (например, снижать на 20% для твёрдых сплавов).
На каких задачах MOULDERTec 523U оправдан
Основной профиль применения — серийное изготовление погонажных изделий: евровагонка, блок-хаус, имитация бруса, плинтуса, наличники, раскладки. Наличие пятого шпинделя позволяет выполнять чистовую обработку нижней пласти и одновременно фрезеровать замок CLICK. Для паркетной доски и ламината это критично: без качественного замка продукт потеряет геометрию при укладке.
Замок CLICK на этом станке формируется за один проход благодаря тому, что универсальный шпиндель может работать под углом к плоскости заготовки. При переналадке нужно только сменить фрезы и задать угол — без дополнительных операций на другом станке.
Станок также подходит для изготовления мебельных фасадов сложного профиля, например, филёнчатых дверец. Пять шпинделей позволяют вывести наружную кромку, внутреннюю четверть и калёвку за один проход. Однако для глухой филёнки с большим свесом может потребоваться предварительная распиловка — максимальная толщина снимаемого слоя за проход ограничена глубиной профиля, заложенной в паспорте (обычно не более 40 мм за один проход, точнее зависит от фрезы).
Где возможностей станка может не хватить
Сечение 230×160 мм — это заготовка бруса, скажем, 100×100 мм или доска 200×50 мм. Если нужно фрезеровать брус сечением 300×200 мм, станок не подойдёт: придётся искать машину с большим проходом. Также ограничение по толщине 160 мм: для бруса 150×150 мм обработка возможна, но с запасом всего 10 мм по высоте — важно, чтобы все стороны бруса были ровными, иначе возможен удар инструмента.
Станок не предназначен для черновой обработки крупных заготовок перед строганием. Он рассчитан на чистовое профилирование, когда заготовка уже имеет параллельные грани и заданную толщину. Если подавать некалиброванный горбыль, ножи быстро затупятся, а прижимы не обеспечат устойчивую фиксацию.
Для обработки длинномеров (свыше 6 м) нужно устанавливать дополнительные опоры с роликами — в стандартной поставке они обычно не входят. Без них возможен прогиб заготовки и неравномерная глубина профиля.
Сравнение с типовыми альтернативами
| Тип станка | Когда подходит | Риск | Что проверить |
|---|---|---|---|
| 4-шпиндельный без универсального | Стандартный погонаж без замка CLICK (плинтусы, наличники, брусок) | Невозможно фрезеровать замок — потребуется отдельная операция | Наличие дополнительного четвертого шпинделя для нижней пласти (иначе нужен переворот детали) |
| 5-шпиндельный с универсальным (MOULDERTec 523U) | Погонаж с замком, фасады, калёвки с наклоном | Сложность настройки угла универсального шпинделя без электромеханики (если нет пульта) | Исправность электромеханического привода, наличие инструкции по смене угла |
| Станки с ЧПУ и автоматической сменой инструмента | Сложные 3D-профили, частые переналадки, мелкие серии | Высокая стоимость, зависимость от электроники, сложность ремонта | Техподдержка по ЧПУ, наличие резервных плат |
Что важно знать про обслуживание и запчасти
На станке 5 шпиндельных узлов, каждый с парой подшипников. В паспорте указывается ресурс подшипников — обычно 5000–8000 моточасов при номинальных оборотах 6200 об/мин. Ориентировочная стоимость комплекта подшипников для одного шпинделя — от 3000 руб., но точную цену нужно уточнять у поставщика. Замена подшипников требует разборки шпинделя и последующей балансировки, поэтому лучше доверять её сервисной службе.
Ножевые валы — расходные элементы. Для каждого профиля нужен свой набор ножей. Средний срок службы ножей из быстрорежущей стали (HSS) — 8–10 км профрезерованного погонажа на мягких породах (сосна, ель). На твёрдых (дуб, ясень) — 2–3 км. Твёрдосплавные ножи (HM) служат в 3–5 раз дольше, но их заточка сложнее и дороже (около 1000 руб. за нож).
Ремни привода шпинделей и подающего конвейера — клиновые. Износ ремней ускоряется при перегрузках (подача полной заготовки с большим сечением при затупленных ножах). Замена ремней — операция на 1–2 часа, но требует съёма защитных кожухов и регулировки натяжения.
Станок оснащён инвертором для двигателя подачи. Основные отказы инвертора связаны с перегревом (плохая вентиляция) или скачками напряжения. Желательно установить сетевой дроссель и УЗИП на вводе.
Износ подающих роликов (резиновые ободья) происходит неравномерно из-за осевой нагрузки. При проскальзывании заготовки или появлении рисок на детали ролики нужно менять — это снижает производительность на 15–20%.
Частые вопросы при выборе и эксплуатации
Типичная причина сколов и вырывов на профиле — работа тупым инструментом на высокой подаче. Если ножи острые, а сколы всё равно есть, проверьте биение шпинделя (допуск не более 0,03 мм). Биение измеряется индикатором часового типа на посадочном конусе.
Для предотвращения вибраций при фрезеровании крупных профилей рекомендуется устанавливать станок на виброопоры (резиновые подушки или пружинные блоки). Жёсткая фиксация на бетонном полу без амортизации может приводить к передаче вибрации на другие станки.
При выборе MOULDERTec 523U стоит уточнить, входит ли в комплект поставки набор инструмента (фрезы, дисковые пилы) и пульт для настройки универсального шпинделя. Отсутствие электромеханического пульта значительно усложнит переналадку — ручной поворот шпинделя на 360° может занимать 15–20 минут.
Итог: MOULDERTec 523U — станок, ориентированный на серийное производство погонажа с замковым соединением и сложным профилем. Он не заменяет универсальный фрезерный станок с ЧПУ, но для задач, где требуется стабильная геометрия и высокая производительность при обработке до 160 мм толщиной, он является обоснованным выбором. Перед покупкой проверьте состояние шпиндельных узлов, инвертора и наличие документации.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге