Как выбрать MTEC (MOULDERTec) 523U б/у: что проверить перед покупкой
MTEC (MOULDERTec) 523U · Четырёхсторонние · Редакция Промсделки · чтение 5 мин · обновлено 31.10.2026
Четырёхсторонний станок MTEC (MOULDERTec) 523U — оборудование для профилирования сложных декоративных элементов мебели и столярных изделий. Модель оснащена пятью шпинделями (четыре основных и один универсальный с поворотом на 360°), что позволяет изготавливать замок CLICK и устанавливать дисковые пилы. Рабочее сечение заготовки — 230 × 160 мм, скорость подачи — от 6 до 36 м/мин, частота вращения шпинделей — 6200 об/мин, общая мощность — 45,28 кВт, масса — 4800 кг.
При покупке б/у станка важно проверить не только внешнее состояние, но и работу всех узлов под нагрузкой. Ниже — пошаговое руководство, что смотреть на холодном станке, после прогрева и в работе, какие дефекты дорого обходятся и когда от покупки лучше отказаться.
Что проверить в первую очередь
Начинайте осмотр с холодного станка, до включения. Это позволит оценить общее состояние без шума и вибраций.
1. Состояние направляющих и столов
Что проверять: направляющие линейки, столы подачи и приёмный стол.
Как проверять: визуально — на наличие забоин, царапин, следов коррозии. Проведите рукой по поверхности — не должно быть ступенек и выработки. Проверьте зазор между столом и направляющей: он должен быть равномерным по всей длине.
Что считать нормальным: лёгкие следы эксплуатации (потертости, мелкие царапины) без глубоких рисок и выработки.
Что должно насторожить: забоины, выработка более 0,3 мм на длине 1 м, неравномерный зазор, следы ударов.
Чем это грозит: неточная обработка, вибрации, быстрый износ ножей и фрез.
2. Шпиндели и подшипниковые узлы
Что проверять: все пять шпинделей (четыре основных и универсальный).
Как проверять: вручную проверните шпиндель за фланец. Люфт недопустим. Прослушайте — посторонних шумов (хруст, стук) быть не должно. Проверьте нагрев корпусов подшипников после 5–10 минут работы на холостом ходу.
Что считать нормальным: лёгкое вращение без люфта, температура корпуса подшипника не выше 60 °C (рука терпит).
Что должно насторожить: люфт, хруст, стук, нагрев выше 70 °C, следы подтекания смазки.
Чем это грозит: замена подшипникового узла — дорогостоящий ремонт (до 15–20 % стоимости станка).
3. Система подачи
Что проверять: гусеничный подаватель (верхний и нижний), цепь или ремень привода, натяжение.
Как проверять: визуально — износ гусениц, трещины, выработка. Проверьте натяжение цепи/ремня — провисание не более 10–15 мм при нажатии рукой. Включите подачу на минимальной скорости — движение должно быть плавным, без рывков.
Что считать нормальным: равномерный износ гусениц, отсутствие трещин, плавный ход.
Что должно насторожить: рваные гусеницы, сильный износ зубьев, рывки при подаче, посторонние звуки.
Чем это грозит: заклинивание заготовки, брак, остановка производства.
Как проверять в работе
После холодного осмотра — запуск и проверка под нагрузкой. Это самый важный этап.
1. Проверка на холостом ходу
Что проверять: работу всех шпинделей, системы подачи, инвертора, пульта управления.
Как проверять: включите станок, дайте поработать 5–10 минут на холостом ходу. Прослушайте шум — он должен быть ровным, без посторонних звуков. Проверьте работу инвертора — плавный пуск, регулировка оборотов. Убедитесь, что универсальный шпиндель поворачивается на 360° без заеданий.
Что считать нормальным: ровный шум, отсутствие вибраций, плавная регулировка.
Что должно насторожить: вибрации, посторонние звуки, перегрев, сбои в работе инвертора.
Чем это грозит: дорогой ремонт электроники, замена шпинделя.
2. Проверка под нагрузкой
Что проверять: точность обработки, качество поверхности, вибрации при фрезеровании.
Как проверять: попросите продавца обработать заготовку (желательно из той же породы, что планируете использовать). Оцените чистоту поверхности, отсутствие сколов, волнистости. Измерьте размеры обработанной детали — отклонение от заданных размеров не должно превышать 0,2–0,3 мм.
Что считать нормальным: чистая поверхность без сколов, размеры в допуске.
Что должно насторожить: волнистость, сколы, вибрации, неравномерная глубина обработки.
Чем это грозит: брак продукции, необходимость замены ножей/фрез, регулировки.
Какие узлы дорого обходятся в ремонте
Ремонт некоторых узлов может стоить 30–50 % от цены станка. Обратите на них особое внимание.
| Узел | Типичная неисправность | Стоимость ремонта (ориентир) |
|---|---|---|
| Шпиндельный блок (подшипники, вал) | Люфт, износ подшипников, биение | До 20 % стоимости станка |
| Инвертор (частотный преобразователь) | Выход из строя, сбои в работе | До 15 % стоимости станка |
| Гусеничный подаватель | Износ гусениц, цепей, звёздочек | До 10 % стоимости станка |
| Универсальный шпиндель (поворотный механизм) | Заклинивание, износ червячной пары | До 25 % стоимости станка |
| Электроника (пульт, датчики) | Сбои, выход из строя | До 10 % стоимости станка |
Если хотя бы один из этих узлов требует ремонта, цена станка должна быть снижена на стоимость ремонта плюс 10–15 % за риск.
Комплектность, допустимые недостатки, тревожные признаки
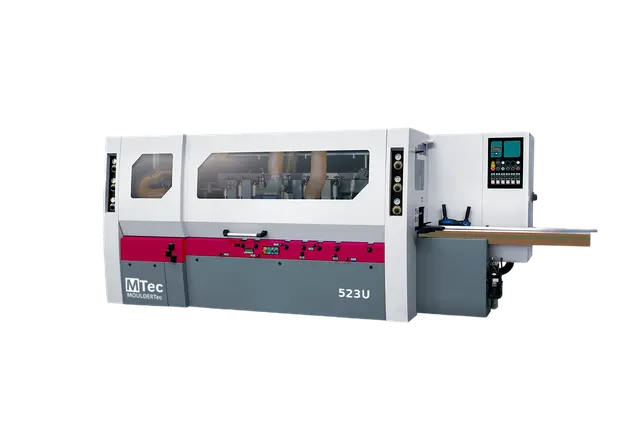
Чтобы разобрать это на реальном примере, возьмём один из MTEC (MOULDERTec) 523U, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/chetyrehstoronniy-stanok-mouldertec-523u/.
На фото виден станок в сборе, без дополнительных аксессуаров. Комплектность — минимальная: станок, пульт, документация. Отсутствие запасных ножей, фрез, дополнительных столов — не критично, но снижает цену.
Допустимые недостатки
- Мелкие царапины и потёртости на корпусе.
- Незначительный износ гусениц (не более 20 %).
- Лёгкие следы коррозии на нерабочих поверхностях.
- Отсутствие оригинальной упаковки.
Тревожные признаки
- Люфт шпинделей, хруст или стук при вращении.
- Перегрев подшипников (выше 70 °C).
- Рывки при подаче, посторонние звуки.
- Сколы и волнистость на обработанной поверхности.
- Следы ремонта (сварка, замена деталей без документации).
- Отсутствие паспорта или сертификата.
Короткий чек-лист осмотра
- Холодный осмотр: направляющие, столы, шпиндели (люфт, шум), система подачи (износ гусениц, натяжение цепи/ремня).
- Запуск на холостом ходу: работа инвертора, шум шпинделей, нагрев подшипников, работа универсального шпинделя.
- Проверка под нагрузкой: обработка заготовки, качество поверхности, точность размеров.
- Комплектность: наличие пульта, документации, запасных частей.
- Документы: паспорт, сертификат, акт предыдущего техобслуживания (если есть).
Если хотя бы один пункт из «тревожных признаков» подтверждён, от покупки лучше отказаться или требовать существенную скидку (не менее 20–30 %).
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге