Слабые места JUNRAN JR-8TS: что проверить перед покупкой
JUNRAN JR-8TS · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 10.10.2026
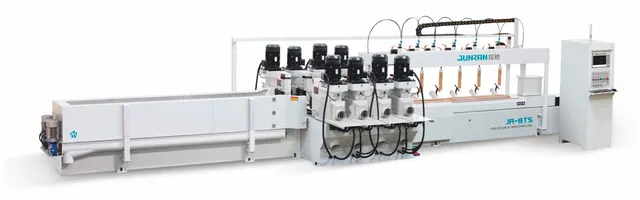
Продольно-фрезерный станок с ЧПУ JUNRAN JR-8TS — тяжёлая машина массой 9,5 тонны, оснащённая шестью фрезерными шпинделями по 7,5 кВт и двумя шлифовальными по 5,5 кВт. Он рассчитан на длительную обработку заготовок длиной до 2500 мм и шириной до 600 мм. При покупке такого оборудования с рук важно понимать, какие узлы изнашиваются в первую очередь и на что обратить внимание при осмотре. Ниже собраны типичные проблемы, известные по отзывам владельцев и отраслевой практике для станков этого класса.
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-8TS, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: JUNRAN JR-8TS на площадке.
1. Люфты в узлах и потеря точности по оси Z
Одна из самых частых жалоб на продольно-фрезерных станках с ЧПУ — люфты в механических узлах. На JR-8TS это проявляется систематической погрешностью размеров деталей и потерей высоты по оси Z при линейном фрезеровании. Владельцы отмечают, что через несколько лет интенсивной работы появляется заметный зазор в шарико-винтовых парах (ШВП) или в направляющих качения.
Как проверить при осмотре: установите индикатор часового типа на шпиндельную головку и покачайте её вручную в вертикальном направлении. Допустимый люфт — не более 0,02 мм. Затем проверьте отклик по оси Z: задайте перемещение на 100 мм по ЧПУ и измерьте реальное смещение штангенциркулем. Расхождение более 0,05–0,1 мм говорит об износе ШВП или подшипников.
Стоимость исправления: замена ШВП на ось Z может стоить 40–80 тыс. руб. в зависимости от поставщика, плюс работа по регулировке. Если изношены направляющие — ремонт или замена кареток обойдётся от 100 тыс. руб.
2. Биение фрезерных шпинделей
Биение шпинделя в пределах 0,03–0,05 мм приводит к неравномерному износу фрезы и ухудшению качества поверхности. На JR-8TS установлено шесть шпинделей, и из-за конструктивных особенностей люфт может проявляться не на всех сразу, а на одном-двух.
Проявление: вибрация при работе, волнистая поверхность, повышенный износ режущих кромок фрезы. Со временем биение растёт из-за износа подшипников.
Как проверить: зажмите в патроне шпинделя гладкий цилиндрический хвостовик (диаметром 25–30 мм) и подведите к нему индикатор с точностью 0,001 мм. Медленно вращайте шпиндель вручную. Допустимое радиальное биение — не более 0,02 мм. Если есть возможность — включите шпиндель на минимальные обороты и повторите замер.
Стоимость исправления: замена подшипников шпинделя (SKF или аналог) — 15–25 тыс. руб. за один шпиндель плюс работа по балансировке. Если повреждён корпус или конус — ремонт шпиндельного узла может превысить 50 тыс. руб.
3. Вибрация из-за недостаточной жёсткости системы
На станках массой 9,5 тонны чаще всего вибрация возникает не от самого станка, а от неправильного монтажа или износа промежуточных узлов. Владельцы сообщают, что при обработке заготовок из ламината или дерева на высоких подачах (свыше 10 м/мин) появляется дрожь, ведущая к вырывам кромки.
Как проверить: во время тестового прогона сделайте проход фрезой на рабочей подаче (около 8–10 м/мин) по заготовке из МДФ или фанеры. Если на кромках видны сколы — возможно, проблема в жёсткости станины или ослаблении анкерных болтов. Осмотрите фундамент: станок должен стоять на ровном бетонном полу не менее 200 мм толщиной, с заливкой под каждую опору. Проверьте затяжку всех болтов крепления станины.
Стоимость исправления: если вибрация вызвана ослаблением крепежа — перетяжка болтов и контроль геометрии силами механика. Если нужна дополнительная анкеровка или переустановка станка — от 50 тыс. руб. за вызов бригады.
4. Сбои ЧПУ: перескакивание координат и уход оси X
Одна из типичных «электрических» проблем — ЧПУ перескакивает по координате в процессе резки, а ось X съезжает вправо при работе. Это может быть вызвано электромагнитными помехами, плохим контактом в кабелях энкодеров, износом драйверов шаговых двигателей или нестабильностью контроллера.
Проявление: деталь начинает резаться со смещением, программа останавливается с ошибкой, либо станок уходит в «столкновение» с заготовкой.
Как проверить: включите станок в режиме холостого хода, выполните длинный проход по оси X (например, 1000 мм) на скорости 15 м/мин и измерьте фактическое перемещение. Повторите 3–5 раз. Если расхождение превышает 0,1–0,2 мм — проблема в энкодере или драйвере. Также проверьте визуально кабели энкодеров на предмет перегибов и окисления контактов в разъёмах.
Стоимость исправления: замена кабеля энкодера — 5–10 тыс. руб., замена драйвера оси — 20–40 тыс. руб., ремонт контроллера — от 30 тыс. руб. Если неисправен серводвигатель — ремонт или замена обойдутся в 50–80 тыс. руб.
5. Ржавчина в системе охлаждения
Система охлаждения шпинделей (обычно водяная) на JR-8TS может страдать от коррозии, если использовалась неподготовленная вода или антифриз не менялся вовремя. Ржавчина забивает каналы охлаждения, что приводит к перегреву шпинделей и их преждевременному выходу из строя.
Как проверить: откройте бачок охлаждающей жидкости (обычно расположен сзади или сбоку станка). Оцените цвет и прозрачность жидкости — мутная, ржавая или с хлопьями — признак коррозии. Снимите патрубок одного из шпинделей и посмотрите на внутреннюю поверхность: налёт ржавчины — плохой знак. Также проверьте, нет ли протечек на соединениях.
Стоимость исправления: промывка системы специальным составом и замена антифриза — 5–15 тыс. руб. Если потребуется замена радиатора или помпы — дополнительно 15–30 тыс. руб.
6. Вырыв кромки при фрезеровании ламината и неправильная скорость резания
Хотя это не столько дефект станка, сколько режима эксплуатации, владельцы часто путают причины. Если на JR-8TS наблюдается вырыв кромки на ламинированных плитах, значит, либо подача завышена, либо фреза изношена. Рекомендуется снижать подачу на 30–40% по сравнению со стандартной. Также превышение скорости резания на 15–20% от рекомендованной снижает стойкость инструмента до 50%.
Как проверить при осмотре: запросите у продавца реальные режимы, на которых работал станок. Если документация утеряна — проверьте настройки в УЧПУ (величины подач для разных материалов). При тестовом проходе по ламинату оцените качество кромки.
Стоимость исправления: коррекция режимов резания — бесплатно, замена изношенной фрезы — от 3 тыс. руб. за штуку.
Общие рекомендации при осмотре
При покупке JUNRAN JR-8TS стоит выполнить комплексную проверку:
- Измерить биение каждого шпинделя индикатором.
- Проверить люфты по всем осям (X, Y, Z) с помощью индикатора.
- Выполнить контрольный проход по заготовке длиной 1000 мм и промерить точность размеров.
- Осмотреть систему охлаждения на предмет ржавчины и протечек.
- Проверить состояние кабелей энкодеров и разъёмов.
- Открыть электрический шкаф и визуально оценить состояние драйверов, блока питания и контроллера — нет ли следов перегрева (пожелтевшие компоненты, вздутые конденсаторы).
Большинство перечисленных неисправностей устранимы, но их наличие — повод для торга. Средняя стоимость полного диагностического выезда механика — 10–20 тыс. руб., что может сэкономить сотни тысяч на незапланированном ремонте.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге