Обслуживание JUNRAN JR‑8TS: что проверять, чем смазывать и как не допустить поломки
JUNRAN JR-8TS · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 10.10.2026
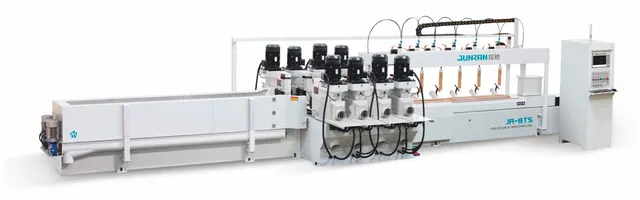
Продольно-фрезерный станок с ЧПУ JUNRAN JR‑8TS — многопозиционная машина с шестью фрезерными и двумя шлифовальными узлами. Суммарная мощность 68 кВт, вес 9500 кг, рабочий ход 2500 мм по длине и 600 мм по ширине. Такая компоновка предъявляет повышенные требования к обслуживанию: каждый шпиндель, привод и узел нуждается в регулярном контроле. В материале собраны типовые для станков этого класса точки внимания, расходники и примерный регламент — опираясь на практику эксплуатации мощных продольно-фрезерных обрабатывающих центров.
Узлы, требующие регулярного внимания
Шпиндельные группы
На JR‑8TS установлено шесть фрезерных шпинделей (по 7,5 кВт) и два шлифовальных (по 5,5 кВт). Каждый шпиндель — отдельный узел с подшипниками, ремённой или муфтовой передачей (в зависимости от комплектации). Биение шпинделя даже в пределах 0,03–0,05 мм способно вызвать неравномерный износ инструмента и ухудшить качество обработки. При осмотре обращают внимание на состояние посадочных конусов, отсутствие люфта, нагрев корпуса при работе. Шлифовальные шпиндели дополнительно контролируют на наличие дисбаланса круга.
Направляющие и каретки
Масса станка 9,5 тонны, поэтому направляющие испытывают высокие статические и динамические нагрузки. Износ направляющих скольжения или качения (тип зависит от модификации) приводит к систематическим погрешностям размеров. Люфт в каретках одного из шпинделей может не только испортить деталь, но и вызвать перегрузку привода подачи. Владельцы отмечают, что потеря жёсткости в узлах особенно критична при работе с листовыми материалами и ламинатами — появляется вибрация и вырыв кромки.
Ходовые винты и гайки ШВП
Серводвигатели подачи стола (3 кВт) и шпинделей (1×8 кВт) передают усилие через шарико-винтовые пары. Наличие люфта в ШВП сразу сказывается на точности позиционирования. Типичная причина — износ гаек или загрязнение винта. Периодический контроль осевого зазора — обязательная операция при ТО.
Система СОЖ и охлаждения
Использование смазочно-охлаждающей жидкости на мощных станках — обычная практика. Если станок эксплуатируется с СОЖ, в системе может накапливаться ржавчина и осадок. Забитые форсунки или повреждённые шланги снижают отвод тепла, что ускоряет износ фрез и повышает риск прижогов на шлифуемых поверхностях. Владельцы упоминают, что ржавчина в системе охлаждения — одна из частых неисправностей при работе с эмульсиями.
Управляющая электроника и сервоприводы
СЧПУ и серводрайверы требуют стабильного питания и нормального температурного режима в шкафу. Отмечались случаи «перескакивания» координаты в процессе резки и ухода оси X вправо при работе. Чаще всего такие сбои вызваны разрядом батарейки памяти ЧПУ, потерей контакта в разъёмах энкодеров или наводками от силовых цепей. Контроль батарей и целостности экранирования — часть планового обслуживания.
Расходники и материалы
- Смазка для направляющих. Для тяжёлых направляющих используют консистентные смазки на литиевой основе (типа Литол-24, Mobilux EP) или специальные масла для систем циркуляционной смазки. Производитель обычно указывает марку в паспорте.
- Смазка для ШВП. Винтовые пары смазывают низковязкими маслами, обеспечивающими проникновение в резьбовую канавку.
- Подшипники шпинделя. Замена подшипниковых узлов шпинделей — работа, требующая сервисной службы. Для справки: используются высокоскоростные подшипники (например, SKF или FAG) с консистентной смазкой, рассчитанной на длительный срок эксплуатации.
- Фрезы и шлифовальные круги. Расходный инструмент подбирается под материал и операцию. Для ламината владельцы рекомендуют снижать подачу на 30–40 % против стандартной, чтобы избежать вырыва кромки.
- Батарейки для ЧПУ. Литиевые элементы резервного питания (CR2032 или аналоги) заменяют раз в 1–2 года. Упущенная замена грозит потерей нулевых точек и параметров компенсации.
- Фильтры СОЖ. Возврат охлаждающей жидкости без фильтрации забивает форсунки и ведёт к ускоренному износу центробежных насосов.
Регламент обслуживания
Ниже приведён типовой график для станков класса JR‑8TS. На предприятии его корректируют исходя из загрузки и состояния оборудования.
Ежесменно (каждую смену)
- Визуальный осмотр шпинделей, направляющих, электрических разъёмов.
- Проверка уровня СОЖ и масла в системе смазки.
- Очистка рабочей зоны от стружки и пыли.
- Прокачка ручной смазки по точкам (если предусмотрено).
Еженедельно
- Контроль биения фрезерных и шлифовальных шпинделей индикатором.
- Проверка люфтов в ШВП и каретках.
- Осмотр ремней (при их наличии) на предмет трещин и ослабления.
Ежемесячно
- Замена смазки в направляющих и винтовых парах по карте смазки (обычно добавляют порцию консистентной смазки).
- Проверка состояния подшипников шпинделей по нагреву и шуму.
- Очистка фильтров СОЖ, замена сеток.
Раз в квартал / полгода
- Проверка геометрии станка: параллельность направляющих, перпендикулярность осей, плоскостность стола.
- Калибровка нулевых точек и компенсация люфтов через ЧПУ.
- Замена батарейки памяти контроллера.
Ежегодно
- Капитальный осмотр шпиндельных узлов (замена подшипников при необходимости).
- Проверка серводвигателей и энкодеров.
- Ревизия электрошкафа: чистка, подтяжка клемм, замена вентиляторов охлаждения.
- Обновление или резервное копирование параметров ЧПУ.
Что делают сами, а что доверяют сервису
Самостоятельно: замена инструмента, регулировка люфтов в ШВП (в пределах регламента), смена смазки, очистка системы СОЖ, замена батареек и предохранителей, обновление параметров из сохранённых копий. При наличии обученного персонала — замена ремней и муфт.
Сервисная служба: замена подшипников шпинделя (требует балансировки и обкатки), шабрение направляющих при износе, ремонт сервоприводов и плат управления, восстановление геометрии станины, настройка систем ЧПУ высокого уровня (компенсация перекоса, лазерная калибровка).
Типичные ошибки, приводящие к поломкам
- Игнорирование биения шпинделя. Даже небольшой дисбаланс (0,03–0,05 мм) при работе на высоких оборотах ведёт к вибрации и разрушению подшипников за считанные недели.
- Чрезмерная скорость резания. Превышение рекомендуемой скорости на 15–20 % снижает стойкость инструмента до 50 % и перегружает шпиндель.
- Работа при недостаточной жёсткости закрепления. Вибрация от плохо зажатой детали передаётся на винтовые пары и направляющие, ускоряя их износ.
- Засорение системы СОЖ. Ржавчина и осадок забивают форсунки, охлаждение становится неравномерным — перегрев фрезы и деформация детали.
- Пропуск смазки направляющих. Сухое трение приводит к задирам и потере точности. Восстановление таких направляющих — шабрение, которое стоит дорого.
- Разряд батареи ЧПУ без замены. Потеря нулей и параметров компенсации — не просто простой, а риск повреждения оснастки при механическом выходе в жёсткие упоры.
Пример из продажи
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR‑8TS, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: продольно-фрезерный станок JUNRAN JR‑8TS в Москве. Станок имеет полный комплект из восьми шпинделей, сервоприводы, общую мощность 68 кВт. Вес 9500 кг. Цена — 11 606 100 руб. Перед покупкой такого оборудования стоит внимательно проверить состояние шпиндельных узлов и направляющих, запросить журнал обслуживания и, при возможности, провести тестовый запуск с контролем биения и люфтов.
Вывод. JUNRAN JR‑8TS — сложная многопозиционная машина. Регулярное обслуживание каждого из восьми шпинделей, контроль системы смазки, СОЖ и электроники — залог стабильной точности и долгого ресурса. Придерживаясь регламента и своевременно реагируя на первые признаки износа, можно избежать дорогостоящих ремонтов и простоев.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге