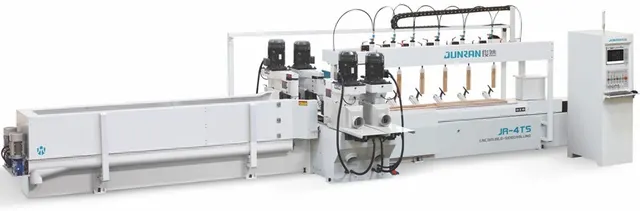
Как выбрать JUNRAN JR-4TS б/у: что проверить перед покупкой
JUNRAN JR-4TS · Фрезерные и ЧПУ · Редакция Промсделки · чтение 6 мин · обновлено 10.10.2026
Продольно-фрезерный станок с ЧПУ JUNRAN JR-4TS — тяжёлое оборудование массой 5,5 т с четырьмя фрезерными шпинделями по 7,5 кВт и двумя шлифовальными головами. Общая мощность установки — 38 кВт. Станок предназначен для обработки деталей длиной до 1500 мм, шириной до 600 мм и высотой до 200 мм. При покупке б/у важно оценить реальное состояние всех узлов, так как восстановление некоторых из них может стоить заметно дороже самой покупки. Ниже — порядок проверки, основанный на типовых проблемах станков этой серии и общих правилах приёмки такого класса оборудования.
Что проверить в первую очередь
Внешний осмотр и документация
Осмотрите станок при выключенном питании. Обратите внимание на следы коррозии на направляющих станины и стола, наличие сколов на чугунных поверхностях. Паспорт станка должен содержать сведения о наработке (если есть) и заводскую табличку. Сразу уточните, какой тип ЧПУ установлен (чаще всего на таких станках — GSK или аналогичный недорогой контроллер). Наличие полной документации и кабелей — хороший признак.
Направляющие станины и стола
Что проверять: поверхности качения (призматические и плоские направляющие), щупом зазор между кареткой и направляющими.
Как проверять: положите уровень на стол в продольном и поперечном направлениях. Переместите стол по всей длине — показания уровня не должны меняться более 0,02 мм/м. Для замеров используйте щуп 0,03–0,05 мм в зонах наибольшей выработки (обычно в центре хода).
Норма: щуп 0,03 мм не проходит в зазор. Износ до 0,05 мм допустим при условии регулярной смазки.
Что должно насторожить: щуп 0,1 мм входит свободно, на краях стола заметные следы износа — «ступенька».
Чем грозит: потерей точности позиционирования при обработке длинных деталей, вибрациям при фрезеровании, неравномерному износу инструмента.
Фрезерные шпиндели (4 шт.)
Что проверять: радиальное и осевое биение, нагрев корпуса, работу системы охлаждения (если предусмотрена).
Как проверять: радиальное биение замеряйте индикатором на конусе шпинделя или в цанге. Вращайте шпиндель вручную — ход должен быть плавным, без заеданий и посторонних звуков. Включите на холостом ходу на 10–15 минут — проверьте нагрев тыльной стороны шпинделя (рукой: умеренно тёплая — норма, горячая — недопустимо).
Норма: радиальное биение не более 0,01 мм для нового станка; для б/у до 0,03 мм — ещё пригодно для черновой обработки. Для чистовой — лучше 0,01–0,015 мм.
Что должно насторожить: биение больше 0,05 мм, нагрев выше 50 °C на холостом ходу, вой подшипников.
Чем грозит: заменой всего шпиндельного узла (стоимость каждого шпинделя — порядка 150–250 тыс. руб. в зависимости от производителя).
Привод подачи стола (сервопривод 3 кВт)
Что проверять: люфт в шарико-винтовой паре (ШВП), работу энкодера, вибрации при перемещении.
Как проверять: включите перемещение стола на малой подаче (0,1 м/мин). Замерьте индикатором отставание при реверсе. При движении стола вручную (с отключённой муфтой) должен быть равномерный ход без «закусываний».
Норма: люфт не более 0,03 мм.
Что должно насторожить: толчки стола на малых подачах, неравномерное нарастание скорости, люфт более 0,1 мм.
Чем грозит: износом ШВП (замена — от 200 тыс. руб.), поломкой энкодера или гайки привода.
Сервопривод подачи шпинделей (4 кВт)
Проверка аналогична: обратите внимание на синхронность перемещения всех четырёх шпинделей по оси Z. При подъёме-опускании не должно быть перекосов. Разница в показаниях на шкалах более 0,1 мм — признак износа или деформации винтов.
Как проверять в работе
Холостой ход
Запустите станок на 30–40 минут без обработки. Слушайте шум всех шпинделей, привода стола, насосов смазки. Проверьте все гидро- и пневмо- системы на утечки. Убедитесь, что смазка направляющих работает на всей длине хода. Температура корпуса шпинделей не должна превышать 40 °C относительно окружающей среды.
Под нагрузкой
Попросите у продавца обработать тестовую заготовку — например, прямоугольный паз длиной 300–400 мм фрезой 20 мм в алюминии или мягкой стали. Оцените шум, вибрацию на корпусе станка, равномерность подачи. После прохода замерьте размеры паза: ширина должна быть ±0,05 мм от номинала. При использовании нескольких фрез последовательно проверьте совпадение плоскостей (стыковка).
Какие узлы дорого обходятся в ремонте
- Шпиндельные узлы. Замена подшипников на четырёх шпинделях с балансировкой — около 200–300 тыс. руб., если ремонт возможен; замена всего шпинделя — ещё дороже.
- Шарико-винтовые пары привода стола и шпинделей. При износе меняются в сборе с гайками — от 200 до 400 тыс. руб. за каждую ось.
- Привод сервопривода. Сгоревший драйвер или мотор — от 80 тыс. руб. за единицу. При замене часто просят блок в сборе.
- Направляющие станины. Шлифовка и притирка чугунных направляющих — от 300 тыс. руб., плюс снятие-установка стола.
- Система ЧПУ. Если блок управления выходит из строя, замена на современный аналог с пусконаладкой — от 150 тыс. руб.
Суммарные затраты на восстановление после халатной эксплуатации могут превысить 1,5 млн руб., что сопоставимо с ценой нового станка эквивалентного класса.
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-4TS, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: JUNRAN JR-4TS на площадке.
Комплектность
У этого экземпляра не указаны год выпуска и наработка. Фото показывают общий вид станка — наличие пульта управления, пылестружкоприёмника и кожухов. Обязательно проверьте по месту:
- Наличие всех четырёх фрезерных шпинделей и двух шлифовальных голов (если они действительно входят в комплект).
- Работоспособность сменных шпинделей/регулировок.
- Комплект оснастки: цанги, ключи, ремонтный инструмент.
- Документация (инструкция, электрические схемы).
- Поставка с ЧПУ — наличие кабелей, блоков питания, флэшки с программами.
Если станок продаётся без оснастки, закладывайте 30–50 тыс. руб. на минимальный набор цанг и ключей.
Допустимые недостатки
Для станка в возрасте 5–10 лет (ориентировочно) допустимы: лёгкая коррозия не на рабочих поверхностях; царапины стола в зоне стружкоудаления; незначительный люфт ШВП до 0,05 мм при малой наработке; потемневшая, но не осыпающаяся проводка. Признаки подтекания сальников на гидроцилиндрах можно устранить заменой за 5–10 тыс. руб.
Тревожные признаки (когда лучше отказаться)
- Сколы чугунных направляющих глубиной более 1 мм.
- Перегрев любого шпинделя до 60 °C на холостом ходу — почти верный износ подшипников.
- Сильный люфт стола (более 0,2 мм) — износ ШВП или гайки, ремонт дорог.
- Нестабильная работа ЧПУ (самопроизвольные перезагрузки, «глюки» энкодеров) — возможно нарушение контактов в плохой проводке, но часто замены блока.
- Следы перегрева в электрошкафу, обгоревшие контакты плат.
- Неустранимое смещение по оси Z при реверсе — износ червяка/гайки.
- Разница в высоте подъёма шпинделей более 0,2 мм — перекос каретки или износ винтов, риски для обрабатываемых деталей.
Короткий чек-лист осмотра
- Перед включением: внешний осмотр, состояние направляющих (щуп), замер биения каждого шпинделя.
- На холостом ходу: шум, нагрев, работа смазки, утечки, работа охлаждения.
- Под нагрузкой: тестовый проход фрезой, измерение точности, вибрации.
- Электроника и ЧПУ: пуск, вход в программы, выход, проверка всех осей на возврат в ноль.
- Документация и комплектность: паспорт, оснастка, кабели.
Потратив два-три часа на проверку по этому списку, вы снизите риск покупки проблемного станка и сможете обосновать торг при выявленных замечаниях.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге