Слабые места JUNRAN JR-4TS: что проверить перед покупкой
JUNRAN JR-4TS · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 10.10.2026
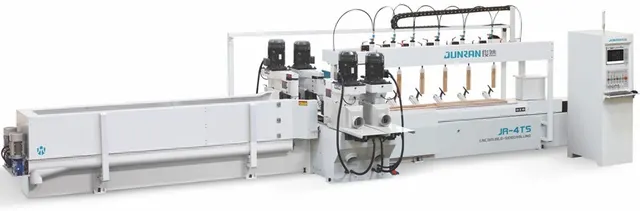
Продольно-фрезерный станок с ЧПУ JUNRAN JR-4TS — это многопинновая машина, оснащённая четырьмя фрезерными шпинделями мощностью 7,5 кВт каждый и двумя шлифовальными узлами. Он предназначен для обработки заготовок длиной до 1500 мм, шириной до 600 мм и высотой до 200 мм. Общая мощность установки — 38 кВт, вес — 5500 кг. Станок относится к специализированному оборудованию для серийного производства. В открытых источниках не обнаружено массовых жалоб владельцев на конкретные дефекты JR-4TS, однако конструктивные особенности позволяют выделить узлы, требующие повышенного внимания при осмотре подержанного экземпляра.
Для ознакомления с актуальными характеристиками и комплектацией можно обратиться к карточке товара: JUNRAN JR-4TS.
1. Фрезерные шпиндели – синхронизация и биение
Четыре шпинделя диаметром 40 мм работают одновременно. Наиболее частая проблема – разбалансировка или износ подшипников одного из шпинделей, что ведёт к вибрации и ухудшению качества обработки. При длительной работе на высоких оборотах подшипники могут перегреваться, ускоряя износ. Также возможен уход синхронизации оборотов, когда частоты вращения шпинделей начинают отличаться друг от друга.
Как проверить: запустите каждый шпиндель по отдельности на максимальных оборотах. Приложите руку к корпусу – вибрация должна быть равномерной. Установите индикатор часового типа на цангу – биение не должно превышать 0,01 мм. Попросите продавца провести тестовую обработку образца и проверьте разницу в ширине паза между шпинделями. Для оценки теплового режима включите станок на 10–15 минут и потрогайте корпус каждого шпинделя – он должен быть умеренно тёплым.
Ремонт: замена подшипников одного шпинделя – затратная процедура, требующая разборки и последующей балансировки. Стоимость комплекта подшипников и работы может составлять значительную сумму, поэтому при обнаружении биения стоит торговаться.
2. Шлифовальные узлы – износ абразива и точность
Два шлифовальных узла предназначены для финишной обработки. Типичные проблемы – износ подшипников шлифовального шпинделя и неравномерный износ абразивного круга. В практике сервиса многопинновых станков нередки случаи, когда из-за перегруза выходит из строя подшипниковый узел.
Как проверить: осмотрите круги на наличие трещин и сколов. Включите узел вхолостую – посторонние шумы указывают на дефекты подшипников. Выполните тестовый проход по образцу – проверьте шероховатость и геометрию. Если есть возможность, измерьте температуру корпуса шлифовального узла после короткой работы.
Ремонт: замена шлифовального шпинделя или его подшипников – сложная операция, часто требующая балансировки ротора. Стоимость сопоставима с ремонтом фрезерного шпинделя.
3. Сервоприводы подачи – рывки и ошибки позиционирования
Станок оснащён сервоприводами: на стол — 3 кВт, на подачу шпинделей — 4 кВт. Слабое место – энкодеры и кабели, которые со временем выходят из строя из-за перегибов и попадания стружки. В станках с интенсивной эксплуатацией часто повреждается гофрозащита кабелей, что приводит к короткому замыканию или обрыву сигнала.
Как проверить: переместите стол вручную по всей длине – движения должны быть плавными. В режиме ЧПУ задайте перемещение на 100 мм в разные стороны – проверьте точность позиционирования с помощью индикатора. Если станок дёргается или выдает ошибку — это признак неисправности сервопривода. Осмотрите гофрозащиту кабелей на наличие разрывов.
Ремонт: замена драйвера или энкодера может оказаться дорогостоящей. В некоторых случаях требуется замена всего сервомотора в сборе. При обнаружении проблем с кабелями стоит заложить бюджет на их замену.
4. Направляющие и станина – люфты и износ
Вес станка 5500 кг, поэтому направляющие испытывают большие нагрузки. Со временем появляются зазоры, что снижает точность обработки. Типичная причина – недостаток смазки при интенсивной работе. Система централизованной смазки требует регулярного обслуживания.
Как проверить: установите индикатор на каретку и покачайте её вручную – люфт не должен превышать 0,02 мм. Осмотрите направляющие на наличие задиров и коррозии. Попросите показать результаты контрольных замеров станка. Проверьте работу системы смазки: подача масла на направляющие должна быть равномерной.
Ремонт: шлифовка направляющих и замена планок – дорогостоящая операция, часто требующая полной разборки станка и последующей сборки с выверкой геометрии. Профилактика дешевле капитального ремонта.
5. Система ЧПУ – электроника и блоки управления
Электронная начинка JR-4TS может быть разных версий. Основные риски – выход из строя блоков питания, драйверов осей или контроллера. При осмотре обратите внимание на состояние электрошкафа: наличие пыли, следов окисления или перегрева.
Как проверить: включите станок, убедитесь, что все оси обнуляются без ошибок. Загрузите тестовую G-программу и выполните прогон без детали. Если система зависает или выдает ошибки – потребуется диагностика. Проверьте работу охлаждения электрошкафа (вентиляторы, фильтры).
Ремонт: поиск неисправностей в электронике может занять много времени. Замена блока ЧПУ – наиболее затратная часть, часто составляющая существенную долю от цены станка. Приобретая станок с потенциальными проблемами в системе управления, закладывайте бюджет на модернизацию.
Вывод
JUNRAN JR-4TS – сложный и производительный станок. Перед покупкой рекомендуется привлечь специалиста для проведения инструментальной диагностики. В первую очередь проверяйте шпиндели, сервоприводы и направляющие. Отсутствие публичных жалоб на модель не означает отсутствия рисков – всегда проводите тестовую обработку и требуйте документацию на последнее обслуживание.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге