Как выбрать JUNRAN JR-1218-4X8T б/у: что проверить перед покупкой
JUNRAN JR-1218-4X8T · Фрезерные и ЧПУ · Редакция Промсделки · чтение 5 мин · обновлено 07.10.2026
Чтобы разобрать процесс выбора на реальном примере, возьмём один из JUNRAN JR-1218-4X8T, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/pyatiosevoy-obrabatyvayuschiy-tsentr-s-chpu-junran-jr-1218-4x8t/.
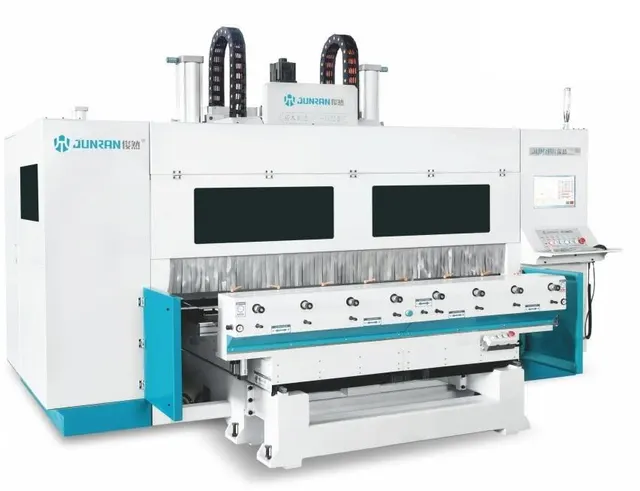
JUNRAN JR-1218-4X8T — это многошпиндельный пятиосевой обрабатывающий центр с ЧПУ, рассчитанный на одновременную обработку до восьми деталей. В отличие от обычных фрезерных станков, здесь 16 двусторонних шпинделей с воздушным охлаждением, установленных с шагом 300 мм. Это накладывает особые требования к проверке: отказ одного шпинделя или рассинхронизация всей группы превращают станок в дорогостоящий металлолом. Ниже — что именно смотреть, как проверять и какие дефекты должны заставить отказаться от сделки.
Что проверить в первую очередь
Осмотр начинается с холодного станка, когда он не работал минимум несколько часов. Это позволит оценить геометрию, люфты и состояние узлов без тепловых искажений.
Направляющие и каретки. У JR-1218-4X8T три линейные оси с перемещением X=500, Y=1200, Z=500 мм. Проверяют все три пары направляющих. На холодном станке рукой или с помощью индикатора оценивают равномерность хода. Направляющие должны быть сухими, без задиров, коррозии и следов синего отжига. Люфт в каретках определяется покачиванием шпиндельной головки в перпендикулярном направлении. Допустимый люфт — не более 0,02–0,03 мм; больше — износ или ослабление предварительного натяга.
ШВП (шарико-винтовые пары). Проверяют осевой люфт винтов. Для этого на фрезерный узел ставят индикатор и покачивают его вдоль оси. Люфт более 0,05 мм на новой ШВП недопустим. На б/у станке это повод для торга, но если люфт сопровождается стуком при вращении винта — ШВП под замену, а это от 200 до 400 тыс. рублей за одну ось с работой.
Шпиндели. У станка 16 шпинделей, и каждый нужно осмотреть. На холодном проверяют: отсутствие люфта в подшипниках (покачивание за цангу), лёгкость вращения вручную (у воздушного охлаждения нет тормоза, но вращение должно быть тугим, без закусываний), состояние посадочных конусов и цанг. Следы ржавчины на конусах — признак попадания СОЖ или влаги. Замена одного шпинделя — это от 150 до 300 тыс. рублей, а их 16.
Электрошкаф и кабельная продукция. Открывают шкаф управления. Проверяют клеммные соединения: нет ли потемневших, оплавленных контактов, следов перегрева. Кабели в гибких кабеленесущих цепях не должны иметь трещин и переломов. Особое внимание — кабелям на ось Y (1200 мм), они испытывают постоянные изгибы. Наработка станка видна по состоянию кабельных цепей: если они растянуты или имеют потёртости — станок много гоняли.
Как проверять в работе
Холодный осмотр даёт лишь половину картины. Полноценную проверку проводят после прогрева и под нагрузкой.
Запуск и прогрев. Включают станок, инициализируют оси. Слушают, как работают сервоприводы. На холостом ходу не должно быть воя, скрежета, вибрации. Прогоняют все оси на максимальной скорости 50 м/мин. Обращают внимание на нагрев направляющих и ШВП: через 30 минут работы температура не должна превышать 40–45°C (рука терпит). Если какой-то узел горячий — это перегрев подшипников или недостаток смазки.
Проверка всех шпинделей. Запускают поочерёдно каждый шпиндель на низких и высоких оборотах. Слушают подшипники: стук, вой, свист недопустимы. У воздушного охлаждения проверяют поток воздуха из сопел: он должен быть стабильным. Затем включают все 16 шпинделей одновременно. Если станок начинает вибрировать сильнее, чем на одном — возможен дисбаланс или износ подшипников группы.
Тестовая обработка. Лучший тест — фрезерование тестовой детали. Просят продавца установить заготовку и сделать образец. Оценивают: точность размеров (штангенциркулем), шероховатость поверхности, отсутствие прижогов. Если станок многошпиндельный, все 8 позиций должны давать одинаковый результат. Расхождение по размерам более 0,05 мм между позициями — признак рассинхронизации или износа конкретного шпинделя.
Проверка реверса и смены инструмента. Если станок имеет автоматическую смену — прогоняют цикл. У JR-1218-4X8T смена ручная, но проверяют, как зажимаются цанги: сжатие должно быть чётким, без подклинивания.
Какие узлы дорого обходятся в ремонте
У этого станка самый дорогой узел — группа шпинделей. 16 штук — это фактически 16 мотор-шпинделей. Выход из строя одного — от 150 тыс. рублей, а если менять все — это сопоставимо с половиной стоимости станка. Поэтому при покупке б/у критично проверить каждый.
Второй по стоимости — система ЧПУ и сервоприводы. Здесь используется промышленный контроллер, ремонт плат которого обходится в 100–200 тыс. рублей. Третий — направляющие и ШВП. Замена комплекта на одну ось — 300–500 тыс. рублей. Четвёртый — аспирационная система: три патрубка по 150 мм, если они забиты или повреждены, это не только снижает отвод стружки, но и приводит к перегреву зоны резания.
Также дорого обходятся редукторы и муфты на осях. Ударные нагрузки при обработке алюминия или пластика быстро убивают муфты, если станок неправильно эксплуатировали.
Комплектность, допустимые недостатки и тревожные признаки
В рассматриваемом объявлении указано, что станок находится в Москве, цена — 7 470 000 рублей. Состояние не указано, поэтому комплектность и внешний вид придётся оценивать лично. В комплекте должны быть: зажимные цанги (хотя бы по одной на шпиндель), ключи, документация, паспорт станка. Если паспорта нет — это уже тревожный признак: неизвестна наработка и история обслуживания.
Допустимые недостатки. Для б/у станка нормальны: потёртости корпуса, царапины на рабочем столе, незначительное выгорание краски. Допустим износ направжающих в пределах 0,02–0,03 мм, если он равномерный. Допустима замена одного-двух шпинделей, если они новые и правильно отбалансированы.
Тревожные признаки. Отказ продавца показать станок под нагрузкой. Следы коррозии на направляющих и шпинделях. Отсутствие смазки в пресс-маслёнках. Люфты более 0,05 мм. Неравномерный износ по позициям (например, один шпиндель изношен сильно, а остальные нет — это говорит о том, что станок использовали на пределе). Сколы на конусах шпинделей. Следы ремонта электроники (перепаянные платы, капля флюса).
Короткий чек-лист осмотра
- Холодный станок: люфты в ШВП и направляющих, состояние конусов, кабельных цепей.
- Прогрев: нагрев узлов, шум сервоприводов, работа всех 16 шпинделей.
- Под нагрузкой: тестовая деталь, точность, шероховатость, вибрации.
- Комплектность: паспорт, цанги, ключи, документация.
- Аспирация: проверка патрубков на засоры, работа стружкоотсоса.
- Электроника: состояние шкафа, клеммников, отсутствие перегрева.
Если хотя бы один из пунктов вызывает сомнение, лучше отказаться от сделки. Ремонт JR-1218-4X8T может обойтись дороже, чем разница между ценой нового и б/у станка. Внимательный осмотр и тестовая обработка — единственный способ избежать серьёзных затрат.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге