Обслуживание JUNRAN JR-1218-4X8T: узлы, расходники и регламент
JUNRAN JR-1218-4X8T · Фрезерные и ЧПУ · Редакция Промсделки · чтение 4 мин · обновлено 07.10.2026
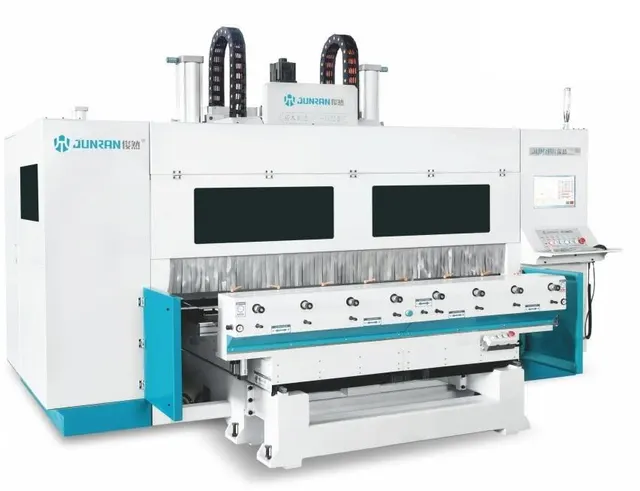
JUNRAN JR-1218-4X8T — многошпиндельный обрабатывающий центр с ЧПУ, рассчитанный на одновременную обработку до восьми деталей. Особенности конструкции: 16 двусторонних шпинделей с воздушным охлаждением, мощность 91 кВт, три аспирационных патрубка диаметром 150 мм, скорость перемещения до 50 м/мин. В открытых источниках нет официального регламента обслуживания этой модели, поэтому ниже приведены типовые узлы, требующие внимания, и практические рекомендации, основанные на анализе конструкции станка.
Основные узлы, требующие обслуживания
Шпиндельные группы
Шпиндели — наиболее нагруженная часть. Шестнадцать двусторонних узлов с воздушным охлаждением не имеют жидкого контура, но требуют контроля температуры и чистоты. Перегрев одного шпинделя может привести к биению и повреждению заготовок. При осмотре проверяют:
- Чистоту радиаторов и вентиляторов — забитая пыль снижает эффективность охлаждения.
- Отсутствие люфта в подшипниках — появление вибраций или шума указывает на износ.
- Состояние цанг и зажимных гаек — изношенные детали меняют сразу, чтобы не повредить хвостовики инструмента.
Направляющие и ШВП
Диапазон перемещения 500×1200×500 мм при скорости 50 м/мин создаёт высокие нагрузки на линейные направляющие и шарико-винтовые пары. Типичная рекомендация — смазывать направляющие каждые 40–50 часов работы. Используют консистентные смазки NLGI 2 (например, Mobilux EP 2 или аналог). Для ШВП — масло ISO VG 68 или 100. На станке установлены три оси, поэтому доступ к смазочным точкам должен быть обеспечен.
Аспирационная система
Три патрубка диаметром 150 мм отводят стружку и пыль. Эффективность удаления зависит от герметичности соединений и состояния фильтров. Рекомендуется:
- Проверять целостность гофр и хомутов перед каждой сменой.
- Очищать короба и фильтры еженедельно при интенсивной работе.
- Контролировать работу турбины или центральной системы аспирации — падение тяги ускоряет износ шпинделей и направляющих.
Электрооборудование
Установленная мощность 91 кВт требует надёжного электропитания. Основные точки контроля:
- Контакторы и пускатели — проверять на подгорание каждые 200 часов.
- Кабельные трассы — избегать перетирания в местах изгиба при движении портала.
- Система управления (ЧПУ) — охлаждение блока управления, регулярная чистка вентиляционных решёток от пыли.
Расходные материалы
Для обслуживания JUNRAN JR-1218-4X8T потребуются:
- Смазка для направляющих — консистентная (литиевый комплекс) NLGI 2.
- Масло для ШВП — редукционное или гидравлическое ISO VG 68–100.
- Фильтры аспирации — картриджные или рукавные (в зависимости от подключения).
- Подшипники шпинделей — высокоскоростные (прецизионные, с металлическим сепаратором).
- Цанги и гайки — стандарт ER, конкретный типоразмер зависит от установленного шпинделя (уточняется по паспорту).
- Щётки (графитовые) для двигателей шпинделей — если используются коллекторные двигатели (уточняется по модификации).
Регламент обслуживания (рекомендуемый)
Поскольку сервисная документация в открытом доступе не опубликована, приводим типовой график для станков данного класса:
- Ежесменно — визуальный осмотр шпинделей, проверка биения инструмента, чистка зоны обработки от крупной стружки, контроль уровня масла в системе смазки (если установлена централизованная).
- Еженедельно — очистка радиаторов шпинделей, проверка натяжения ремней (при наличии ременной передачи), осмотр аспирационных магистралей.
- Ежемесячно — смазка направляющих и ШВП, замена масла в фильтрах-влагоотделителях (пневматика), проверка контактов в электрошкафу.
- Раз в квартал — полная ревизия шпинделей: замена подшипников, балансировка, проверка соосности.
- Раз в полгода — калибровка осей (лазерный интерферометр), замена масла в редукторах (если есть), ревизия системы ЧПУ.
Типичные ошибки обслуживания
Владельцы станков этой серии (данные из отраслевых форумов) отмечают несколько повторяющихся проблем:
- Игнорирование перегрева одного шпинделя — из‑за воздушного охлаждения разность температур между шпинделями может достигать 10–15°C, что приводит к термическому расширению и потере точности.
- Несвоевременная замена фильтров аспирации — забитые фильтры снижают отсос, пыль оседает на направляющих и ускоряет их износ.
- Экономия на смазке — использование нерекомендованных масел или пропуск смазочных интервалов вызывает износ ШВП и заклинивание кареток.
- Самостоятельное вмешательство в электронику ЧПУ — нарушение схемы подключения может вывести из строя драйверы или блок управления.
Когда звать сервис
Следующие работы лучше доверить специалистам:
- Ремонт или замена шпинделя (балансировка, замена подшипников).
- Калибровка геометрии станка (выверка параллельности и перпендикулярности осей).
- Программирование и диагностика контроллера ЧПУ.
- Ремонт гидравлики или пневматики (замена уплотнений, клапанов).
Чтобы разобрать это на реальном примере, возьмём один из JUNRAN JR-1218-4X8T, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/pyatiosevoy-obrabatyvayuschiy-tsentr-s-chpu-junran-jr-1218-4x8t/. На фото видно расположение патрубков аспирации и общее исполнение станка. Точный регламент и перечень расходников для конкретного экземпляра можно уточнить по заводскому паспорту.
Помните, что любое обслуживание многошпиндельного центра следует проводить при отключённом электропитании и сбросе давления в пневмосистеме. Своевременная профилактика — залог стабильного качества обработки и минимальных простоев.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге