Обзор ISM ISM 158: для каких задач подходит
ISM ISM 158 · Заточка и подготовка пил · Редакция Промсделки · чтение 4 мин · обновлено 13.10.2026
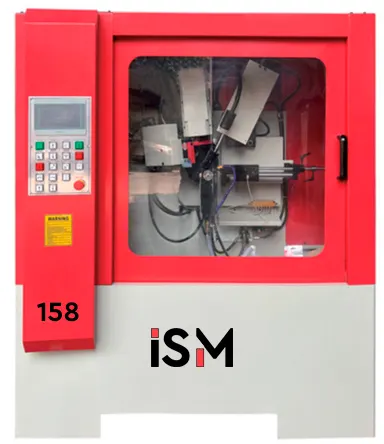
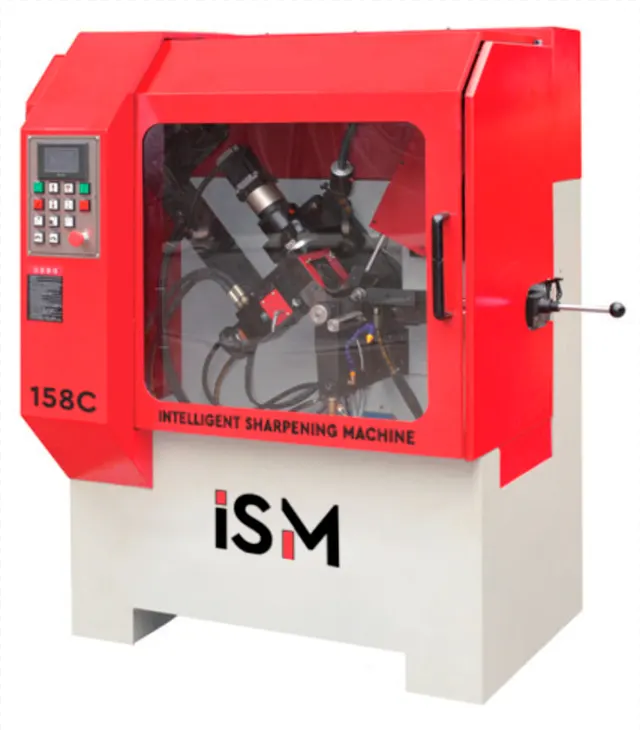
ISM 158 — это автоматический станок для заточки дисковых пил, рассчитанный на средние и крупные производства, а также специализированные сервисы по подготовке инструмента. В отличие от полуавтоматических моделей, где оператор вручную задаёт каждый угол, здесь геометрия зуба и последовательность обработки управляются с пульта. Это означает, что стабильность результата перестаёт зависеть от квалификации заточника — станок повторяет профиль зуба раз за разом с одной настройки.
Реальный охват по размерам пил
Станок официально заявляет диапазон диаметров от 10 до 800 мм, с оговоркой «до 1000*». На практике звёздочка означает, что обработка пил более 800 мм возможна, но, скорее всего, с ограничениями по подаче или требует специальной оснастки. Для производства это означает, что ISM 158 закрывает 95% задач деревообработки и лёгкой промышленности: от малых пил для форматно-раскроечных центров до тяжёлых пил для торцовочных станков.
Посадочный диаметр (10–220 мм) — важный момент. У большинства пил стандартное отверстие 30, 60 или 80 мм. Диапазон до 220 мм позволяет устанавливать пилы с большими фланцами, что встречается на старых станках или специфическом оборудовании.
Толщина полотна до 8 мм — это ограничение. Пилы для продольного раскроя массива или для резки цветных металлов часто имеют толщину 10–12 мм и более. Если в номенклатуре предприятия есть такие пилы, ISM 158 их не возьмёт. Это типично для станков данного класса — они оптимизированы под тонкие твёрдосплавные пилы.
Геометрия зуба и гибкость настройки
Возможность задавать передний угол от -5 до +30°, задний от 6 до 30° и угол фаски 0–45° покрывает практически все стандартные профили зуба: плоский, трапециевидный (ATB), чередующийся (TCG), комбинированный. Отдельно производитель выделяет заточку задней грани зуба «трапеция/прямой за один проход». Это означает, что станок может за один цикл обработать сложный профиль, не требуя перестановки круга или ручной смены программы. Для сервиса это прямая экономия времени.
Три подвижные оси и управление с пульта — это не просто автоматизация. Это возможность хранить профили для разных типов пил (например, «пила 300 мм 48 зубьев ATB для МДФ» и «пила 450 мм 24 зуба TCG для алюминия») и вызывать их нажатием кнопки. Переналадка между разными задачами занимает минуты, а не часы.
Производительность и система охлаждения
Заявленная производительность — до 20 зубьев в минуту. Это средний показатель для автоматических станков. На практике скорость зависит от твёрдости сплава и требуемой чистоты обработки. Для твёрдого сплава K10–K20 скорость подачи (0,5–6 мм/с) устанавливают ближе к нижней границе, для более мягких HSS — выше.
Гидросистема с давлением 4 МПа и баком 85 литров — это не просто охлаждение. Высокое давление (4 МПа = 40 бар) необходимо для вымывания шлама из пор алмазного или CBN-круга. Без этого круг быстро «засаливается» и теряет режущую способность. Производительность насоса 25 л/мин обеспечивает хороший поток через зону реза. Важно следить за концентрацией СОЖ: слишком слабая — коррозия и плохое охлаждение, слишком сильная — пенообразование и перегрев.
Сравнение с конкурентами
В этом классе (автоматы для пил до 800–1000 мм) основными конкурентами являются Vollmer (модели CHCE, CHD), Loroch (S 100, S 150), Schmidt (Alpin), Servo (S 800), CEN (F 800). ISM 158 обычно позиционируется как станок с хорошим соотношением «цена/возможности». В отличие от Vollmer, где многие опции идут за доплату, у ISM базовая комплектация часто включает закрытую кабину (шумоподавление, безопасность), мощную гидросистему и широкий диапазон посадочных диаметров.
Слабое место, которое отмечают владельцы сервисов — это электроника и сервисная поддержка. ISM — не такой массовый бренд, как Vollmer или Loroch, поэтому запчасти (платы управления, датчики, моторы подачи) могут быть менее доступны, а время ожидания — дольше. При выборе станка стоит заранее уточнить у поставщика наличие склада запчастей в РФ.
Обслуживание и типичные расходники
Основные расходники: заточные круги (125×32 мм), СОЖ, фильтры для СОЖ. Критический узел — шпиндель круга. Из-за высоких оборотов и абразивной пыли подшипники шпинделя — расходник с периодичностью замены раз в 1–2 года при интенсивной работе.
Направляющие и каретки: станок использует прецизионные линейные направляющие. Их загрязнение — типичная причина потери точности. Регулярная очистка и смазка (без избытка, чтобы не собирать пыль) обязательна. Электроника: блок управления и пульт. Типичная неисправность — окисление контактов или выход из строя энкодеров осей. При диагностике в первую очередь проверяют целостность проводки и разъёмов.
Реальный пример на рынке
Чтобы разобрать это на реальном примере, возьмём один из ISM 158, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: ISM 158 на площадке. Цена на данный экземпляр составляет около 1,94 млн рублей, что соответствует рыночной позиции станка между бюджетными китайскими автоматами и премиальными европейскими брендами. Станок находится в Москве, что упрощает его осмотр и логистику.
Вывод
ISM 158 — это станок для тех, кто перерос ручную заточку и полуавтоматы, но не готов инвестировать в премиальные бренды. Он уверенно работает с пилами до 800 мм, даёт гибкость по геометрии зуба и автоматизирует рутину. Главные ограничения — толщина полотна до 8 мм и потенциальные сложности с сервисом электроники. Для деревообработки, производства мебели и сервисов по заточке это адекватный рабочий инструмент.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге