ISM ISM 158 б/у: на что смотреть при осмотре
ISM ISM 158 · Заточка и подготовка пил · Редакция Промсделки · чтение 5 мин · обновлено 13.10.2026
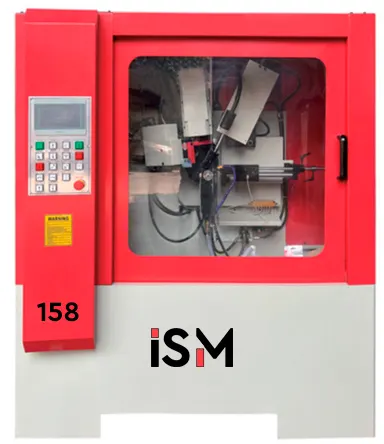
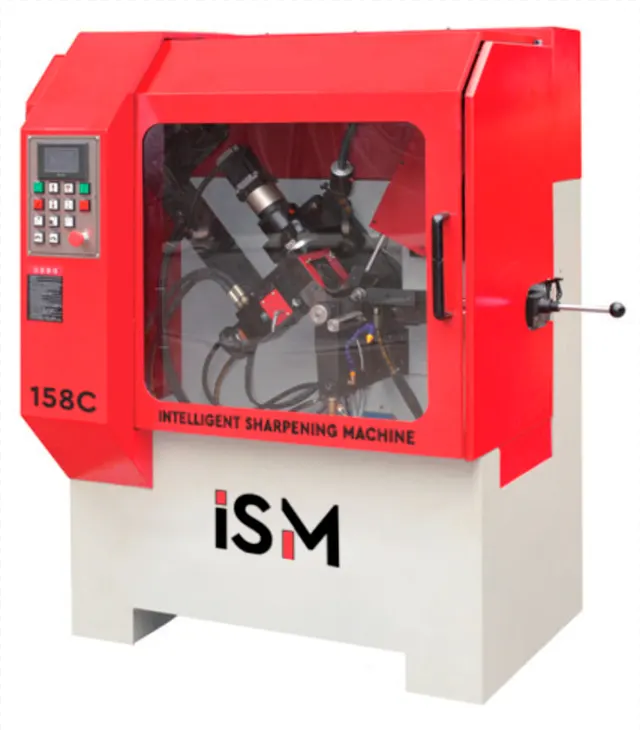
Автоматический заточной станок ISM 158 предназначен для заточки дисковых пил диаметром от 10 до 800 мм (до 1000*) с посадочным отверстием до 220 мм. Оборудование оснащено тремя подвижными осями, гидравлической системой с рабочим давлением 4 МПа и пультом управления для задания углов и формы зуба. При покупке такого станка на вторичном рынке важно тщательно проверить все узлы: ремонт гидравлики или направляющих может обойтись в сумму, сопоставимую с ценой станка. В этой статье — что смотреть в первую очередь, как проверять в работе, какие узлы самые дорогие в восстановлении и короткий чек-лист осмотра.
Что проверить в первую очередь (холодный станок)
Начинайте осмотр с выключенного станка. Обратите внимание на общее состояние: станина должна быть без трещин и следов коррозии, закрытая кабина — целой, уплотнения — эластичными. Проверьте отсутствие подтёков масла на гидравлических шлангах и соединениях. Даже небольшие следы масла указывают на износ уплотнений или микротрещины в шлангах.
Подвижные оси (X, Y, Z) переместите вручную. Оцените плавность хода: заедания, рывки или люфты говорят об износе направляющих или шарико-винтовых пар. Люфт в каретке шлифовального круга недопустим — он напрямую влияет на точность заточки. Проверьте состояние защитных гармошек (сильфонов) на направляющих: разрывы пропускают абразивную пыль, что ускоряет износ.
Шпиндель заточного круга проверьте на радиальное и осевое биение. Вращайте вручную — не должно быть заеданий, посторонних шумов, люфта. Если есть возможность, замерьте индикатором биение на посадочном месте круга: норма — не более 0,01–0,02 мм. Большее биение потребует замены подшипников.
Гидравлическая система: проверьте уровень масла в баке (ёмкость 85 л), состояние фильтра и визуально осмотрите насос на предмет утечек. Запустите станок на несколько секунд, чтобы убедиться, что насос создаёт давление (манометр должен показать около 4 МПа). Если давление не набирается или падает — проблема в насосе, предохранительном клапане или утечках.
Система СОЖ: проверьте наличие жидкости в баке, работу насоса (включите подачу), состояние форсунок. Засорённые форсунки или слабая подача приведут к перегреву круга и прижогам на зубе.
Пульт управления: включите станок, убедитесь, что дисплей загорается, кнопки реагируют, аварийный стоп работает. Если на экране высвечиваются ошибки — запишите коды и уточните у продавца историю их появления.
Как проверять в работе (после прогрева и под нагрузкой)
После холодной проверки запустите станок и дайте ему прогреться 5–10 минут. Гидравлическое масло должно выйти на рабочую температуру, давление стабилизироваться. Прослушайте работу насоса: он должен работать ровно, без стуков и вибраций. Посторонние звуки — признак износа подшипников насоса или кавитации.
Выполните перемещение по каждой оси в ручном режиме. Оцените точность позиционирования: при возврате в исходную точку не должно быть смещения более 0,1 мм. Рывки или неравномерность хода указывают на износ направляющих или проблемы с сервоприводами.
Проведите тестовую заточку на пиле, которую предоставит продавец (или возьмите свою). Установите пилу, задайте параметры с пульта. Обратите внимание на качество обработки: поверхность зуба должна быть ровной, без прижогов (синеватый оттенок), сколов и трещин. Проверьте, что станок выполняет заточку задней грани за один проход — это заявленная возможность модели. Если для чистовой обработки требуется второй проход, возможно, изношен шлифовальный круг или нарушена кинематика.
Производительность: засеките время заточки нескольких зубьев. Паспортная скорость — до 20 зубьев в минуту. Если станок работает медленнее, это может быть следствием износа гидравлики, низкого давления или проблем с электроникой.
Проверьте автоматику: срабатывание концевых выключателей, остановка при открытии защитной дверцы (если предусмотрено), аварийная остановка. Все функции должны работать безотказно.
Какие узлы дорого обходятся в ремонте
Гидравлический насос и клапаны. Замена насоса — 30–50 тыс. руб. плюс работа. Ремонт гидроцилиндров (замена уплотнений, хромировка штоков) — от 15 тыс. руб. за цилиндр. Если гидравлика не держит давление, готовьтесь к серьёзным вложениям.
Направляющие и шарико-винтовые пары. Износ линейных направляющих требует замены всего комплекта. Стоимость направляющих для трёх осей может превышать 100 тыс. руб. без учёта работ. Люфт в ШВП — замена пары винт-гайка (от 20 тыс. руб. за ось).
Шпиндельный узел. Замена подшипников шпинделя — 15–20 тыс. руб. за работу плюс стоимость подшипников (около 5–10 тыс. руб.). Если повреждён вал шпинделя, замена узла в сборе — от 50 тыс. руб.
Электроника. Платы управления, драйверы осей, пульт — оригинальные запчасти ISM могут быть редкими и дорогими. Стоимость блока управления — от 80 тыс. руб., пульта — от 40 тыс. руб. Перед покупкой уточните у продавца наличие документации и возможность диагностики.
Система СОЖ. Насос СОЖ (около 10–15 тыс. руб.), форсунки, фильтры. Засорение форсунок — мелкая проблема, но если насос сгорел из-за работы без жидкости, замена обойдётся в 10–15 тыс. руб.
После примера: комплектность, допустимые недостатки, тревожные признаки
Чтобы разобрать это на реальном примере, возьмём один из ISM 158, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/avtomaticheskiy-zatochnoy-stanok-dlya-diskovyh-pil-ism-158/. На фото станок выглядит ухоженным, но при осмотре нужно проверить следующее.
Комплектность. В стандартной поставке должны быть: заточные круги (125×32 мм), ключи для смены круга, документация (паспорт, схема гидравлики, электрическая схема), возможно, тестовая пила. Уточните, есть ли запасные фильтры, уплотнения. Отсутствие документации — повод для торга, так как при ремонте придётся восстанавливать схемы.
Допустимые недостатки. Следы эксплуатации: царапины на корпусе, потёртости на пульте, небольшие потёки масла на соединениях (если они не активные). Износ шлифовального круга — норма, его всё равно придётся менять. Небольшой люфт в осях (до 0,05 мм) может быть скорректирован регулировкой.
Тревожные признаки. Активные утечки гидравлики (масло капает), люфт в шпинделе, ошибки на дисплее, которые не сбрасываются, следы перегрева (пожелтевшие провода, оплавленные разъёмы), коррозия на электронных платах, отсутствие защитных кожухов, неработающий аварийный стоп. Если станок не запускается или не выполняет цикл — требуйте диагностику или снижайте цену на стоимость ремонта.
Короткий чек-лист осмотра
- Внешний осмотр: станина, кабина, шланги, кабели — без повреждений и утечек.
- Подвижные оси: плавность хода, люфты, состояние направляющих.
- Шпиндель: биение, шум, люфт.
- Гидравлика: давление 4 МПа, уровень масла, работа насоса.
- СОЖ: наличие жидкости, работа насоса, чистота форсунок.
- Пульт: включение, реакция кнопок, отсутствие ошибок.
- Тестовая заточка: качество поверхности зуба, отсутствие прижогов, производительность.
- Автоматика: срабатывание концевых выключателей, аварийный стоп.
- Комплектность: документация, ключи, запасные круги.
Если хотя бы один из пунктов вызывает сомнения, лучше пригласить специалиста или отказаться от покупки. Помните: стоимость капитального ремонта ISM 158 может достигать 30–50% от цены б/у станка.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге