Слабые места Holzmatic STM-600: что проверить перед покупкой
Holzmatic STM-600 · Шипорезы и чашкорезы · Редакция Промсделки · чтение 5 мин · обновлено 08.10.2026
Шипорезный станок Holzmatic STM-600 PRO — оборудование для нарезки прямого ящичного шипа. Он рассчитан на пакет заготовок шириной до 600 мм, высотой до 200 мм (с опцией до 300 мм) и глубину шипа от 6 до 45 мм. Мощность шпинделя — 9 кВт, частота вращения — 4000 об/мин, электропривод подачи. Масса 900 кг. Конструкция простая, но при осмотре подержанного станка или даже нового при приёмке стоит проверить несколько узлов, которые чаще всего вызывают нарекания у владельцев фрезерного и шипорезного оборудования.
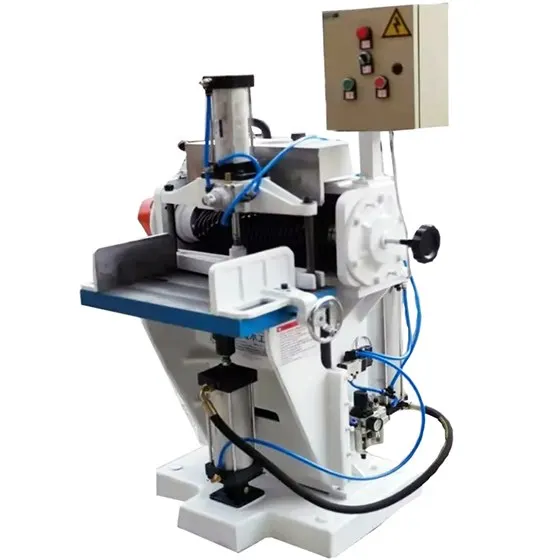
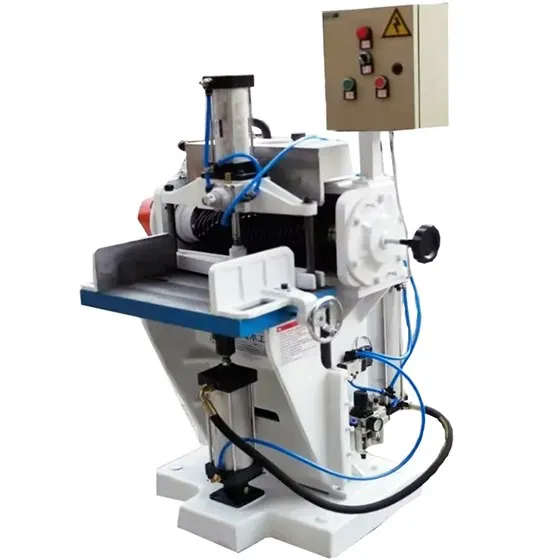
Чтобы разобрать это на реальном примере, возьмём один из шипорезных станков Holzmatic STM-600, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: https://promsdelka.ru/product/shiporeznyy-stanok-dlya-pryamogo-yaschichnogo-shipa-holzmatis-stm-600-pro/. На фото видно общий вид станка, рабочий стол и шпиндельный узел. Далее перейдём к типичным слабым местам, которые выявляют при эксплуатации.
1. Износ подшипников шпинделя
В чём проблема. Шпиндель работает на 4000 об/мин при мощности 9 кВт. Подшипники — самый нагруженный элемент. При недостаточной смазке или попадании пыли они изнашиваются быстрее, что приводит к биению фрезы.
Как проявляется. На обработанном шипе появляются волнистость, задиры, увеличивается ширина пропила. На слух — гул, стук при вращении шпинделя без нагрузки. Владельцы станков Holzmatic отмечают, что даже небольшой люфт подшипников заметно снижает качество шипа и сокращает ресурс фрез.
Как проверить при осмотре. Отключите станок от сети. Прокрутите шпиндель вручную — он должен вращаться равномерно, без заеданий и посторонних звуков. Затем включите станок на холостом ходу (без фрез) и послушайте шпиндель на разных оборотах. Люфт проверяют, покачивая фланцевую гайку руками в радиальном направлении — допускается не более 0,02–0,03 мм.
Во что обходится исправление. Замена подшипников (два блока) с работой обойдётся в 8–15 тыс. руб., в зависимости от марки и региона. Если запустить — может потребоваться ремонт шпиндельного вала.
2. Ворсистость и качество поверхности шипа
В чём проблема. При обработке некоторых пород древесины (дуб, ясень, лиственница) появляется сильный ворс, особенно при неправильно подобранной подаче или затупленных фрезах. Это общая проблема фрезерных станков, и STM-600 не исключение.
Как проявляется. Поверхность шипа имеет заметный ворс, который не удаляется шлифовкой и ухудшает склеивание. Причины: износ резцов, слишком высокая подача, недостаточная аспирация (стружка не удаляется, налипает на фрезу).
Как проверить при осмотре. Попросите сделать пробный пропил на той породе, с которой работаете. Оцените чистоту поверхности. Осмотрите фрезы — режущие кромки должны быть без завалов, с чёткой геометрией. Также проверьте, что станок оснащён патрубком аспирации Ø120 мм и подключён к эффективной системе пылеудаления.
Во что обходится исправление. Заточка фрез — 500–1500 руб. за штуку, новые комплекты — от 8 тыс. руб. Если проблема в подаче, регулировка привода не требует затрат, но снижает производительность.
3. Точность настройки глубины шипа и упоров
В чём проблема. Станок имеет ручную регулировку глубины шипа в диапазоне 6–45 мм. На практике механизм настройки со временем начинает «плавать» из-за люфта в направляющих или износа винтовой пары.
Как проявляется. Глубина шипа меняется от заготовки к заготовке, появляется перекос. Особенно критично для пакетной установки, когда обрабатывается сразу несколько деталей.
Как проверить при осмотре. Установите глубину 20 мм, сделайте несколько холостых настроек, измерьте ход линейкой или штангенциркулем. Повторите 3–5 раз — показания не должны отличаться более чем на 0,2 мм. Проверьте также фиксацию упоров.
Во что обходится исправление. Замена ходовых винтов и гаек — 3–6 тыс. руб. плюс работа. Если износ небольшой, регулировка может быть выполнена бесплатно.
4. Электропривод подачи
В чём проблема. Привод подачи обеспечивает равномерную скорость подачи пакета. Владельцы фрезерных станков Holzmatic жалуются на рывки и остановки привода — частая причина в загрязнении направляющих или проблемах с кнопками управления.
Как проявляется. Заготовка подаётся с рывками, шип получается неровным. В тяжёлых случаях привод останавливается при малейшем повышении нагрузки.
Как проверить при осмотре. Включите привод подачи без заготовки — каретка должна двигаться плавно, без посторонних звуков. Затем положите доску средней толщины (20 мм) и пропустите её через станок — привод не должен «виснуть». Проверьте состояние ремённой передачи (если есть) или цепного привода.
Во что обходится исправление. Чистка и смазка направляющих — бесплатно. Замена электродвигателя подачи — 10–20 тыс. руб., редуктора — от 5 тыс. руб. с работой.
5. Система аспирации и отвод стружки
В чём проблема. Диаметр патрубка аспирации 120 мм — это стандарт, но при работе с большим пакетом стружки образуется много. Если система аспирации слабая или забита, стружка скапливается на столе и под упорами.
Как проявляется. Ухудшение отвода стружки ведёт к перегреву фрезы, снижению качества обработки и быстрому износу резцов. Владельцы отмечают, что шипорезные станки особенно чувствительны к поведению аспирации из-за закрытого пространства рабочей зоны.
Как проверить при осмотре. Подключите аспирацию (или визуально оцените патрубок на засоры). Пропустите стружку через станок — она должна сразу уходить в патрубок, а не оставаться на столе. Осмотрите уплотнения на патрубке.
Во что обходится исправление. Чистка патрубка и фильтров — бесплатно. Замена гофры или переходника — 1–3 тыс. руб. Если проблема в мощности цеха, потребуется более мощный стружкоотсос (от 30 тыс. руб.).
Вывод
Holzmatic STM-600 — простая и надёжная конструкция, но владельцы оборудования указывают на пять ключевых точек, которые требуют внимания перед покупкой. Первое — шпиндель, второе — качество обработки при пробном пуске, третье — точность настройки глубины, четвёртое — плавность подачи, пятое — отвод стружки. Все эти проблемы легко выявляются при получасовой проверке с измерительным инструментом и пробной заготовкой. Стоимость устранения большинства из них не превышает 10–15 тыс. руб., но запущенные неисправности могут потребовать дорогого ремонта шпинделя или замены привода.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге