Обслуживание Holzmatic STM-600: узлы, расходники и регламент
Holzmatic STM-600 · Шипорезы и чашкорезы · Редакция Промсделки · чтение 5 мин · обновлено 08.10.2026
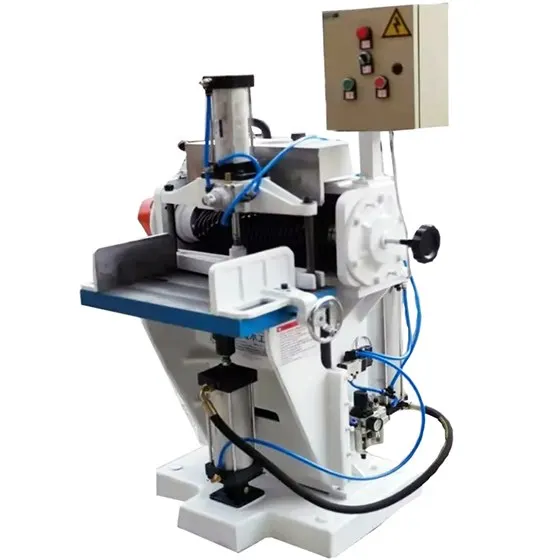
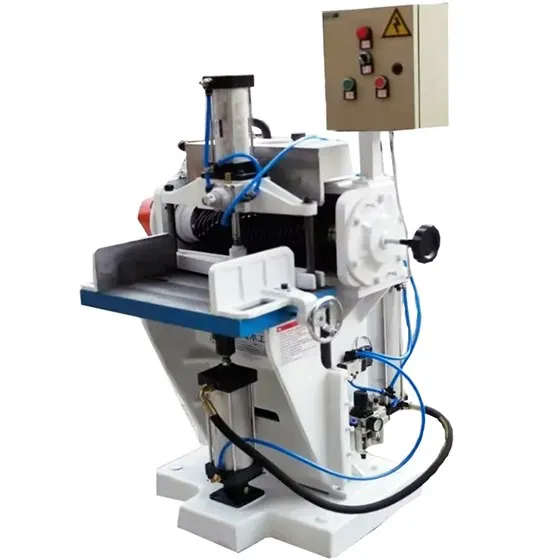
Шипорезный станок Holzmatic STM-600 PRO предназначен для прямого ящичного шипа и рассчитан на обработку пакета заготовок шириной до 600 мм и высотой до 200 мм (с опцией 300 мм). Конструкция относительно простая: электропривод подачи, шпиндель мощностью 9 кВт с частотой вращения 4000 об/мин, рабочий стол и фрезы диаметром 200×80 мм. Однако даже при такой схеме регулярное обслуживание напрямую влияет на точность шипа и ресурс оборудования. Ниже — что именно надо контролировать, с какой периодичностью и какие материалы использовать.
Основные узлы, требующие внимания
Шпиндельный узел. Сердце станка — подшипники шпинделя. При работе на 4000 об/мин и нагрузке до 9 кВт подшипники испытывают высокие температуры и вибрацию. Основные риски — загрязнение (стружка, пыль) и потеря смазки. Типичный симптом износа — посторонний шум, нагрев корпуса шпинделя выше 60–70 °C или радиальный люфт. В паспорте станка обычно указан тип подшипников (чаще всего 6206 или 6207 с металлическим сепаратором). Замену желательно доверять сервису, так как требуется точная посадка и балансировка.
Ременная передача. Клиновой ремень от электродвигателя к шпинделю. Со временем растягивается, изнашивается, теряет натяжение. Признаки: проскальзывание при врезании фрезы в массив, снижение частоты вращения, визг. Рекомендуется проверять натяжение каждые 500 часов работы, а замену проводить при появлении трещин или износа боковых граней. Ресурс ремня — ориентировочно 2000–3000 часов, но сильно зависит от запылённости.
Фрезы (200×80 мм). Затупленные резцы увеличивают нагрузку на шпиндель и подшипники, приводят к разрыву волокон и ворсу на шипе. Периодичность заточки — по факту качества обработки, но на практике каждые 100–150 м² обработанной поверхности. Важно следить за балансировкой: дисбаланс вызывает вибрацию, которая быстро убивает подшипники. Фрезы лучше менять комплектом, а не по одной — разница в диаметре более 0,05 мм даёт разную глубину шипа.
Система подачи. Электромеханический привод перемещает каретку с заготовкой. Здесь надо контролировать цепь или редуктор (в зависимости от модификации), направляющие и подшипники качения. Обычно смазывают консистентной смазкой (Литол-24 или аналоги) через каждые 200–300 часов. Если замечаете рывки при подаче — скорее всего, износ зубчатой передачи или загрязнение направляющих.
Рабочий стол и направляющие. Стол размерами 730×400×58 мм. Его поверхность и боковые направляющие должны быть чистыми и без забоин. Стружка, налипшая смола и пыль вызывают задиры на каретке. Обслуживание сводится к ежесменному удалению отходов и периодической смазке направляющих (тонкий слой масла для направляющих, например, И-20А или WD-40 в качестве временной меры).
Аспирация. Патрубок диаметром 120 мм — критически важный элемент, особенно при работе с массивом. Забитая система отвода стружки приводит к перегреву подшипников шпинделя и ускоренному износу ремня из-за оседания пыли. Фильтры и рукава очищают по мере заполнения, но не реже одного раза в смену. Рекомендуется подключение к промышленному пылесосу или центральной системе с производительностью не менее 3000 м³/ч.
Регламент обслуживания (ориентировочный)
Ежесменно
- Удаление стружки и пыли со стола, направляющих, шпинделя и из зоны аспирации.
- Визуальный осмотр ремня: нет ли трещин, оплавлений, износа поликлиновой части.
- Проверка уровня смазки в подшипниках шпинделя (через пресс-маслёнки, если предусмотрены).
Еженедельно
- Смазка направляющих каретки и ходовых винтов.
- Проверка натяжения ремня (прогиб при нажатии большим пальцем — около 10–15 мм).
- Осмотр фрез на наличие сколов, трещин.
Ежемесячно
- Замена или очистка фильтров аспирации (в зависимости от системы).
- Проверка работы электродвигателя (токи холостого хода не должны превышать паспортных).
- Ревизия состояния подшипников шпинделя (прослушивание стетоскопом).
При наработке 500–1000 часов
- Замена ремня (даже если внешне цел, но пройден ресурс).
- Обновление смазки подшипников шпинделя (если конструкция позволяет).
- Проверка геометрии стола и параллельности направляющих.
Расходники и материалы
Фрезы: только диаметром 200×80 мм, под посадку на шпиндель. Цена за пару качественных — около 12–15 тыс. руб. (на момент статьи). Лучше брать с твёрдосплавными напайками — они держат заточку дольше.
Ремни: клиновые профиль B (стандартный) или поликлиновые — смотрите по каталогу на конкретную модификацию. В среднем 1500–2500 руб.
Смазки: для подшипников шпинделя — высокотемпературная смазка (Shell Gadus S2 V100 2, Mobilux EP 2 или аналог). Для направляющих — масло вязкостью 68–100 (И-68А, И-100А).
Фильтры для аспирации: мешочные или картриджные — подбираются по диаметру патрубка и производительности. Ориентировочная стоимость — 1500–3000 руб.
Типичные ошибки обслуживания
- Работа с тупыми фрезами. Самая частая причина перегрузки шпинделя и выхода из строя подшипников. Экономия на заточке оборачивается дорогим ремонтом.
- Пропуск проверки натяжения ремня. Слабо натянутый ремень проскальзывает, греется, изнашивается неравномерно. Кроме того, падает фактическая скорость резания.
- Забитая аспирация. Стружка скапливается в зоне шпинделя — это ухудшает теплоотвод, подшипники перегреваются. Механики отмечают, что на забитых станках подшипники выходят из строя в 2–3 раза быстрее.
- Использование неправильной смазки. Например, солидол для подшипников шпинделя — он не выдерживает высоких температур, вытекает, и подшипник остаётся без смазки.
- Неравномерная замена фрез. Если поставить одну новую и одну старую, разница в диаметре приведёт к разной глубине шипа на левой и правой стороне.
Что можно делать самостоятельно, а когда звать сервис
Своими силами: замена и заточка фрез, регулировка натяжения ремня, смазка направляющих и подшипников (если есть доступ), очистка аспирации, замена ремня (при наличии навыков). Также можно выполнить проверку параллельности направляющих по индикатору.
Требуется сервисный специалист: замена подшипников шпинделя, балансировка фрез (если нет стенда), ремонт редуктора подачи, регулировка геометрии стола, диагностика электродвигателя. Для Holzmatic STM-600 характерны сложности с заменой подшипников шпинделя из-за необходимости точной настройки натяга — это не та операция, которую стоит делать на коленке.
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic STM-600, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: . Согласно объявлению, станок находится в Москве, цена 992 900 рублей. По фото видно, что станок укомплектован штатными фрезами и системой аспирации. При осмотре этого конкретного экземпляра стоит проверить зазоры на каретке и состояние ремня — на фото он не виден, но на станках с наработкой ремень часто уже растянут.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Вопросы и комментарии
Есть вопрос по модели, характеристикам или опыту эксплуатации? Задайте его - ответит специалист.
Эта модель сейчас в каталоге