Holzmatic S200A: слабые места и что проверить перед покупкой
Holzmatic S200A · Торцовка и оптимизация · Редакция Промсделки · чтение 4 мин · обновлено 05.10.2026
На момент подготовки материала в открытых источниках не обнаружено массовых жалоб или детальных отчётов о неисправностях, уникальных для модели Holzmatic S200A. Однако, как и любой торцовочный оптимизатор, этот станок имеет узлы, которые изнашиваются в первую очередь и требуют внимания при покупке с рук. Ниже — обзор таких узлов на основе типовой конструкции оборудования данного класса и данных из каталога.
Подающие ролики и транспортёр
В паспорте указано 6+6 подающих роликов. Ролики работают в условиях постоянного трения с заготовкой, особенно при подаче до 80 м/мин. Со временем на них стирается резиновое покрытие, появляются заусенцы, из-за чего ухудшается сцепление с древесиной. Заготовка начинает проскальзывать, пропуски оптических меток — сбои в работе измерительной станции.
При осмотре: положите на транспортёр доску и включите подачу на минимальной скорости. Посмотрите, не буксует ли она, нет ли рывков. Пощупайте резиновые кольца роликов — они должны быть одинаковой высоты, без трещин и зализываний. Заодно проверьте цепной привод транспортёра: люфт звёздочек или износ цепи дают о себе знать металлическим стуком при работе.
Стоимость ремонта: комплект резиновых колец на все ролики обойдётся в 20–40 тыс. руб. (зависит от поставщика). Замена цепи и звёздочек — ещё 15–30 тыс. руб. Если изношены направляющие линейки — их правка или замена добавит 10–20 тыс.
Пневматическая система подъёма пилы
Двигатель подъёма и опускания пилы имеет мощность 3 кВт. В большинстве торцовочных оптимизаторов подъём выполняется пневмоцилиндром или гидравликой. У S200A, судя по характеристикам, — электромеханический привод. Это уменьшает число потенциальных точек отказа (нет утечек воздуха), но нагружает редуктор и линейные направляющие.
При осмотре: включите несколько циклов подъёма — опускания на холостом ходу. Пила должна подниматься и опускаться без рывков, люфта и посторонних звуков. Замерьте зазор между пильным диском и прорезью стола — он не должен меняться при разных циклах. Если есть сомнения, попросите проверить точность оптимизации: отторцуйте несколько заготовок одной длины и замерьте штангенциркулем разброс. При нормальном станке отклонение — не более ±0,5 мм.
Риски: износ редуктора или направляющих приводит к перекосу пилы, ухудшению качества торца и браку. Ремонт редуктора — 30–50 тыс. руб., направляющих — 40–70 тыс.
Измерительная станция и сканер
Хотя на данной комплектации (по описанию) сканер пороков опционален, измерительная станция с энкодером точности — обязательная часть. Энкодеры на таких станках часто страдают от пыли и вибрации, контактные дорожки окисляются, появляются ошибки измерения длины.
При осмотре: выполните пробный замер одной и той же заготовки 10 раз. Если показания длины прыгают более чем на 1–2 мм — энкодер или его механика неисправны. Осмотрите ролики прижима — они должны цеплять заготовку без проскальзывания.
Стоимость: замена энкодера (оригинал Baumüller или аналоги) — 15–25 тыс. руб. плюс работа. Чистка и регулировка — 3–5 тыс.
Пылеудаление и аспирация
В характеристиках — два патрубка диаметром 140 мм. Если в цехе не организована аспирация достаточной производительности (не менее 5000 м³/ч), опилки забивают кожух пилы, тормозят диск, ухудшают охлаждение и приводят к износу подшипников пильного вала.
При осмотре: загляните внутрь кожуха — много ли опилок. Покрутите пильный диск вручную — должен вращаться свободно. Если есть подклинивание — возможен износ подшипников. Подключите аспирацию и включите работу на несколько циклов — проверить, не вылетают ли опилки из неплотностей.
Ремонт: замена подшипников пильного вала — 10–15 тыс. руб., ремонт кожуха — 5–10 тыс.
Электроника и кабели
Станок управляется через промышленный контроллер (скорее всего, Siemens или Mitsubishi). Типичная проблема б/у станков — перебитые кабели в гибких каналах, особенно в местах постоянного изгиба (подвижные части подачи, подъёма).
При осмотре: откройте шкаф управления — проверьте, нет ли следов гари, перегрева на клеммах. Запустите станок в цикле и понаблюдайте, появляются ли ошибки на дисплее. Попросите продавца показать логи работы (если возможно). Обратите внимание на наличие запасных предохранителей и блоков.
Стоимость: замена контроллера (при выходе из строя) — от 60 тыс. руб. + программирование. Кабели и разъёмы — 5–15 тыс.
Общая рекомендация
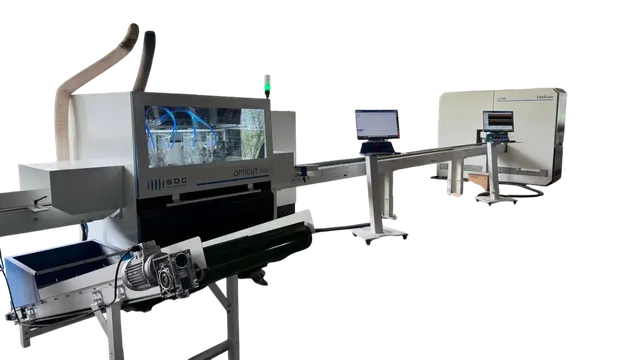
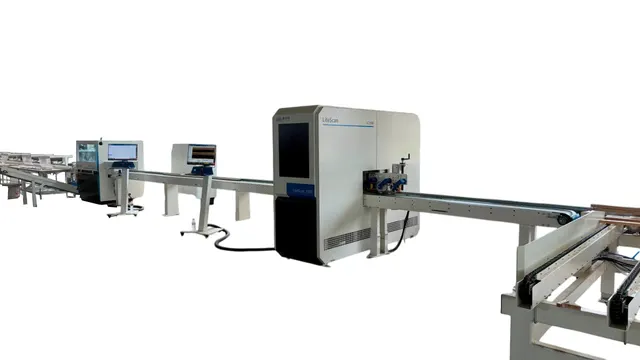
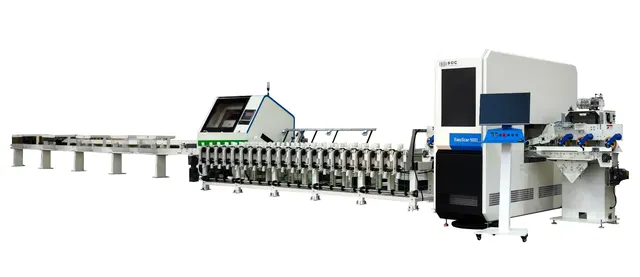
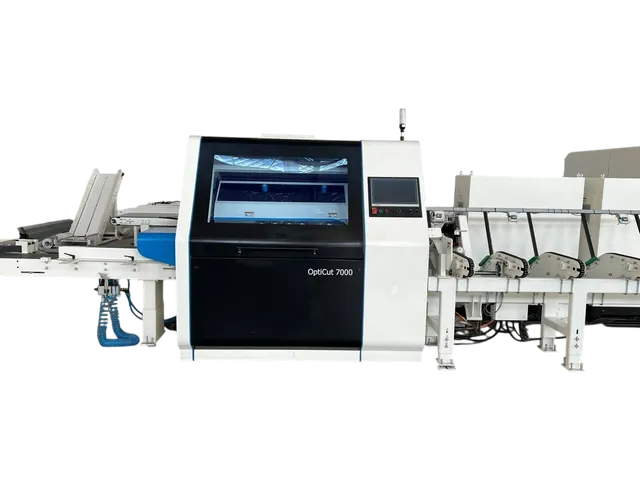
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic S200A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: . Это экземпляр без указания года и состояния, цена 4 440 100 руб. При осмотре такого станка проверьте перечисленные узлы особенно тщательно — даже при отсутствии явной наработки следы замены роликов или редуктора могут рассказать о реальном пробеге и отношении владельца к обслуживанию.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге