Обслуживание Holzmatic S200A: узлы, расходники и регламент
Holzmatic S200A · Торцовка и оптимизация · Редакция Промсделки · чтение 4 мин · обновлено 05.10.2026
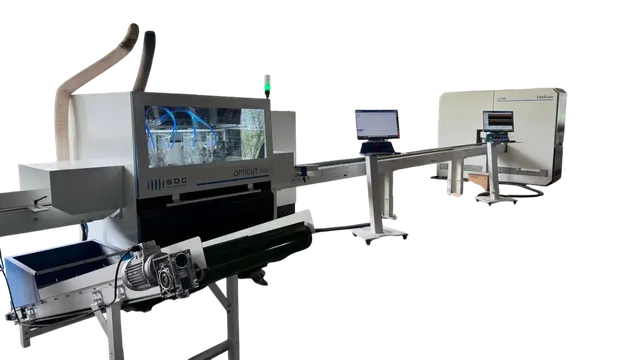
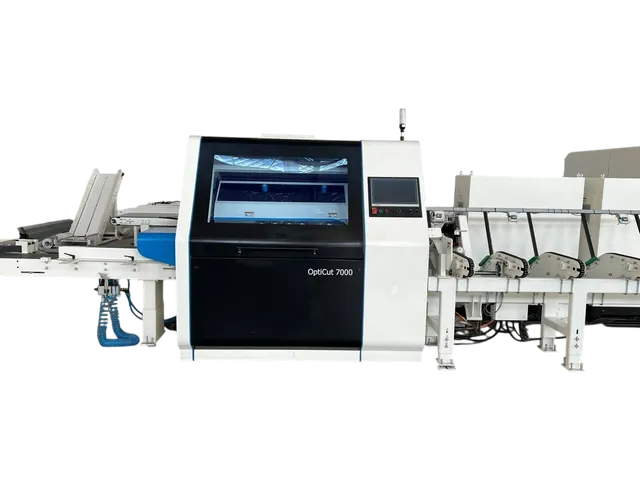
Оптимизатор Holzmatic S200A (модификация CFS-S200A) предназначен для торцовки и оптимизации пиломатериалов. Оборудование работает при скорости подачи до 80 м/мин, использует пилу диаметром 455 мм с частотой 3500 об/мин и оснащено 12 подающими роликами (6+6). Поддержание такой производительности требует регулярного обслуживания ключевых узлов. По открытым данным официальный регламент для данной модели не публикуется, но на основе типовой конструкции торцовочных оптимизаторов можно составить перечень работ и периодичность.
Пильный узел
Основной режущий инструмент — дисковая пила 455 мм. Двигатель мощностью 5,5 кВт работает на частоте 3500 об/мин. Подшипники шпинделя и ременная передача требуют контроля. Рекомендуется:
- Ежесменно визуально проверять состояние зубьев пилы, отсутствие сколов и трещин; при появлении заусенцев или ухудшении качества реза — замена или заточка.
- Раз в неделю проверять натяжение ремня привода пилы. Ослабленный ремень снижает ресурс подшипников и мощность реза.
- Раз в месяц смазывать подшипники шпинделя (если предусмотрены пресс-масленки). Тип смазки — литиевая консистентная (например, SKF LGHP 2).
- При замене пилы проверять биение на муфте (не более 0,05 мм).
Подающие ролики
Станок оснащён 6 подающими роликами сверху и 6 снизу. Ролики имеют резиновое покрытие, которое со временем истирается и теряет сцепление с заготовкой. Признаки износа: проскальзывание, неравномерная подача, появление рисок на поверхности детали. Замена роликов — стандартная операция. Ресурс резиновых колец составляет ориентировочно 1,5–2 года при двухсменной работе. При каждом ТО очищать ролики от смолы и опилок (использовать обезжириватель).
Транспортер и измерительная станция
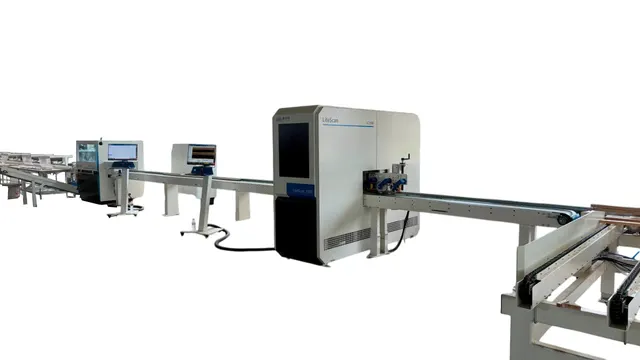
Входной транспортёр длиной 3000 мм оснащён лентой (или цепью). Необходимо контролировать её натяжение и отсутствие провисаний. Измерительная станция (энкодеры, датчики) требует защиты от вибрации и загрязнений. При каждой смене продувать датчики сжатым воздухом. Если станок оснащён сканером пороков (опция), его оптические элементы протирают мягкой тканью без ворса.
Привод подъёма и опускания пилы
Пила совершает возвратно-поступательное движение при каждом цикле. Двигатель мощностью 3 кВт через механизм (кривошип или пневмоцилиндр) поднимает и опускает пилу. В конструкции могут быть направляющие качения или скольжения. Их смазывают по регламенту производителя направляющих (обычно каждые 500 часов). Проверять люфт в шарнирах — излишний люфт приводит к вибрации и ухудшению точности.
Аспирация
Два патрубка диаметром 140 мм. Эффективное удаление опилок критически важно для работы датчиков и механизмов. Ежесменно проверять засорение патрубков, особенно в местах поворотов. Если аспирационная система оснащена фильтрами, их очищают по мере загрязнения (не реже раза в неделю). Недостаточная аспирация ведёт к нагреву подшипников и заклиниванию роликов.
Система управления и электрика
Электрошкаф с контроллером. Рекомендуется раз в квартал продувать шкаф сжатым воздухом (обязательно отключив питание), проверять контакты контакторов, затяжку клемм. Особое внимание — частотным преобразователям двигателя подачи. При наличии энкодеров проверять целостность кабелей.
Расходные материалы
- Пильные диски: диаметр 455 мм, посадочное отверстие обычно 30 или 60 мм (уточнять по модели), толщина 4–6 мм, зубья с твердосплавными напайками.
- Смазка: консистентная для подшипников, масло для направляющих, смазка для редукторов (если есть).
- Ремни: клиновые или поликлиновые, размеры по каталогу.
- Резиновые кольца подающих роликов (по спецификации производителя).
- Фильтры аспирации (если установлены).
Регламент работ (ориентировочный)
Ежесменно
- Визуальный осмотр пилы, роликов, ленты транспортёра.
- Удаление опилок с направляющих и датчиков.
- Продувка аспирационных патрубков.
- Проверка уровня масла в редукторах (если есть).
Еженедельно
- Проверка натяжения ремней.
- Очистка подающих роликов от налипшей смолы.
- Смазка направляющих подъёма пилы.
Ежемесячно
- Замена или заточка пилы (при необходимости).
- Проверка подшипников шпинделя на шум.
- Ревизия контактов в электрошкафу.
Ежегодно или каждые 2000 часов
- Замена ремней, подшипников, резиновых колец роликов (по износу).
- Калибровка датчиков измерительной станции.
- Полная замена смазки в редукторах.
Типичные ошибки обслуживания
- Работа с тупой пилой: перегрузка двигателя, нагрев подшипников, сколы зубьев.
- Игнорирование смазки направляющих: повышенный износ, люфт, ухудшение точности.
- Несвоевременная очистка аспирации: накопление опилок в электрошкафу, перегрев.
- Замена роликов неподходящим материалом: проскальзывание, брак продукции.
Когда требуется вызов сервисной службы
При появлении посторонних вибраций пильного узла, люфта в механизме подъёма, ошибок контроллера, не связанных с засорением, рекомендуется обращаться к специалистам. Самостоятельная разборка привода подъёма без схемы может привести к поломке. Для данной модели (Holzmatic S200A) информацию по сервисным центрам можно уточнить у поставщика.
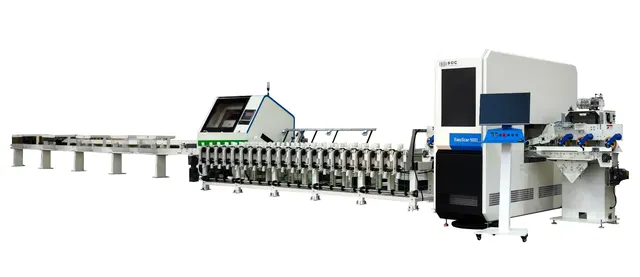
Чтобы разобрать это на реальном примере, возьмём один из Holzmatic S200A, представленных сейчас в продаже. Исходные данные и фотографии находятся здесь: optimizator-holzmatic-cfs-s200a.
Статья составлена по общим данным конструкции; официальный регламент производителя может отличаться. При эксплуатации следует руководствоваться документацией, прилагаемой к конкретному станку.
Материал подготовила редакция Промсделки по данным каталога и открытым источникам, часть текста собрана автоматически. Это не заключение эксперта, осматривавшего конкретный станок: технические параметры сверяйте с паспортом оборудования и уточняйте у продавца. Как устроена площадка.
Эта модель сейчас в каталоге